摘要:针对多品种小批量生产线下传统工装夹具换型效率低、精度差的痛点,本文结合实际汽配产线改造案例,分享智能工装夹具快速切换改造的落地路径、选型权衡与踩坑经验,为现有产线改造提供可复制的实用参考。
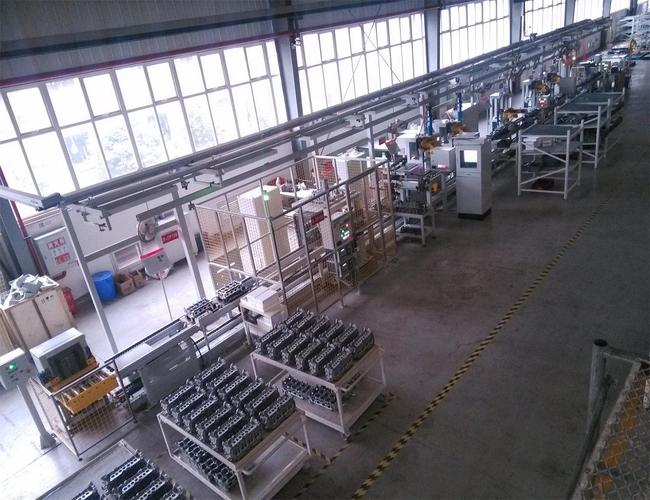
上个月刚给长三角一家汽配供应商的缸盖加工线做完改造落地,现在想想还能想起当初赶订单的时候,车间主任蹲在夹具旁擦汗的样子。原来换一套工装夹具,两个工人拆螺丝、对线、对刀,整整两个小时出不了活。旺季赶单的时候,一天换三次型,半天产能就没了。
改造前的痛点摸底:别上来就堆硬件
很多方案供应商上来就推全自动化智能换型系统,开口就是五十万往上。其实大部分现有产线改造,根本不需要砸那么多钱。
先摸清楚三个核心数据:每日换型次数、单次换型耗时、现有定位精度公差要求。我这次做的缸盖线,原来每天换3次型,单次换型120分钟,一天丢4小时产能,算下来月产能丢了18%,原来的夹具定位误差最大到0.2mm,新产品要求0.05mm,这才是必须改的核心动因。
很多人上来就买进口快换盘,装完才发现原来的底座精度不够,装上去误差还是超标,白白浪费十几万。说实话,改造先摸底盘,再动接口,这是最基本的逻辑。对吧?
我们测了原来的滑台底座的平面度,最大变形0.1mm,还能用,不用整个换掉,只要重新铣一刀基准面,把平面度控制在0.02mm以内就行,一下子省了快十万。
核心改造方案:模块化基准+智能识别的双升级
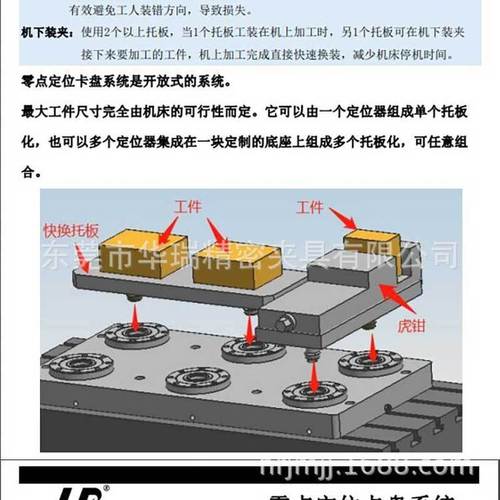
我们最终定的方案,保留原有滑台和动力基础,只改造工装对接层,做标准化快换接口。核心用符合ISO 9409-1标准的零点定位销套系统,选的是弹簧预紧、气压解锁的结构,这里有个权衡:如果选气压锁止,成本低三分之一,但车间万一临时掉气,锁止力会消失,夹具掉下来就是重大安全事故。弹簧预紧贵一点,但断气也能保持10kN以上的锁止力,安全冗余够,这点钱不能省。
这套系统的重复定位精度≤0.005mm,完全满足缸盖加工的精度要求,换夹具的时候只要通0.6MPa的压缩空气就能开锁,拔下来换好新夹具断气自动锁止,整个对接过程不到2分钟。
原来最费时间的除了拆螺丝,就是改接线。每个夹具的夹紧检测、液压动力回路都是硬接线,换一次型要重新接十几根线,最少半小时。我们在底座接口做了标准化的16芯航空插头,每个夹具出线都做好预接端子,换好夹具一插就能用,不用再动一根线。
再加了一个小型PLC和RFID读卡器,每个夹具底部贴了编码RFID卡,对接完成后读卡器自动识别夹具ID,直接给NC系统发信号调用对应加工程序,不用工人手动选程序,彻底避免了错选程序撞刀的问题。
落地踩坑复盘与维护要点
改造过程不是一帆风顺,踩了两个挺典型的坑。第一个,一开始定位销选的H7/g6配合,想着间隙小精度高,结果十月份车间开空调,温度降到16度,铜销套的线膨胀系数比钢大,收缩之后销子卡得死死的,换夹具的时候拔不下来,俩工人撬了半小时才弄出来,一身汗。太坑了。
后来算了温度变形量,改成H7/h6的配合,加了高温锂基脂润滑,再也没出过问题。第二个坑,一开始把RFID读卡器嵌在底座的金属槽里面,结果金属屏蔽信号,十次有八次读不到ID,折腾了两天,后来把读卡器移到底座侧面,加了一块5mm厚的亚克力隔离板,信号一下子就稳了。
改造完实测,单次换型时间从120分钟降到8分钟以内,产能直接提升17%,整个改造花了26万,不到七个月就收回成本。
维护其实也简单,只要每个月拆下来用压缩空气吹干净销套里面的切屑和油污,三个月打一次润滑脂,每年测一次重复定位精度,就能稳定用五六年以上。不过话说回来,不是所有产线都适合改,那种一个月才换一次型的,就算了,改了也收不回成本,凑合用就行。只有那种换型频率高,产能损失大的,改了才划算。
做工业改造,从来不是越先进越好,适合现有产线、能解决真问题、性价比够高,就是好方案。现在那条线,换型现在喝杯茶的功夫就完事,车间主任说,终于不用再赶单的时候蹲在地上拆螺丝了。
