摘要:很多有基础的机械设计师都觉得砂型铸造原理简单,不需要花精力研究设计细节,实际项目里踩的坑,十个有八个都是对基础细节的疏忽。本文结合我十多年做重型机械结构设计的实际项目经验,梳理砂型铸造设计里最容易忽略的几个核心要点,聊聊选型和设计里的权衡。
刚入行的时候,我跟车间的老翻砂工学了三个月,那时候还不耐烦,觉得不就是和沙子打交道?等自己做设计废了第一个八十吨的铸件,才明白这里面的门道,真不是照着课本抄参数就能搞定的。
你真的搞懂砂型铸造的分型选择了吗?
很多刚接触铸件设计的工程师,分型全靠模具厂说了算,自己心里没数。我三年前给一家水泥厂做立磨主机架,八十多吨,设计的时候图省事,为了少做一个砂芯,把分型面选在了机架半腰位置,结果浇出来之后,轴向错箱差了快8mm,整个机架的加工基准全歪了,后期补焊加工都救不回来,直接报废。几十万的材料成本,打了水漂。
GB/T 20111-2006里早就写了,分型面优先选在铸件的最大截面处,方便起模。但很多人不知道,比这个更重要的原则:所有重要的加工面、受力面,尽量放在下砂箱。
为什么?上砂箱本身只有自重压住,浇注重力大了很容易出现浮箱,一来错箱精度差,二来铁水很容易冲垮砂型,带砂进型腔,产生大面积的夹渣气孔,救都没法救。
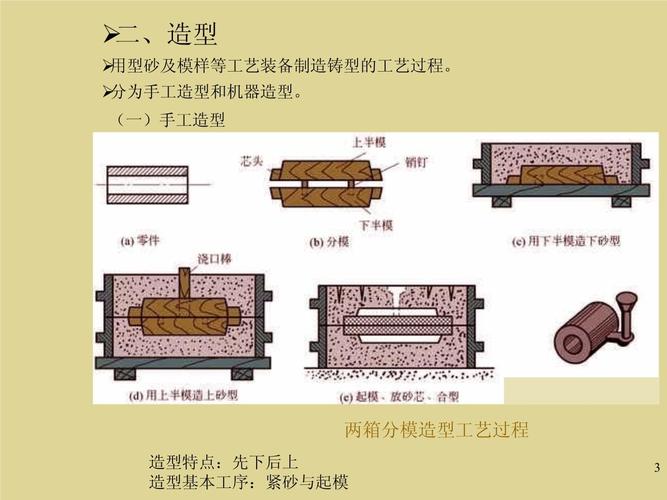
一百公斤以上的中大件,别想着省成本做整模造型,分模造型永远是最优解。起模的时候那点功夫,总比砂型塌了返工强,对吧?别瞎整活搞什么一体化,坑死人不偿命。
拔模斜度,不是照着国标选最小值就完事
很多中级工程师都知道做拔模斜度,打开国标直接选最小值,说这样省材料少加工,看起来设计水平高。我之前做一个四十公斤的液压阀体,内腔砂芯的拔模斜度直接选了国标最小的0.5度,结果起模的时候直接把砂芯拉裂了,修补出来的砂芯强度不够,浇出来内腔缺肉,整个阀体直接报废。
国标给的是范围,不是让你硬卡最小值。这里的权衡,很多人没搞懂:木模因为吸潮容易变形,斜度要比金属模大0.2~0.3度;树脂砂的强度比湿型砂高,但粘性大,斜度也要放大一点。
如果铸件不加工的外露表面,拔模斜度一定要做到1度以上,哪怕你觉得浪费一点材料。比起废件的几十万损失,多出去那几公斤铁水值几个钱?
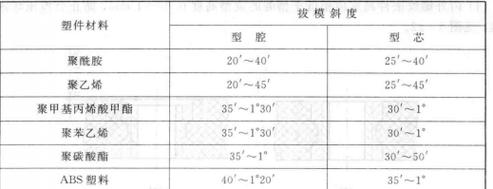
内腔砂芯的斜度要求比外模更高,开口向内的内腔,摩擦力更大,斜度要比外模再放大0.5度。我见过太多设计师为了零件尺寸好看,硬把斜度压到最小,到了模具厂才说做不了,改图改到吐,耽误一两个月的工期,何苦呢。
浇冒口设计:不是模具厂的事,你设计阶段就得考虑
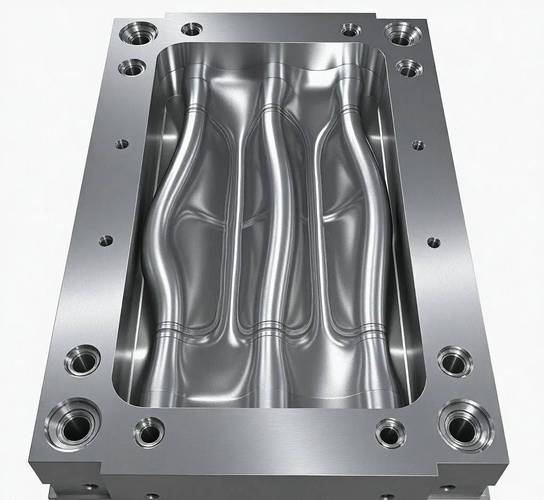
这句话我要说一百遍:很多设计师觉得浇冒口是模具厂的事,我只要把零件画出来就行,大错特错。去年我帮朋友处理一个项目事故,一百二十吨的轧机机架,四个厚大的连接座,设计师设计的时候为了外形好看,没给补缩留空间,也没做过渡,结果模具厂浇出来,连接座中心出了直径两百多毫米的缩孔,UT探伤直接不合格,一百多万的铸件直接废了。
按照GB/T 5677-2018的铸件探伤要求,厚大受力件的内部缩孔,哪怕只有几毫米,都是动载荷下的裂纹源,出了安全问题谁都扛不住。
这里记一个实用的原则:铸件相邻部位壁厚差超过两倍,一定要设计R不小于1/5壁厚的过渡圆角,提前给浇冒口留好安装位置,别等模具开好了再让人家改。不同材质的浇冒口逻辑完全不一样:灰铸铁可以用小冒口,靠石墨化膨胀自己补缩;球墨铸铁和铸钢必须用足够大的暗冒口,不能省。
现在流行的消失模砂型铸造,浇口设计和传统湿型砂完全不一样,消失模需要更快的流速排走模料气化的气体,浇口截面积要比传统大1/3左右,这个坑我刚接触消失模的时候也踩过,浇出来十几个零件全是气孔,全废了。
不过话说回来,现在也不是说旧工艺就一定墨守成规,很多树脂砂砂型铸造的精度已经能做到CT10级,尺寸误差能控制在千分之一以内,不比精密铸造差多少,成本却低了三分之一还多,适合绝大多数中大件的生产。
说白了,做机械设计,从来不是比谁会用新软件新术语,而是你能不能摸透你用的工艺的脾气。砂型铸造做了几千年,看起来简单,实际水深得很,多去车间走两步,多看看浇出来的废件,比你看十本课本都有用。
