摘要:本文结合多个量产项目的实际经验,梳理压力铸造设计中容易被忽略的工艺限制、结构设计要点与公差选型误区,给具备基础机械知识的中级工程师提供可落地的参考,避开常见的开模坑。
去年接了一个5G基站铝合金散热壳体的项目,一开始想当然选了低压铸造降本,后来被客户打回来要求改压力铸造满足批量交期,折腾了快一个月,踩了三个坑才交出来合格的东西。很多人觉得压铸不就是高速高压把铝水怼进模具吗?有什么难的?真上手开模才知道,错一个细节,几十万的模具就可能废一半。
别光看生产效率,压力铸造的核心限制你得拎清
很多人入行第一天就记住了:压铸生产快、尺寸精度高,适合大批量零件。对吧?但多少新人刚上手就踩了壁厚的坑。我当年第一个设计项目,为了给智能手机中框减重,把壁厚做到了1.1mm,开模试射,三分之一的零件充型不满,直接废了。
根据现行的GB/T 15114-2019 《铝合金压铸件》规范,压铸件的最小允许壁厚和投影面积直接绑定,没有一成不变的数值。铝合金压铸件,投影面积小于100cm²,最小壁厚可以做到0.8mm;如果投影面积超过1000cm²,最小壁厚必须做到2.5mm以上,差0.3mm都可能出问题。
脱模斜度是另一个重灾区。为了零件外观好看,不少设计师把内侧脱模斜度做到0.5度甚至更小,说我能保证公差,开模的时候直接拉裂型腔,抽芯杆直接拉弯的案例我见得太多了。有个合作的小厂之前吃过这个亏,修模花了十四万,太冤了。
说实话,压铸不是机加工,哪怕是要求极高的外观面,脱模斜度也得留够。铝合金外表面最少留1度,内孔和内侧型面最少留1.5度,怕尺寸超差可以留0.1-0.3mm的后加工余量,别跟脱模较劲。
结构设计的隐形权衡:这些细节决定开模成败
先说圆角。很多新手设计师为了装配贴合,喜欢做内尖角,说客户要求就是这样。问题是,压铸的铝水流动根本过不了尖角,内尖角位置一定会产生应力集中,还容易出现冷隔裂纹,外尖角会粘模,导致脱模的时候直接拉崩零件表面。我去年那个基站散热壳,一开始筋条交接的地方做了R0.5的尖角,试模第一件直接在尖角位置裂穿,后来改成R3圆角,啥事没有,对装配也没影响。
筋条设计的坑也不少。很多人觉得筋只要比主体壁厚薄就行,随便给个尺寸。其实不对,筋的厚度必须跟相邻的主体壁厚匹配,一般控制在相邻壁厚的0.6-0.8倍。太厚了会在零件表面留下缩凹坑,太薄了充型不满。之前见过一个汽车门锁的压铸件,供应商把筋做得跟主体一样厚,零件正面全是密密麻麻的缩坑,整批报废,损失几十万。
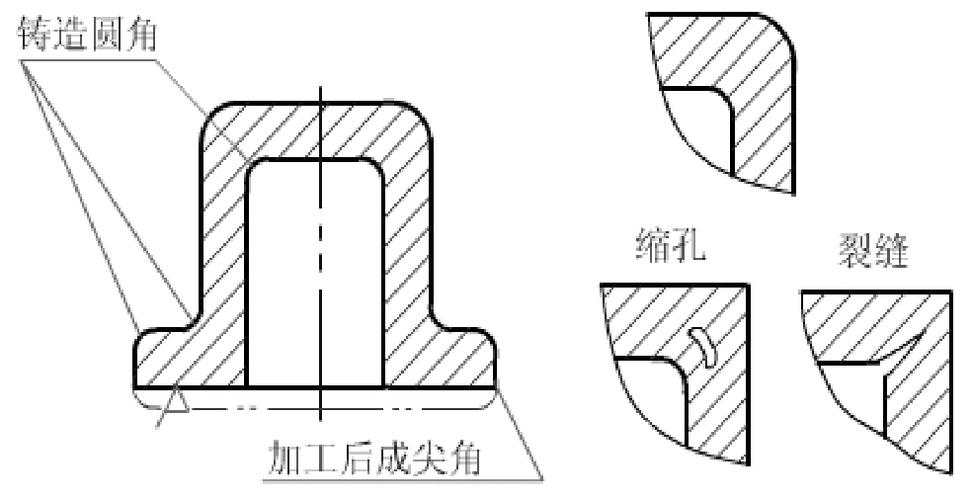
厚壁位置一定要做镂空,别留实心块。我之前碰过一个电机端盖,中心有个30mm直径的实心凸台,试模三次,全部在中心出现缩孔,CT扫出来孔洞快有硬币大。后来改成空心凸台,后续加个钢板盖板焊上去,直接解决问题,还减重了。很多人怕麻烦不愿意改,结果就是整批零件报废,哪个划算算得清吧。
带嵌件的设计更要注意,嵌件一定要做止转结构,滚花、开槽都行,别光做个圆杆插进去。不然脱模的时候嵌件跟着动模走,十有八九偏位超差。还有嵌件一定要预热,温度控制在150-200℃,不然嵌件和铝水的温差太大,接触位置容易出气孔,气密性直接不合格。
公差与后处理:别把工艺问题留到装配环节
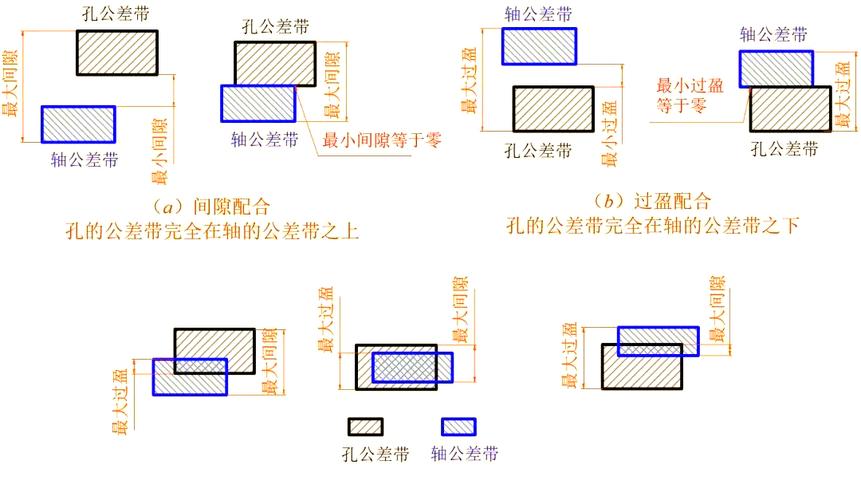
我见过太多设计师,给压铸件直接标机加工的公差,疯了?压铸能达到的公差等级,GB/T 15114里写得明明白白,尺寸小于100mm,一般是CT7-CT8,尺寸超过250mm,公差等级降到CT9,你硬给标个IT7,谁敢给你开模?真要高精度,就在对应位置留0.3-0.5mm的加工余量,后续CNC铣一下,成本比要求压铸直接出精度低太多。
顶针痕也是经常被忽略的点。很多人要求整个外表面不能有任何顶针痕,要全高光,可能吗?除非你做全周边抽芯模具,那模具成本直接翻三倍,还延长了生产周期,划算吗?提前跟外观设计沟通,把顶针位置安排在装配面或者不显眼的侧边,多花十分钟调整,省几十万的改模费。
做气密要求的压铸件,浸渗这一步绝对不能省。我之前做汽车空调的阀体,一开始没要求浸渗,试生产合格率只有62%,三分之一都漏气,要求全部浸渗之后,合格率直接升到98%,才多花几毛钱一件,性价比太高了。
压力铸造看起来门槛低,随便找个厂都能做,真要做出合格低成本的量产件,全是积累下来的细节。都是真金白银堆出来的经验,别拿标准当摆设,也别拍脑袋想当然,多看看之前开过的模出过的活,比翻十遍课本有用。
