2026-10-12 16:54:01 分类:机械设计
上周整理车间储物柜,翻出半盒断钻头,都是这届学生实训留下的。最长的不过一厘米,最短的只剩钻头柄。堆在纸盒里,像一堆迷你断箭。
想起来三周前,整个班卡在小直径深孔钻削作业里,合格率不到两成,学生追着我问哪里错了,参数都是按手册选的,转速进给一点没差,为什么一进刀就断。
没人会刻意提的新手钻削盲区
我翻了三本主流的机械制造教材,讲钻削参数的部分占了三页,提主轴偏摆对小直径钻头影响的,加起来不到三行。
学生拿到作业,第一反应都是查手册,背公式,选了对应材料的线速度,算好进给量,信心十足开干。谁能想到,我们实训用了快十年的旧钻床,主轴本来就有不到0.03mm的偏摆。
对直径10mm的钻头来说,0.03mm误差根本不算事。对直径1mm的深孔钻头来说,这就是让钻身全程承受额外交变应力的杀手。一转起来,钻头晃得像风中的细草,不折断才怪。
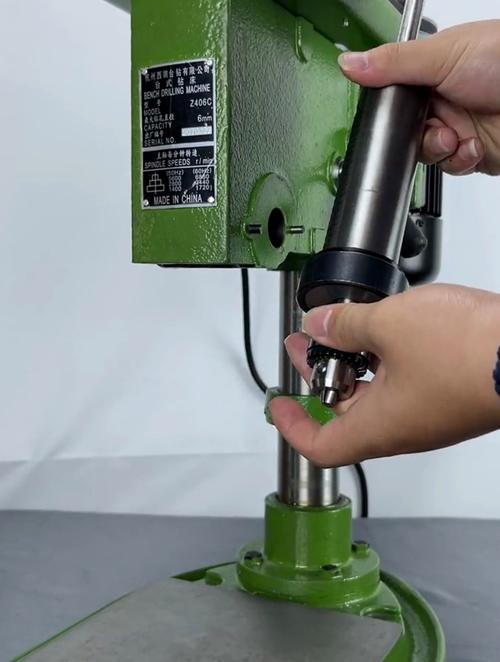 小型台式钻床主轴偏摆测量实景图
说实话,这种问题,只有真的天天带学生上机才会碰到。设计仿真里根本不会把机床老化的偏摆算进去,企业老师傅不会跟刚入门的新手掰开揉碎讲这个,只有我们卡在这了,才会挖出来说清楚。
还有个盲区,新手拿到批量磨好的成品钻头,拿起来就用,根本不知道不同工件要修磨横刃。钻硬料横刃太宽,进刀阻力直接翻一倍,不崩断才怪。这些细节,从来都不是考试重点,却是能不能干活的关键。
改了一个操作要求,断钻率直接掉了八成
原来我给学生的要求是“连续进刀钻通”,符合教材上的标准操作流程。学生怕退刀重新对刀歪,硬着头皮往里钻,铁屑堵在排屑槽里挤死,温度升得快,钻头直接烧断在里面。
后来我把要求改了:每进刀0.5mm,必须退刀一次排屑。
一开始学生嫌麻烦,说慢得要命,被逼着试了两天,来找我说,真的不断了。就是这么简单的一个改动,把所有人卡了三周的问题解决了。
不过话说回来,还有个小细节,很多人也不在意。冷却液不是随便浇在钻头上就行的,必须要高压对准钻尖的位置喷,让冷却液能跟着钻尖进到孔底,冲出来铁屑。学生图省事,拿水管往工件上一浇,看起来湿了,其实孔底根本没进去冷却液,温度降不下来,钻头还是容易坏。
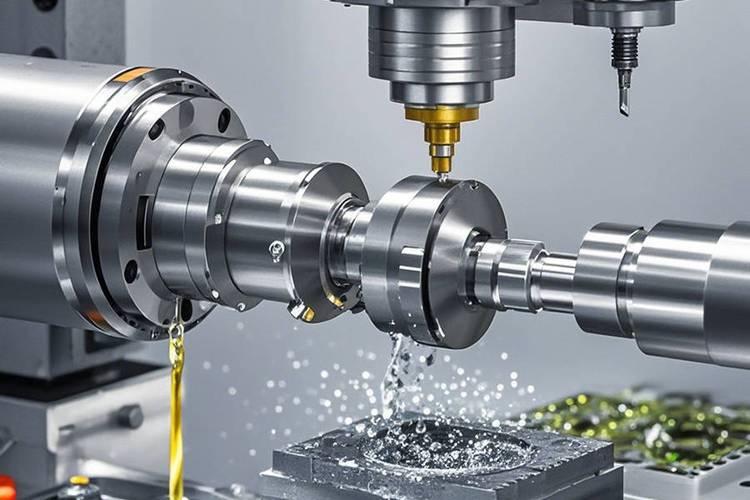 钻削加工高压冷却液对准钻尖实景图
之前有个学生钻软铝,总是粘钻头,钻出来的孔壁不光,歪得离谱。我让他拿猪油抹一下钻头刃口,试完直接瞪眼睛,说怎么这么好用。这种小技巧,哪本教材都不会写,都是一代代师傅传下来的野路子,好用得离谱。
折腾完这一轮,我改了实训大纲的顺序
 折腾完这一轮,我改了实训大纲的顺序
原来我们的顺序是:先讲原理,讲参数,讲操作要点,再让学生上机练。现在我反过来,先给学生每人五根钻头,让他们自己钻,随便干,断完了再坐下来聊,哪里错了,为什么断。
你别说,印象深多了。原来讲一百遍排屑重要,不如自己断五根钻头记得清楚。
一开始系里还说我浪费耗材,钻头钱超了预算。后来企业来要人,说我们出去的学生,钻削活拿过来就能干,不用老师傅重新教,比别的学校学生上手快半个月,也就不说什么了。
很多人觉得钻削是机械加工里最基础的入门活,没什么技术含量,谁都能干。其实真不是,越是基础的活,越是吃细节。你说参数不对会断,参数对了也可能断,装夹歪一点会断,主轴偏一点会断,排屑不好会断,冷却液没到位也会断。
这些东西,靠背题考满分没用,得自己上手摸,自己断几次,才能摸出来那个感觉。现在很多教学都追求仿真,追求不出错,追求零耗材,学生坐在电脑前点鼠标就能拿学分,真到上机,连个钻头都不会磨,碰到点小问题就慌了神,这有什么用?
我把那半盒断钻头收起来,放在实训教室的讲台上,新一届学生来上课,第一节课先看这盒断钻头,每人拿一根摸一摸,就知道接下来要学什么了。这周还要去盯实训,说不定还能挖到什么新的坑,记下来,下次再改。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生卡了三周的钻削难题,我改了一处要求就通了
文章链接:https://www.yqhljx.com/list_9/4251.html
