很多做机械设计的朋友提起3D打印,第一反应还是“打样用的”“只能做外观”。这几年我经手了快三十个用3D打印做功能件甚至直接量产的项目,踩过的坑比吃过的外卖还多。今天就把实际干活攒出来的干货掏出来,都是能直接用的东西,不是网上飘着的空话。
别拿FDM当CNC用:工艺选型的核心误区
去年给汽车线做一个上下料的抓手,赶进度,小兄弟图便宜,用普通FDM打了个PLA的就往现场装。三天不到,断了。就在悬臂根部的位置,齐茬断的。
问题出在哪?很多新手都忽略了,FDM工艺的层间结合强度,比同方向的线材本身强度低30%到50%——这不是我编的,是ASTM F2921标准里测出来的通用数据。你把受力方向顺着层堆的方向放,那强度直接砍一半,不断才怪。
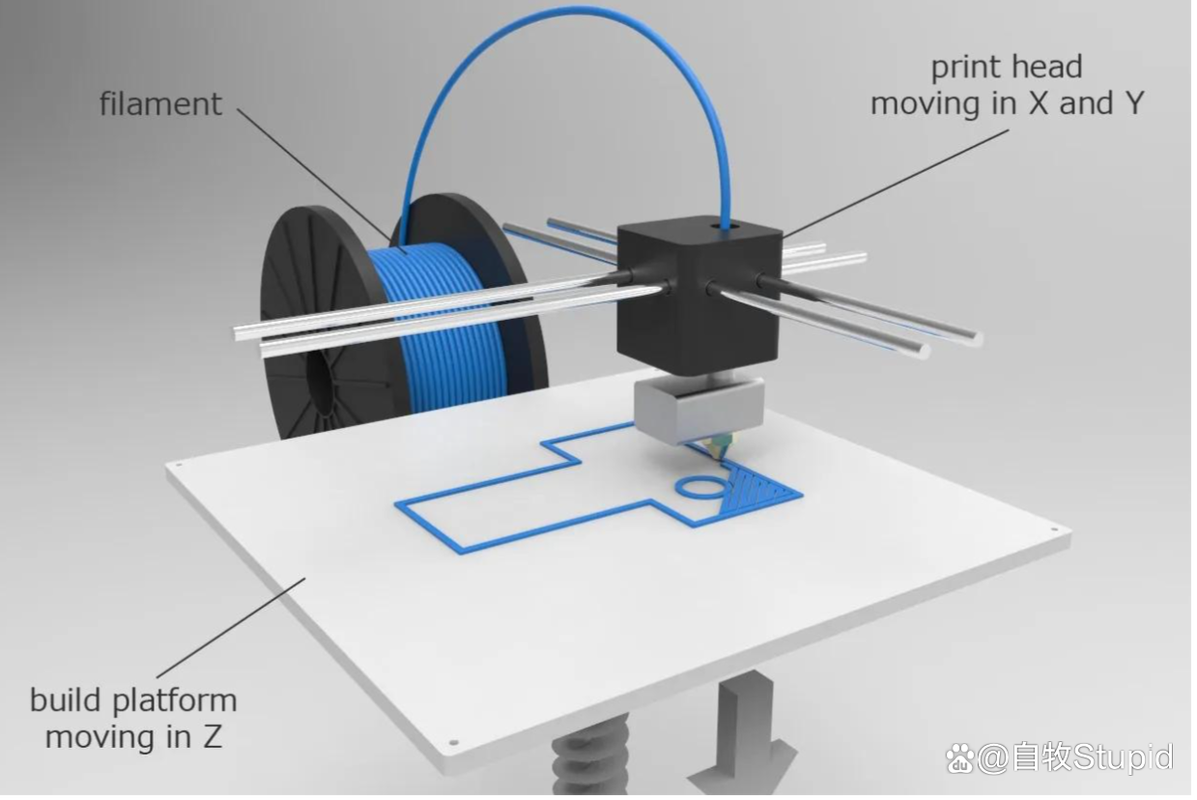
说实话,选3D打印工艺,核心不是看单价多少钱一克,是看你的零件受力方向、使用环境、精度要求,匹配对不对。
还有一次做气动回路的低压接头,一开始用SLA打光敏树脂,密封面抛了三遍,还是漏。查了数据才回过神,普通SLA光敏树脂的孔隙率在0.1%到0.5%之间,工作压力超过0.3MPa,气体必然会渗。后来换成SLM打AlSi10Mg铝合金,孔隙率降到0.1%以下,直接用到现在也没漏。
选工艺别瞎选,不要觉得贵的就一定好,也不要图便宜随便选。找对对应的特性,比啥都强。
功能件设计的隐形规则:公差和变形怎么控
3D打印的公差,别全信厂家样本上印的±0.1mm。那是小尺寸、基准平面的理想公差,你做个100mm长的悬臂梁,打出来翘个0.5mm太正常了。
我自己干活一直用一个简单的经验公式算翘曲,准度够工程用:
Δ = α × L × ΔT
其中Δ就是翘曲量,α是耗材的热膨胀系数,PLA取8×10⁻⁵/℃,ABS取1.2×10-4/℃,L是悬臂的长度,ΔT是成型温度和室温的差值。算出来的结果和实际打出来的,误差一般不会超过10%。挺好用的,做设计提前留余量就不会出事。
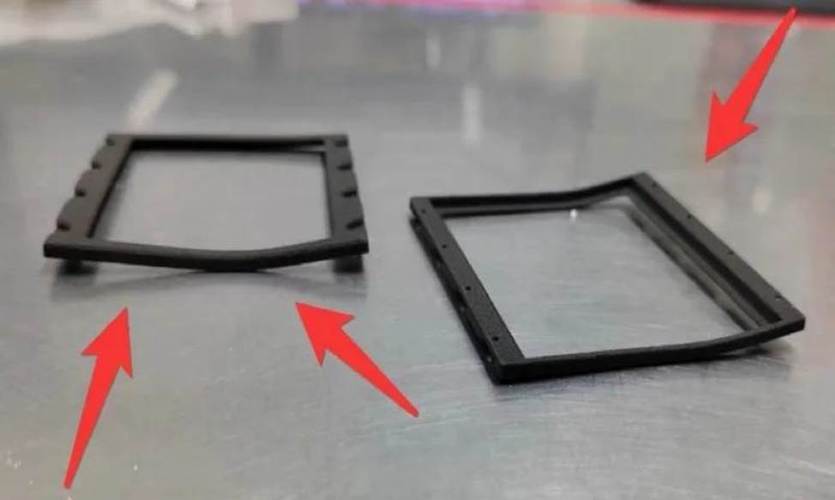
控变形有个小诀窍,大尺寸实心件一定要改。改成空心壁厚加三角加强筋,实心截面吸热多,冷却不均匀,翘曲肯定大。之前帮一个刚工作两年的小伙子改设计,把200×150mm的实心设备面板,改成2mm壁厚加10mm间距的三角格筋,翘曲直接从1.2mm降到0.2mm。不用改工艺,不用加钱,改改结构就解决问题。
公差配合也是有讲究的,都是我一个个试出来的:间隙配合的单边间隙,FDM塑料件放0.2-0.3mm,SLA树脂件放0.1-0.15mm,SLM金属件放0.05-0.1mm。过盈配合的话,塑料件过盈量不要超过1%,金属件不要超过0.5%,不然要么装不进去,要么打出来直接裂了。
什么时候该用3D打印直接量产?别被营销忽悠瘸了
很多商家吹3D打印要取代传统机加工,取代注塑。我每次听到都想笑。3D打印有自己的地盘,别越界,越界就亏钱。
去年做工业机器人末端夹具项目,每个客户抓取的工件形状都不一样,每个订单的批量都是个位数,最多也就5件。开模做铝合金压铸,开模费两万起,还要两周交货。用SLM打AlSi10Mg,单个成本不到八千,总费用才四千,三天就能交货,强度满足要求,客户用到现在快一年了,没出过问题。这个场景,3D打印就是碾压传统工艺。
我总结过,批量小于10件的复杂结构件,3D打印的综合成本一定比传统机加工、开模低,因为不需要做专用工装,不需要拆料,不需要调机,省下的都是真金白银。对吧?
不过话说回来,批量超过50件,你还用3D打印,那就是脑袋进水了。我自己就踩过这个坑,之前接了一个80件的小零件订单,当时脑子一热,说3D打印快,直接开干。做完一算成本,比开模注塑高了三倍,亏得我那半个月天天吃楼下十块钱的蛋炒饭。说多了都是泪。
还有一种场景,3D打印是真的不可替代,就是拓扑优化后的点阵结构、轻量化镂空结构,传统加工根本切不出来,你只能用3D打印。这种活,不用想,直接上就对了。
3D打印就是工程师手里的一把新工具。它削不动硬骨头,也代替不了传统加工的位置,但在它擅长的领域,能帮你省时间省成本,解决传统工艺解决不了的问题。你得摸透它的脾气,知道它哪好用哪不好用,才能用得顺手。
