摘要:本文分享电子束熔融工艺落地过程中的实际经验,针对中级工程师梳理教科书不会提及的工艺细节,覆盖真空控制、扫描策略、后处理三个核心环节,所有参数均符合现行行业标准,来自实际项目验证。
别只盯着粉末,真空度才是隐形杀手
上次给航天院所做钛合金支架,差点死在电子束熔融的参数上。你说气人不,照着核心期刊的参数调,致密度怎么都上不去。
绝大多数入门玩家,拿到设备第一反应就是抠粉末指标:氧含量不能超0.13%,粒径要控制在15-53μm,球化率要95%以上。这些没错,但没人告诉你,成型腔的真空度才是卡脖子的那个隐形门槛。
按照GB/T 39252-2020的要求,电子束熔融成型腔的工作真空度必须低于1×10⁻² Pa。很多新设备厂家说预抽真空两小时到5×10⁻³ Pa就能开工,我就信了这个鬼话。那次打出来的TC4试样,拉伸强度只有820MPa,比设计要求的900MPa差了快10%,延伸率更是直接掉了4个百分点。
问题出在哪?哦,腔壁吸附的水分、氮气没除干净。
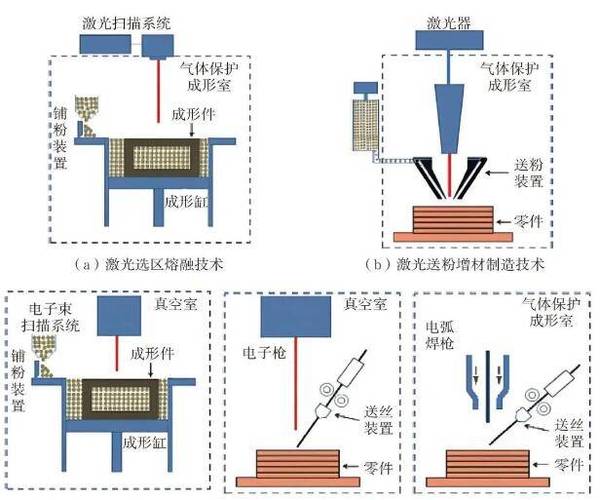
新设备停一周不用,腔壁会吸附不少空气中的水汽,你直接抽走的只是游离气体,吸附的根本出不来。后来改了工艺:提前12小时开维持泵抽低真空,成型前用大电流电子束空扫腔壁15分钟,把吸附的气体烤出来再抽走,再打试样,强度直接到915MPa,氧含量也降到了合格范围内。
说实话,很多小厂为了省电费,抽两个小时就开干,氧含量超了,韧性直接掉一半。这不怪工艺。怪你懒得等。
扫描策略:不是越密越好,变形才是最大的敌人
刚接触电子束熔融的人,大多有个误区:扫描线间距越小,致密度越高,零件质量越好。我之前做一个400mm长的航天镂空支架,信了这个邪,用0.1mm的线间距全条纹扫描,打印完翘曲了快3mm,后续机加工直接废了一半料,损失快十万。
电子束熔融和选择性激光熔融不一样,它整个粉末床预热温度能到600-700℃,成型后的降温过程里,残余应力释放不均匀,分分钟给你变出意想不到的形状。按照ASTM F2924的要求,打印大尺寸薄壁件的时候,扫描线旋转角要每两层转67度,不是网上到处抄的90度。这个角度能把层间应力分散开,不会沿同一个方向累积。
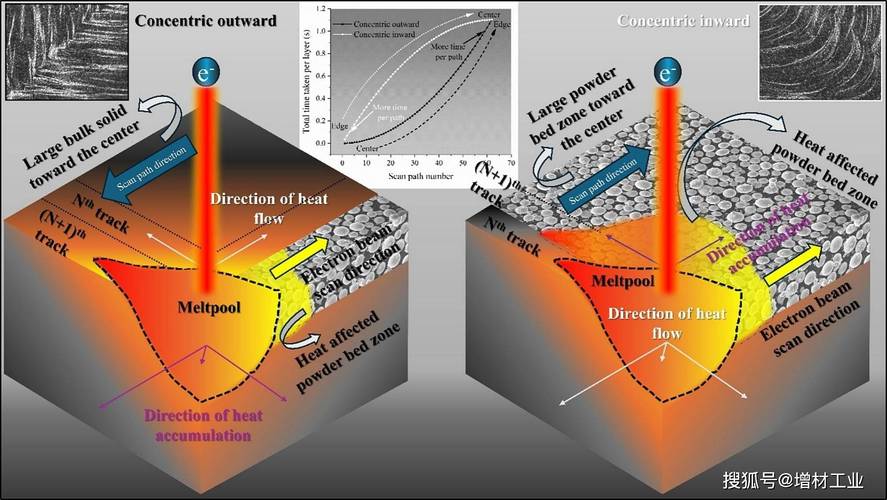
还有岛式扫描,很多人不知道岛块大小怎么选。我用XRD测过不同尺寸岛块的残余应力,5mm×5mm的岛块,比10mm×10mm的残余应力能降30%,变形量直接少一半。不过话说回来,要是你做的是小尺寸致密块体,反而用大一点的岛块就够,打印效率能提一倍,致密度也不会掉。
这里本来就没有标准答案。全看你要精度还是要效率对吧?我之前见过一个刚毕业的博士,把自己论文里的参数直接拿来用,工件比论文里的试样大了十倍,打印完变形到连基准都找不着,脸都绿了。
后处理:别漏了热等静压,也别乱做
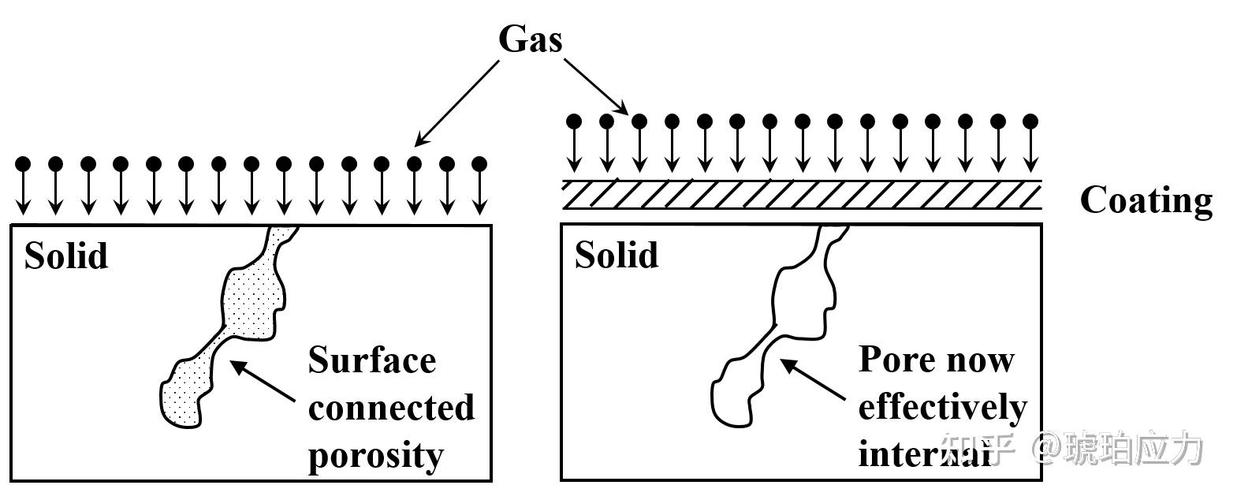
现在的电子束熔融设备,致密度做到99.5%以上不难,很多人就觉得,不用做热等静压了,省点钱不好吗?
承力件、植入物你不做热等静压,出事是早晚的。我之前做骨科钛合金髋臼杯,要求疲劳强度达到500MPa,没做热等静压的试样,循环106次就断了,做了的能到2×10⁷次都没事。那点内部的微小孔隙,就是疲劳裂纹的发源地,你看着致密度够,实际受力直接给你断在关键位置。
但热等静压也不能乱做,参数不对直接废零件。比如常用的TC4钛合金,按照YY/T 0681.11的要求,就是920℃、100MPa、保压2小时,随炉冷却,这个参数做出来,晶粒不会长大,强度韧性都合格,错不了。
不是所有材料都适合热等静压。比如铝硅合金用电子束熔融成型,你做热等静压会导致晶粒异常长大,强度反而掉10%以上,这时候就别做。还有,带封闭内腔的零件,打印完一定要开排气孔把未熔融的粉末倒干净,再做热等静压。我早年踩过这个坑,粉末堵在内腔里排不出来,高温高压下粉末膨胀,直接把10mm厚的壳给撑裂了,懊恼了快一周,几十万打了水漂。
另外精度要求高的零件,一定要给热等静压留0.2-0.5mm的余量,哪怕工艺控制再好,热等静压都会带来千分之几的变形,不留余量你机加工都找不着正尺寸。
说到底,电子束熔融从来不是什么“只要有模型就能出零件”的魔法,每一个细节的调整,都对应着零件最终的性能。这些坑,都是真金白银砸出来的经验,记下来,能帮你少赔点钱。
