上周跟工艺部的老周在车间蹲了一下午,盯着刚下线的液压阀块崩了边的内孔骂娘。
这破零件图是三个月前我们设计部出的,当时标注的内孔粗糙度Ra1.6,没跟机加工那边说清要留0.2mm的精镗余量,结果外协厂直接按Ra3.2的要求粗镗完就送热处理,回来内孔氧化层硬度上去了,再镗直接崩刀,整批200件废了172件。算下来材料加加工费小两万打了水漂,最后质量部开复盘会的时候,没人好意思提自己当初漏了哪步——大家都默认,设计的事归设计,制造的事归制造,中间的衔接,全靠临时碰运气。
设计端的“纸面最优”,从来不是制造端的“落地最优”
很多中级工程师刚上手做结构设计的时候,总习惯抱着教材算数据:材料选最高强度的,公差标最严的,结构按力学模型优化到应力最低,觉得这样出的图纸就是无可挑剔的好设计。
真不是。
去年我们做一款重载传动的齿轮轴,为了降低转动惯量,在靠近轴承安装位的轴颈上开了个宽3mm、深2mm的环形减重槽,按GB/T 3480的齿轮强度校核公式算下来,槽根的安全系数有1.8,远高于要求的1.2阈值。图纸都走完审核流程了,热处理车间的张工过来串门,扫了一眼图就皱眉头:这个槽的位置刚好在我们淬火机的介质流场死角,之前处理过同结构的轴,槽根的残余拉应力能到420MPa,实际疲劳强度直接打六折,跑不了十万小时就会断。
我们当时还半信半疑,拿仿真软件跑了一遍淬火过程的温度场和应力场。
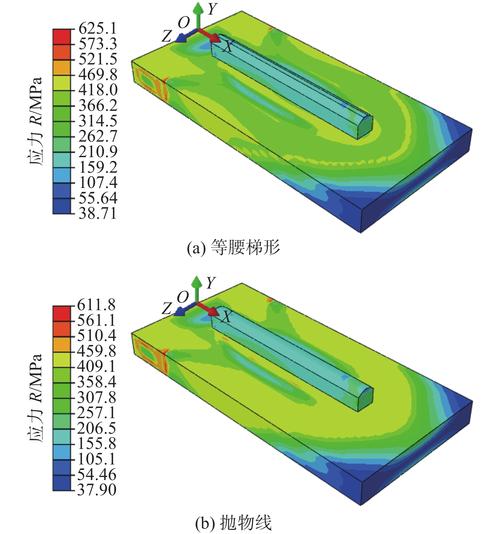
结果跟张工说的一模一样——槽根位置的残余拉应力峰值到了412MPa,完全把我们之前算的静强度裕度吃没了!最后还是把槽的位置往轴端挪了15mm,避开流场死角,才把残余应力控制到180MPa的合格范围。
这事真的亏过。
你算的所有纸面最优,本质上都是建立在“制造端能完全实现你的设计意图”这个前提上的,但实际上每个工厂的设备能力、工艺习惯、甚至工人的操作熟练度都是有边界的。就拿公差标注来说,我们车间现有数控车床的经济加工精度是IT7,你非要在非配合的安装面标IT6的公差,单件的加工成本直接涨40%,最后采购部拿着BOM表过来砍成本的时候,谁都落不着好,对吧?
协同的核心不是开会,是把“隐性知识”摆到台面上
现在很多公司讲跨部门协同,第一反应就是拉群、开会、做PPT,把各部门的人凑在会议室里念一遍流程,散会之后该咋干还咋干,根本没解决实际问题。
为什么?因为大家在会上说的都是写在制度里、挂在手册上的明规则,那些真正影响制造良率的关键信息,根本不会出现在公开的工艺文件里。
之前我们做一款新能源汽车的铝合金电池壳体,按GB/T 15114的压铸件技术要求,平均壁厚4mm是完全符合工艺规范的,我们当时按这个壁厚做了模流分析,算下来填充时间、凝固时间都在合理范围。结果压铸车间的李班长过来找我们,说这个壳体的进料口在侧面,4mm壁厚的位置离进料口有120mm,我们车间的铝液熔炼温度是680℃,流到那个位置温度已经降了60度,肯定打不满,会出冷隔。
我们一开始还觉得班长是经验主义,重新跑了一遍模流。
结果打出来的云图上,那个位置的冷隔率到12%,远超标准要求的0.5%上限。说实话,之前我总觉得这些一线师傅的经验是“玄学”,直到那次因为没听劝,试模打了120模全是废件,烧的铝液成本就快两万块,脸都丢尽了。
真疼。
这些经验值多少钱?举个例子,我们之前为了摸清楚压铸车间的实际生产参数,专门派了两个设计工程师在车间蹲了三周,记录不同壁厚下的铝液温度、压射速度、冷却时间,整理出来的参数表,比任何公开的工艺手册都好用。说白了,制造端的隐性知识,从来不是坐在办公室里看国标就能拿到的,你得真的蹲到车间里,跟师傅们聊,听他们吐槽之前踩过的坑,这些信息才是跨部门协同最核心的价值。
把协同节点嵌到设计流程里,别等出问题了再补锅
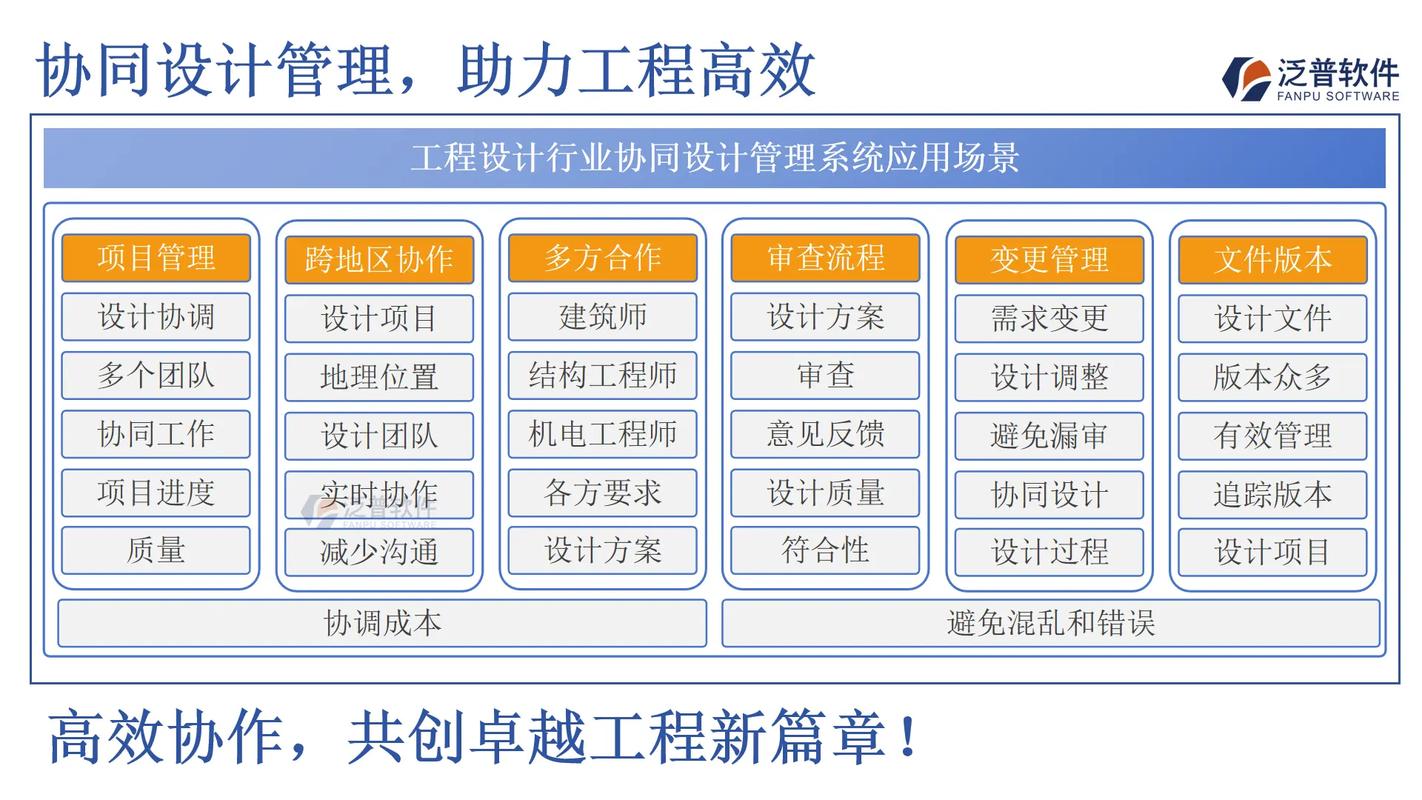
之前我们的设计流程,就是设计出图、部门审核、直接发制造,中间根本没有跟制造部门对接的节点,每次出问题都是零件加工完了,装配的时候才发现装不上,再回头改图纸、重新加工,来回折腾的时间比做设计本身还长。
后来我们干脆把协同节点硬嵌到了现有流程里,就两个,不多加,避免形式主义。
第一个节点是方案设计阶段,刚定完整体结构、选完关键材料,就拉工艺、采购、质量的人过来开半小时的短会,把核心的设计参数过一遍。比如选的6061铝合金板材,采购那边说这个牌号最近缺货,要等20天,能不能换成同性能的6063,工艺那边说6063的阳极氧化效果跟6061差多少,能不能满足外观要求,这些东西在方案阶段聊完,比你图纸都画完了再改,省至少一半的时间。
第二个节点是详细设计出图之后,发加工之前,必须让工艺部的工程师对着图纸逐尺寸核对加工可行性:哪些位置的公差是现有设备能达到的,哪些位置需要改工艺路线,要不要加退刀槽,要不要留装夹基准。
我们统计过,自从加了这两个会签节点,制造端的图纸问题反馈率从32%降到了7%,量产爬坡的周期缩短了18天。
当然也有反面例子。去年有个新来的工程师,设计的一个液压系统法兰盘,螺栓孔的位置公差标了±0.05mm,但是我们车间的摇臂钻的位置精度只有±0.1mm,他在会签的时候没注意,直接把图发出去了。等加工完装配的时候,螺栓穿不进去,最后只能拿铰刀扩孔,扩完之后的孔的位置度偏差到了0.2mm,整个法兰的密封面都偏了,装到主机上跑了三天就漏油。
惨不忍睹。
别搞那种为了协同而协同的花架子,比如要求每个设计节点都拉七八个部门的人开两小时会,最后根本讨论不到点子上,大家都在摸鱼。协同不是要所有人都对设计指手画脚,是要在最关键的节点,把每个部门手里的真实信息拿出来,避免走弯路。
很多人觉得制造端的跨部门协同,就是要大家多沟通、多搞好关系,其实根本不是那回事。你关系再好,该踩的工艺坑还是会踩,该算错的公差还是会算错。
协同的本质,从来不是人情世故。是把那些散在各个部门脑子里的、没写在手册上的真实经验,在设计的最早期就整合到方案里,不用等零件都加工完了,才在车间对着一堆废件拍大腿。
毕竟做制造的,谁的钱都不是大风刮来的。
