摘要:很多项目对工业现场终端的选型和设计存在认知偏差,要么直接套用消费电子的参数逻辑,要么照搬通用工控机的堆料思路,最后在现场落地时问题百出。本文结合近6年在汽车焊装、锂电池涂布、食品包装三类现场的落地经验,拆解几个容易被忽略的设计底线。
别拿消费级触控逻辑套工业场景
上周去苏州某汽车焊装线做验收,客户指着工位上刚换的两台触控终端骂娘——用了不到两周,屏幕上全是焊渣崩的坑,手套一按全是漂移,连急停按钮的触发响应都慢了0.8秒。
问题出在哪?选型的工程师拿消费平板的参数表来挑终端,盯着分辨率、透光率、色域值看了半天,压根没考虑一线工人的操作场景。
我见过太多项目栽在这一步。真的。
消费级电容屏的触控补偿算法,是为裸手指、薄乳胶手套设计的,根本扛不住现场3mm厚的丁腈耐油劳保手套——手按上去,电容变化量连触发阈值的一半都到不了。之前帮一家零部件厂做选型,一开始选的便宜方案标称”支持手套操作”,现场实测戴厚手套点10次能触发2次就不错,最后换了针对1-5mm厚度劳保手套做专门校准的触控方案,才解决漂移和无响应的问题。
表面防护更是重灾区。焊装工位飞溅的焊渣温度能到1200℃,普通钢化玻璃被高温焊渣砸中,直接在表面炸出放射状的小坑,用不了三个月屏幕就花得看不清字。我们现在给这类工位配的终端,统一用带AF防污涂层的铝硅酸盐玻璃,表面抗冲击强度满足1m高度1kg钢球跌落不碎裂,涂层做了低表面能处理,焊渣崩上去会直接滑下来,不会粘在屏幕上留印。防护等级就按GB/T 4208-2017的要求来,焊装、打磨这类多粉尘飞溅的工位直接上IP65,别信销售说的”IP54足够用”——你想想,高压水枪冲工位的时候,水顺着缝隙进去,主板短路停线的损失谁来担?
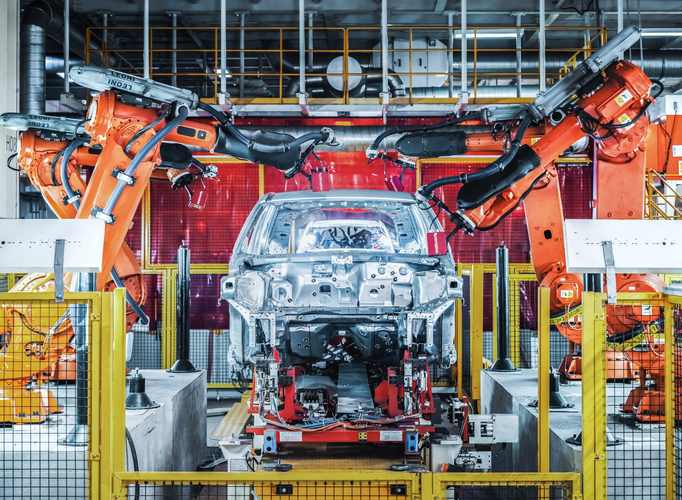
振动指标也别忽略。冲压车间的设备运行时,终端安装位置的振动加速度普遍在2g左右,频率覆盖10-2000Hz,按GB/T 2423.5的测试标准过一遍才算合格。之前有个项目图便宜,终端内部用的是普通消费级SSD,没有做减振固定,运行了两个月SSD因为长期振动松脱,系统直接丢了启动文件,停线40分钟,光产能损失就抵得上三整年的终端采购成本。
响应延迟不是纸面上的毫秒数
很多供应商给的参数表上,触控响应时间写着”≤10ms”,看着挺漂亮。真到现场测的时候,从手指碰到屏幕,到对应的IO点输出信号触发设备动作,实际延迟能到300ms以上。
为什么?因为参数是实验室里测的——空载,后台没运行任何任务,系统调度优先级给触控输入拉到最高。但现场呢?终端要存生产数据,要给MES系统传批次信息,要同步设备的运行参数,后台一堆进程在跑,系统调度根本顾不上触控输入的优先级。
更要命的是安全问题。如果终端上集成了急停、安全门触发这类功能,那延迟是要卡功能安全标准的。按IEC 61508的要求,达到SIL2等级的安全回路,从输入触发到输出动作的总延迟必须控制在100ms以内。之前给锂电池涂布线做的项目,一开始用的是通用x86架构,跑Windows 10 IoT系统,实测在满数据上传的状态下,触控到IO输出的延迟是182ms,稍微系统卡一下就超了安全阈值,相当于把产线的安全冗余全耗没了。
后来我们把方案换成了带实时内核的ARM架构,把触控输入到安全IO输出的链路做了硬连接,完全绕开系统层的进程调度,实测延迟稳定在23ms,不管后台传多少数据,这个延迟值一点都不飘。
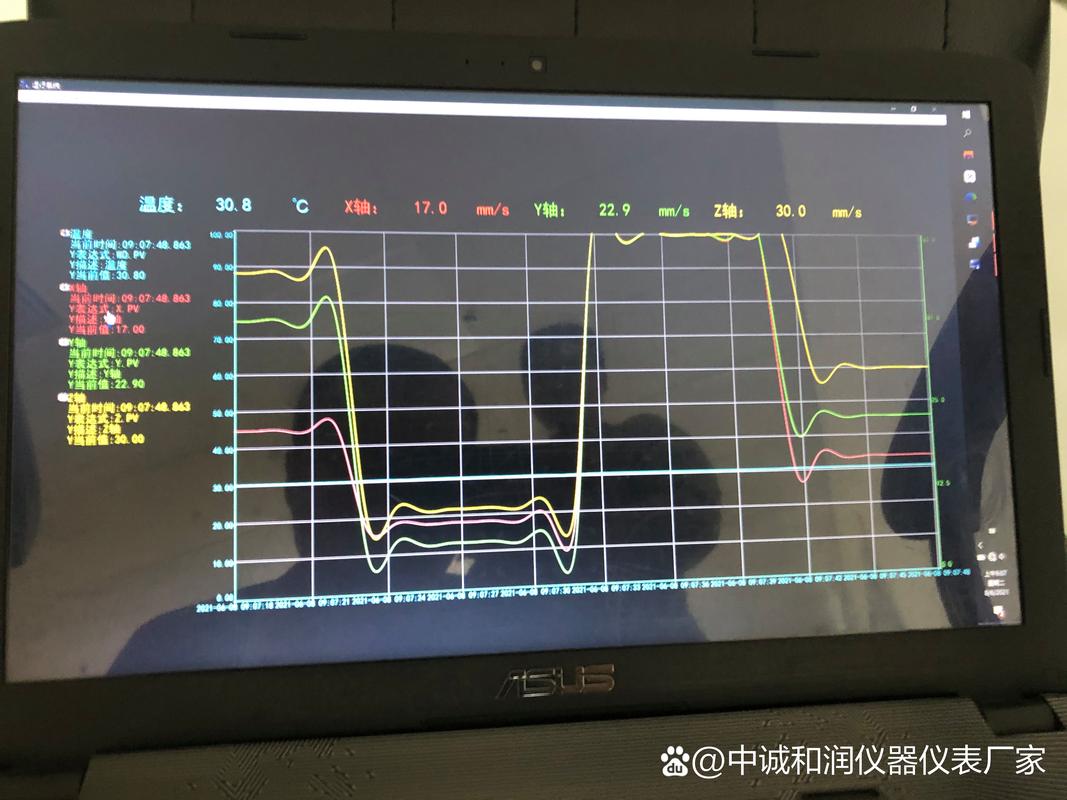
散热的坑也顺便提一句。很多人觉得终端密封等级高就好,完全不管散热路径。夏天车间里的环境温度能到45℃,如果终端装在无遮挡的位置,太阳直晒下屏幕表面温度能飙到65℃。之前有个项目的终端只靠外壳被动散热,没有设计热导管把主板热量导到外壳上,运行三个月之后主板上的电解电容直接鼓包,屏幕黑得彻底。现在我们的设计里,只要是工作温度范围覆盖-20℃到60℃的终端,必须把核心计算单元贴在热导管上,靠外壳的散热鳍片把热量导出去,连内部的风扇都省了——毕竟风扇是易损件,多一个零件就多一个故障点。
悬臂安装的力矩计算也别想当然。15寸的终端重量普遍在5kg左右,如果悬臂伸出长度是600mm,那按扭转力矩公式算下来,悬臂需要承受的力矩是5kg*9.8N/kg*0.6m=29.4N·m,要是选的悬臂额定力矩比这个值小,用不了半年终端就会往下耷拉,屏幕歪到工人根本看不清参数。我之前在食品包装线遇到过最离谱的情况,悬臂没做角度锁止,工人操作的时候胳膊一蹭,终端直接转了180度对着墙,找了半天才把屏幕掰回来。
现场维护的便利性,比性能强10%重要得多
说实话,很多做设计的工程师,天天盯着CPU性能、内存大小、存储容量看,压根没想过现场的维修师傅怎么拆这个终端。
之前见过一个设计离谱的项目,终端的电源模块装在屏幕后面,要换个电源,得先把整个终端从悬臂上拆下来,拧开背面的8颗固定螺丝,把整块主板拆出来才能碰到电源接线。维修一次最少要40分钟,要是赶上满负荷生产,停线一分钟的损失就是几千块,这种设计就算性能再强,也是给现场找麻烦。
后来我们改设计的时候,直接把所有易损件——电源模块、接线端子、WiFi天线——全部集中在侧面的快拆仓里,仓门用手拧螺丝固定,不用工具就能打开,换个电源的时间压缩到5分钟以内。接线端子也不用那种插拔式的快接,全换成带螺丝锁紧的弹簧端子,毕竟现场振动大,插拔式的端子用个一两年就会松,接触不良带来的故障排查成本太高。
显示效果也别抠成本。车间里的强光直射是常态,要是屏幕亮度只有350nit,工人站在三米外根本看不清屏幕上的参数。之前有个食品厂的项目,一开始选的低亮屏幕,刚好工位在车间大门旁边,下午太阳直晒的时候,屏幕上的字跟蒙了一层黑布似的,工人得凑到离屏幕10公分才能看清楚操作按钮。最后我们给换了1200nit亮度的高亮屏,表面加防眩光涂层,就算太阳直晒,站在两米外也能看清参数。
别追求那些花里胡哨的功能。什么人脸识别解锁,什么内置麦克风语音控制,在满是设备噪音的车间里,全是摆设。之前有个客户非要在终端上加人脸识别,说可以省掉输密码的步骤,结果现场工人都戴口罩、戴安全帽,识别率不到30%,最后还是把这个功能关了,纯纯浪费了几万块的成本。
上周去苏州那个焊装线,换了新的终端,客户拉着我去现场看。工人戴着厚劳保手套按屏幕,点哪哪灵,焊渣崩上去顺着涂层滑到下面的接渣盒里,急停按下去0.2秒就触发了设备停机。
挺好。
工业现场终端从来不是什么高大上的黑科技。它就是个装在车间里,要扛得住砸、扛得住震、扛得住脏,坏了能快速修好的工具。别把它当消费电子卷参数,也别把它当通用工控机随便堆料。能让一线工人用着顺手,能让设备不停线,就够了。
