上周刚帮苏州一家做精密减速机的小厂做完技改验收,账算下来,前后砸了120万,比最初的预算超了40%——但产线的OEE(设备综合效率)真的从58%爬到了82%。
很多人聊起车间数字化技改,张嘴就是数字孪生、工业互联网、AI质检,听着玄乎。真扎到车间里你就会发现,大部分中小制造企业的技改,连最基础的设备数据采集都没做明白。
真的。
先摸清楚你要联的到底是什么设备
别上来就采购一堆通用边缘网关。
上次那个苏州的厂,一开始采购找了个报价最低的网关供应商,拍着胸脯说“99%的工业设备都能兼容,插上网线就能传数据”。结果设备拉到现场拆箱才傻了眼:车间里3台2012年的南京产数控车床,用的是已经停产的三菱E60系统,根本没有开放的标准通讯接口;还有两台2009年的普通卧铣,连数控系统都没有,全靠工人手动扳手柄进给。
最后硬生生拆了这几台老设备电机端的编码器,外接了电流互感器和脉冲采集模块,才把主轴转速、进给速度、加工时长这几个核心数据读出来。
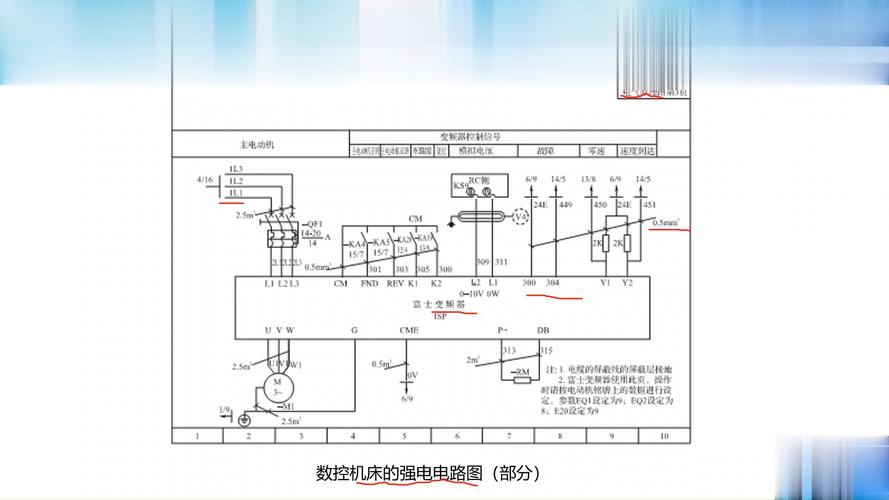
按照GB/T 39116-2020《智能制造能力成熟度模型》的分级要求,一级成熟度的核心门槛就是“设备关键运行数据可自动采集”——注意是自动,不是让操作工每天下班拿U盘导半小时的加工报表,也不是班长拿着个小本子记停机时间。
别信供应商吹的兼容率。你车间里那些用了十几年的老设备,他可能连型号都没见过。我们当时为了联那三台老三菱系统的车床,前前后后找了三个做系统集成的团队,人家一听是E60系统,直接报了三倍的调试费,说“这系统早就停产了,资料都找不到,能读数据就不错了”。
这部分的预算,至少要留出来总技改资金的20%当备用金——谁也不知道你车间的老设备藏了多少坑。别不信,我们当时为了读那几台老设备的数据,前后跑了四趟现场,光接的线就缠了三个线槽盒。
别为了“数据好看”加一堆没用的采集点
很多方案做的看着专业,列了几十上百个采集点,从主轴温度、冷却压力、刀库位置,到操作面板的指示灯状态,恨不得把设备上每个螺丝的扭矩都采回来。
真用上你就会发现,大部分点根本没人看。
之前接触过一家做汽车高强度紧固件的厂,花了8万多给每台冷镦机加了22个采集点,最后生产班长每天打开看板,只关心三个数:这台机有没有停机、停了多久、现在在跑哪个批次的料。剩下的那些冷却压力、模具温度、润滑油液位的数据,全是飘在大屏上的数字,没人会停下来算这些数和良品率的关系。
我们给苏州那家减速机厂做方案的时候,一开始列了47个采集点,最后硬生生砍到剩11个:主轴负载、实际加工时长、待机时长、故障代码、当前加工程序号、生产批次号、实时加工件数、刀具剩余寿命、冷却系统压力、进给轴过载报警、操作员工号。
为啥砍这么狠?多一个采集点,就多一个接线故障点,多一次现场调试的时间,后期维护成本直接涨30%。按照GB/T 33000-2016《企业安全生产标准化基本规范》的要求,设备数据采集的核心是支撑生产决策,不是为了凑数给领导看个酷炫大屏。
说个最实在的账:每加一个采集点,从传感器采购、接线、调试、后期故障排查,平均下来要花1200块。22个点就是26400块,最后换来一堆没人看的数,图啥?
之前碰到个供应商,给的方案里写“实现车间全要素数字化孪生”,我问他啥叫全要素,他说就是每颗螺丝的位置都能在数字孪生里看到。我当时就笑了——我们车间里的螺丝每天拧下来再拧上去,你要采集每颗螺丝的扭矩数据?一年光传感器的钱都够买台新的数控车床了。
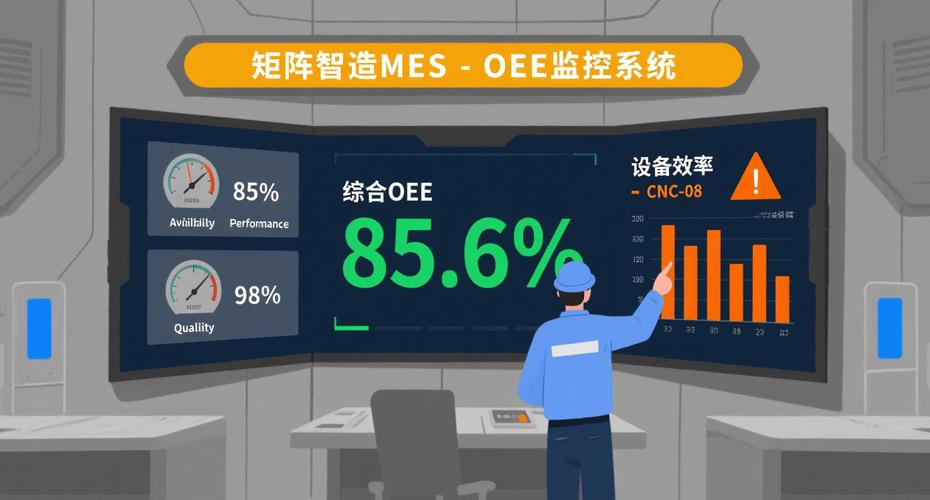
对了,OEE的计算是行业通用的硬标准:OEE=时间开动率×性能开动率×合格品率。我们当时测出来,之前厂子里自己报的58%的OEE,其实是把很多待机、空转的时间都算成了加工时间,真实的OEE只有47%。技改之后,把换型时间从原来的42分钟压到16分钟,把空转待机的时间压到5%以内,最后算出来的82%的OEE,是实打实靠流程优化攒出来的,不是靠改报表凑出来的。
数据落地之前,先把现场“人”的问题解决了
这是最容易被技术出身的工程师忽略的坑。
苏州那家厂刚把系统上线的头一周,一线操作工直接闹情绪。之前大家的停机时间都是自己记的:换个刀、抽根烟、上个厕所,都算在“设备故障停机”里,班长也不会追着查。现在系统实时把待机时间、换型时间、纯加工时间全记下来,谁上班摸鱼,看板上明明白白。有个老工人直接把操作面板上的网线拔了,说“这系统是来监视我们的,谁爱用谁用”。
硬压没用。
我们当时跟厂领导商量了个办法:OEE从58%爬到82%,每个月多出来的产能带来的利润,拿15%出来给一线班组当绩效奖金,不跟办公室的人掺合。就这一条,一周之内所有人都主动把网线插回去了。
那个干了18年的老班长,之前最反对上系统,现在每天上班第一件事就是打开看板,盯着自己班组的待机时间——哪个工位闲了,他赶紧调人过去帮忙换型、调刀具。上个月他班组的绩效,比隔壁班组多拿了2300块,现在逢人就说数字化好。
你说这是技术问题吗?根本不是。
很多工程师做技改方案,总觉得只要技术参数达标、接口兼容、系统跑通就算完成任务,却忘了车间里的生产决策从来不是靠坐在办公室里看屏幕的人做的,是拿着游标卡尺、沾着切削液的一线班长、操作工、质检员每天一点点攒出来的。如果你的系统不能帮他们省时间、不能帮他们多拿奖金,反而给他们添一堆填表的活,那你花再多钱做的系统,最后拿到的数据全是假的——工人为了不让系统算待机时间,故意把设备开着空转,主轴转着,刀架抬着,根本不加工件,采集回来的数看着好看,实际一点用都没有。
上周验收的时候,那个老班长拉着我在车间门口抽烟,说之前觉得数字化就是年轻人玩的花架子,现在才知道,以前他每天要花2个小时填的纸质产量报表,现在系统自动就生成了,下班前10分钟就能把当天的产量、停机原因、不合格品数全报给车间主任,省下来的时间,他能盯着设备把每把刀的寿命算的更准点,少出点废品。
技改哪有什么高大上的。
不过是把原来藏在纸堆里、人脑里的经验,变成能实时算的数而已。
