上个月刚帮苏南一家做新能源汽车结构件的厂把整套协同管控系统跑顺,之前他们因为跨班组、跨工序的信息不同步,单班的换型等待时间占了总工时的18%,光返工损失每个月就有小十万。这篇不说概念,全是落地时摸出来的实招。
别上来就买系统:先理清楚你车间的“协同堵点”
很多人一开始做智能生产协同管控,第一反应是找个软件厂商报个价,列一堆功能清单,什么数字孪生、大屏可视化,看着特别唬人。等系统真装到车间里才发现,计划岗排的工单,设备岗看不到实时进度,工艺岗改了参数,质量岗不知道按哪个标准检,全链路的信息还是断的。
钱花了。
问题没解决。
我们之前遇到过一家做通用机械零件的厂,前前后后花了近百万上了行业头部的MES系统,结果跑了半年,各岗位的协作模式和之前没装系统的时候一模一样——检验员拿着纸质的首件报告跑遍车间,班组长拿着小本子记每台设备的加工进度,计划员每天下午要花两个小时挨个问岗位的完成情况,系统里的数据全是下班前统一补录的,一点参考价值都没有。
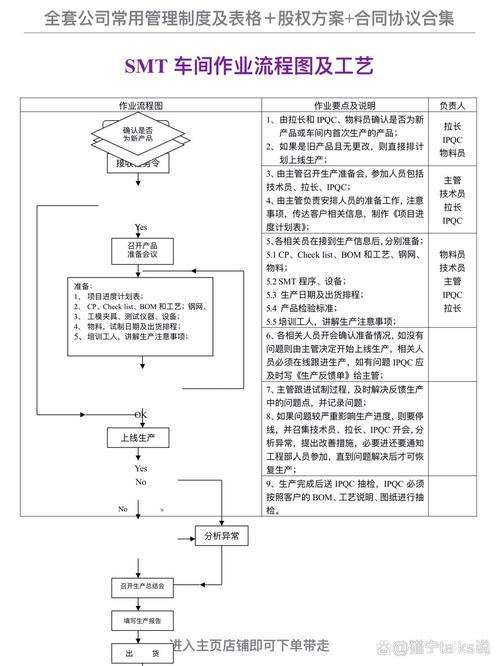
后来我们跟着班组蹲了三个夜班,把每个工序的信息传递节点全记下来,发现最大的堵点根本不是数据没上云,是换型的时候,上一个工序的首件检验报告,要靠检验员拿着纸质单子跑到下一个工序的操作位给师傅看,碰到师傅去喝水、上厕所,就得等十多分钟,算下来单班光这个等待时间就有40多分钟。协同管控的核心从来不是“把所有数据搬到大屏幕上”,而是让每个岗位的操作动作和上下游的要求实时对齐,要是把信息传递的堵点没找对,就算买最贵的系统,也只是把纸质的单子搬到了系统里,本质上还是换汤不换药。
参数同步的精度:别让“差不多”毁了整条线
很多人觉得协同管控不就是把设备的数据传到系统里吗?差个几百毫秒有什么关系?真不是。
比如我们之前碰到的磨床工序,加工的是新能源汽车电机的输出轴,粗糙度要求严格按照GB/T 1031-2009的规定达到Ra0.8,之前的老流程是,工艺员把砂轮的线速度、进给量写在纸质的作业指导书上,操作员照着调。有时候碰到夜班赶进度,师傅会悄悄把线速度往上提个10m/s,觉得反正差一点,自己干了十几年,手感能把控住。结果有次连续加工的120件轴,因为线速度太高,表面粗糙度掉到了Ra1.6,后面做电镀的时候,镀层结合力不达标,整批退回来返工,光磨掉镀层重新加工就花了快9万。
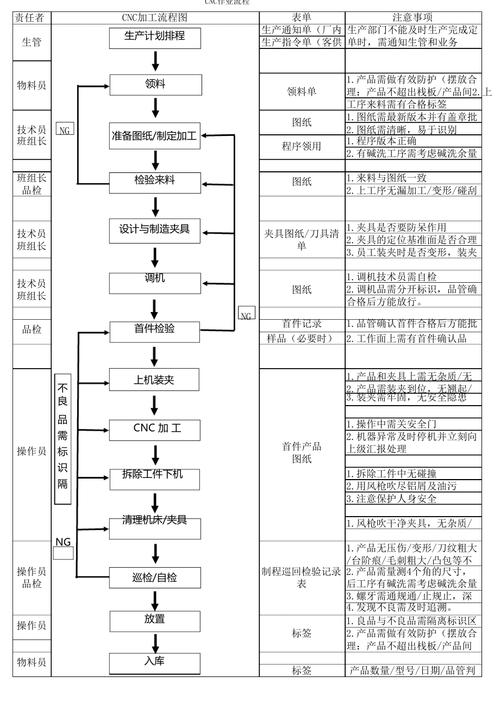
我们做系统的时候,把所有工艺参数的允许浮动范围和设备的PLC做了硬联锁,按照GB/T 2828.1-2012的抽样检验要求,只要设备实际运行的参数偏离工艺文件设定值超过±5%,系统就自动触发锁停,根本不允许操作员手动跳过。一开始算的时候,我们选了个开源的实时数据库,测下来端到端的同步延迟是130ms,本来觉得这点延迟根本不算事,后来翻设备手册才发现,磨床从接到停转指令到完全停稳的响应时间是75ms,要是同步延迟超过100ms,就会出现参数已经超差了,设备还在转的情况,等系统反应过来,已经切了好几个工件了。最后干脆把网关直接架在设备旁边,本地做缓存判断,把端到端的同步延迟压到了18ms,才敢正式上线。
别省那点硬件钱。
延迟超了,系统就是个花架子。
我们在做联锁逻辑调试的时候,特意把不同材料的切削参数阈值单独做了配置模块,毕竟加工45钢和加工6061铝的允许参数浮动范围本来就不一样,要是硬套统一的阈值,要么会出现频繁误触发停线,要么会出现真超差了系统没反应的两难情况。
别把一线操作员当对立面:协同系统要给人减负,不是加活
见过太多厂的协同系统,最后成了一线的负担——要求操作员每换一次刀、每测一次尺寸、每接一批料,都要在系统里点好几次确认,本来10秒能干完的事,要花1分钟录数据,时间长了,大家自然就抵触。之前有个厂刚上线系统的时候,操作员为了省事,不管实际测的尺寸是多少,全填成标准值,最后系统后台显示的良率是99.3%,实际线下算的不良率快14%,数据完全失真。
我们给那个结构件厂做系统的时候,从一开始就盯着“少让操作员动手”这个原则改:三坐标测量仪的检测数据,直接通过RS232接口自动同步到系统里,根本不用人手动录;设备的运行参数、换刀记录、运行时长,直接从PLC接口抓,不需要操作员填;甚至连工单的报工,都是系统自动统计加工完的工件数,操作员只需要在碰到设备故障、来料异常的时候,选一下对应的故障类型就行,别的操作全给砍掉。
一开始我们列异常原因的时候,列了23个选项,结果跟着操作员测的时候,发现大家翻选项要花快10秒,后来干脆把平时出现频率最高的5个异常(刀具磨损、来料硬度超标、夹具松动、程序参数偏移、冷却不足)放在最前面,剩下的全归到“其他”类里,选一次的时间不到2秒。
好用。
才有人愿意用。
上线第一周,系统的有效数据采集率就从之前试点的31%涨到了93%,之前大家吐槽的“为了填数据耽误干活”的问题,直接没了。
做了快八年的车间数字化项目,真的觉得很多人把智能生产协同管控想复杂了。它不需要你搞多么炫的数字孪生场景,也不需要花大价钱做整面墙的可视化大屏,本质上就是把之前靠人跑、靠嘴传、靠本子记的协同流程,换成可靠的实时数据链路,不搞花架子,能帮一线少返工、少等待、少填没用的表,就算真的落地了。
