上周在苏州的汽车零部件加工车间蹲了3天,跟现场的设备组工程师一起调主轴振动监测的系统,差点被之前供应商给的“全栈融合解决方案”气笑。
很多人聊工业多源数据融合,张口就是大模型、数字孪生,却很少有人提在车间现场摸爬滚打遇到的实际问题——信号干扰、时间戳对不齐、数据有效率低、做出来的系统没人用。没有虚头巴脑的概念,全是这几年跟机床、磨床、生产线打交道攒的实打实地经验。
先把“多源”的范围掰扯清楚——别上来就堆传感器
真的,我见过太多项目,立项的时候拍胸脯要做“全链路数据融合”,结果进场之后先在机床上堆一堆传感器,振动、温度、电流,装完就算完事。真正的多源数据从来不是传感器的数量堆砌,你得把散在各个系统里、跟加工过程强相关的数据都纳进来才算数。
就拿普通的精密磨床来说,有用的数据源至少包含四类:第一类是PLC直接吐出来的设备运行参数,比如进给速度、主轴负载、砂轮进给量;第二类是边缘端采集的物理量,比如主轴的振动加速度、轴承座的红外测温值;第三类是MES系统里的工单数据,比如当前加工的是哪种牌号的工件、用的是哪个批次的CBN砂轮、要求的形位公差是多少;第四类是下游质检工位的三坐标测量结果,比如加工完的工件圆度误差、表面粗糙度值。
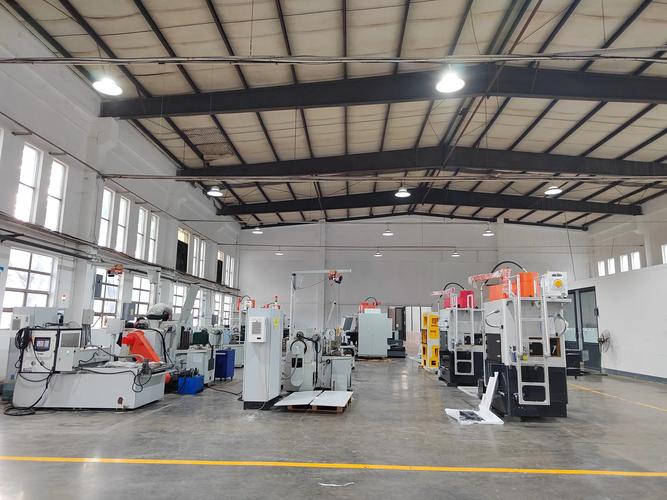
别觉得这是废话。之前有个项目,供应商只给磨床装了三个传感器,连PLC的进给数据都没接,最后做出来的主轴寿命模型,算出来的结果跟实际情况差了快20倍。为什么?因为同样的振动幅值,在低速精磨和高速粗磨场景下,对应的磨损状态完全是两码事,你不接工艺参数,光靠振动数据算,不是瞎猜吗?
还有个最容易被忽略的坑——时间戳对齐。按照GB/T 33906-2017《物联网 感知设备数据接口规范》里的要求,跨系统融合的数据源,时间戳偏差必须控制在10ms以内。我们之前遇到过的场景,振动数据的采样率是25.6kHz,PLC的运行数据是10Hz刷新,MES的工单数据是事件触发的,三个数据源的时间戳差了200ms,最后融合出来的模型,把砂轮快速进给的冲击信号当成了轴承磨损的异常信号,误报率高到现场工程师直接把系统关了。差一点,全白搭。
我们当时为了把时间戳对齐,特意在边缘网关里加了个支持PTP硬件时钟同步的模块,把所有采集节点的时间偏差压到了1ms以内,才把之前算出来的“主轴还有72小时寿命”的离谱结果给掰回了实际的1200小时左右。
别迷信高阶算法——现场的脏数据才是最大的敌人
说真的,那些给你吹“12类数据源融合准确率99%”的销售,你让他去车间待一周,看看那些飘着切削液味道的机柜里,信号被干扰成什么样,他就不敢说这话了。
去年给某重型机床厂做龙门铣床的刀具磨损监测项目,一开始供应商用了号称最先进的多模态融合算法,跑出来的模型准确率只有62%。我们蹲在车间扒了3天原始数据,问题全找着了:17%的电流数据是车间旁边100kW激光切割机启动的时候串扰进来的,8%的振动数据是操作工换班的时候用大锤敲床身校准导轨的时候录进去的,甚至还有3%的数据是网关掉线重连的时候补的空值。就这些杂七杂八的脏数据,再好的算法也扛不住啊。

很多人有个误区,觉得数据源越多、算法越复杂,融合的效果就越好。其实根本不是。按照GB/T 39476-2020《智能制造 工业数据 采集规范》的要求,进入融合层的有效数据率必须达到92%以上,之前我们那个项目,一开始的原始数据有效率才68%,连及格线都摸不到。
后来我们花了两周时间,把那些被串扰的、跟加工过程无关的、空值的数据源全部筛掉,把有效数据率提到了94%,连算法都没换,只是用了最基础的加权融合模型,准确率直接从62%升到了94%。你看,根本不是算法不行,是你给算法喂的数据根本就不干净。
我还记得当时那个供应商的工程师站在旁边,脸都绿了。毕竟他之前给客户吹了半天的大模型算法,最后被几行简单的滤波规则给干翻了。
融合的最终目的不是做大屏——是给现场解决实际问题
这是我见过最多的项目坑:花了大价钱把所有数据融合到一起,最后全部投到车间入口的大屏上,什么OEE、能耗、报警次数,看起来花里胡哨,结果现场的操作工、设备工程师根本不看。
之前我们做的那个苏州的磨床项目,一开始也是这么干的,把所有融合的数据都投到大屏上,结果设备组的工程师每天还是拿着测振仪挨个去测点,大屏上的数字飘来飘去,跟他们的工作半毛钱关系没有。
后来我们调整了融合的逻辑:不再追求把所有数据都展示出来,而是把主轴振动数据、PLC负载数据、当前加工的工艺参数、同批次工件的历史质检结果揉到一起,只要检测到主轴的振动幅值比同工艺同场景下的平均水平高15%,就直接给设备组的工程师发企业微信告警,附带可能的原因判断——比如“当前主轴2号轴承座的振动值达预警阈值,建议在当日18点换班时检查轴承间隙”。
就这么个小改动,那个车间的主轴非计划停机时间直接降了37%。车间主任后来跟我算帐,之前一次非计划停机,光调机、耽误生产就要损失近两万块,一年下来,这个小系统帮他们省了两百多万。
你说这里面有多高深的技术?根本没有。就是把本来散在各个系统里、没人看的数据,凑到一起,给真正需要的人递到手上而已。
我干机械设计快12年了,见过太多为了融合而融合的项目,钱花了几百万,最后就是个装数据的大屏,除了迎接领导参观,一点用没有。
其实工业多源数据融合从来不是什么炫技的活。你得先蹲在车间里,知道现场的工程师每天要解决什么问题,知道哪些数据是有用的,哪些是凑数的,再谈融合。别上来就谈架构,谈大模型,先把机柜里的线接对,把被干扰的信号滤掉,把时间戳对齐——这些基础事做扎实了,融合的价值自然就出来了。
真的。
