上周帮苏州一家做新能源车热管理的客户改了个铝制液冷板的结构,之前他们用MIG焊漏液率冲到17%,换了真空钎焊之后,三批次抽测漏液率0.2%——就这么个差距,差点把他们新项目的量产节点拖黄。
别把钎焊当软钎焊凑数,温度区间差着快400度
好多刚入行的设计师上来就把锡焊的强度数据往硬钎焊上套,算出来的焊缝抗剪强度直接打了个对折都不止,装机跑了三个月就裂,找原因找得头都大。
行业里对钎焊的分界其实很简单:450℃以下的叫软钎焊,就是大家熟悉的焊电路板那种锡基钎料,靠熔化的锡附着在金属表面形成连接,接头抗剪强度普遍在15-25MPa,只能用来做低载荷的电气连接或者密封辅助。450℃以上的叫硬钎焊,常用的铝硅基钎料工作温度在580-620℃,铜基钎料在820-1100℃区间,做出来的铝硬钎焊接头,只要工艺没出问题,按照GB/T 11364的测试方法,抗剪强度能稳定到120MPa以上,比软钎焊高了整整6倍。
真的。差这几十度的工作温度,接头的可靠性能差出一个量级,别图省事随便选。
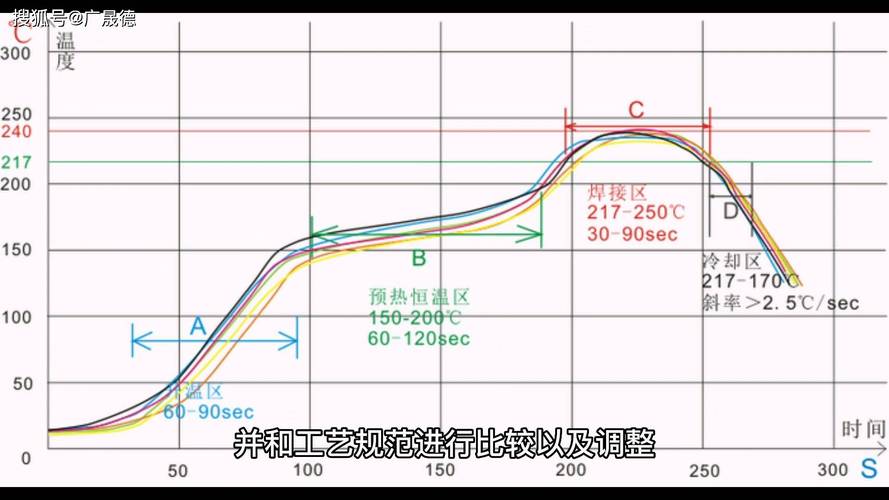
别信那些说钎焊温度越高接头越结实的鬼话。铝件超过630℃,母材就开始过烧,晶粒粗大,强度直接掉30%,跟你用多少好钎料都没关系。之前有个代工厂为了让钎料流得快点,把炉温往上调了20度,结果一整炉的6系铝接头,抗拉强度直接掉到母材的60%,拆下来的零件一敲就碎,整批货直接报废,损失小几十万。
接头设计的坑,比你想象的多三倍
我见过最多的设计错误,就是钎焊接头的间隙留不对。
拿最常用的真空铝钎焊来说,合适的接头间隙要控制在0.05-0.15mm之间,这个区间的毛细作用最强,熔化的钎料能顺着缝隙完全填充满整个搭接面。间隙留到0.3mm以上,钎料的渗透力直接掉一个等级,填到一半就凝固,接头边缘看着焊得挺好看,中间全是虚的空腔;间隙留到0.02mm以下,钎料根本吸不进去,接头表面看着光亮,一掰就开。
之前有个做不锈钢换热器的客户,加工的时候图省事,把配合间隙直接按常规机加工的自由公差留,最大间隙冲到0.35mm,结果每炉出来30%的接头是虚焊,拆开来一看,钎料只在接头边缘结了个薄壳,中间全是空的。改了三个月的加工公差,把间隙收紧到0.08-0.12mm,虚焊率直接降到了1%以下。
还有个很少写在教材里的经验:钎焊面的粗糙度不是越光滑越好。我第一次做真空铝钎焊的时候,特意把配合面磨到Ra0.8的镜面,觉得这样接触好,结果进炉之后钎料根本铺不开,润湿角冲到45度以上,接头全是缩孔。返工了两炉才摸明白,Ra1.6-Ra3.2的机加工粗糙面,对铝硅钎料的润湿性最好,镜面一样的光滑面反而会让钎料像水珠落在荷叶上一样,根本粘不住。那两炉的料钱,够我小半年的油费。
别带着熔焊的思维设计钎焊接头。好多设计师习惯了熔焊的结构,给钎焊接头加个凸起的焊角,觉得这样强度高。实际上钎焊的强度全靠缝隙里的钎料结合,凸出来的焊角不仅没用,还会造成应力集中,用个三五年就会在焊角位置裂。按照HB 5440的规范,钎焊接头的搭接长度只要做到母材壁厚的2-3倍就够了,太长了钎料渗不到最深处,纯浪费炉腔空间和材料。
选炉型的时候,别光看报价单算成本

采购部门最爱干的事,就是找加工费最低的供应商。但钎焊这行,真不是越便宜越划算。
现在常用的硬钎焊工艺里,盐浴钎焊的加工费确实比真空钎焊便宜差不多40%,焊出来的接头强度也差不多。但盐浴钎焊的后续清洗成本极高,尤其是铝件,残盐如果清不干净,装在设备上用个两三年,接头位置就会被慢慢腐蚀漏液。之前有个客户做储能的液冷板,选了盐浴钎焊,省了几万块的加工费,结果用了两年,售后漏液的返修率冲到8%,光赔付的钱就花了两百多万,何苦呢。
反过来真空钎焊,虽然加工费贵,但是整个焊接过程是在10^-2Pa以上的真空环境里完成的,焊出来的零件没有氧化皮,没有残盐,后续几乎不用做额外的清洗,对于要过盐雾测试、要装在车上用十几年的零件,算全生命周期的成本,反而比盐浴钎焊划算太多。
说实话,我见过太多只算单公斤加工费的采购,不算后续的清洗成本、腐蚀防护成本、售后返工的成本,最后算总账的时候,发现多花的钱比一开始省的那点加工费翻了三倍。
最近这两年铜铝复合的液冷接头需求涨得特别快,之前大家都用摩擦焊做,但是铜和铝的硬度差太多,摩擦焊的接头经常有飞边,接触热阻也不稳定。现在用活性铜基钎料做真空钎焊,接头的热导率能稳定到200W/m·K以上,比传统摩擦焊的接触热阻低了40%,这个方向的工艺现在真的值得多琢磨。
钎焊从来不是什么凑数的连接工艺。从接头间隙、表面粗糙度到炉型选型,每一个细节差一点,最终的可靠性就可能差出十万八千里。干机械这行,别总想着找捷径,那些在炉子里烧出来的经验,从来都不是靠看两本教材就能摸透的。
