摘要:产线工艺优化迭代不是调参数。它更像机械设计、统计过程控制、物流和现场执行的联合迭代。下面用一条新能源电机壳体机加工线做例子,数据已脱敏。方法参考 ISO 9001:2015 的 8.5.1、IATF 16949:2016 的控制计划要求、ISO 22514-2 的过程能力,以及 GB/T 1800.1 的极限与配合。目标很直接:把 OEE 从 72% 拉到 85%,把关键特性 Cpk 从 1.08 抬到 1.5 以上。
别急着换设备:把节拍、瓶颈和 OEE 拆开
先算 Takt。客户要 900 件/天,两班有效 15 h,Takt = 15×3600/900 = 60 s。可现场瓶颈 OP30 的 CT 是 68 s。差 8 s 看着不多,但这就是每天欠 120 件的根源。别急着买新机床——真的。新机床进来,瓶颈可能跑到清洗机或者压装。
OEE 的公式别写错:OEE = 可用率 × 性能率 × 合格率。可用率 = 实际运行时间 / 计划时间;性能率 = 理论节拍 × 产量 / 实际运行时间;合格率 = 良品数 / 总产量。当时那条线:可用率 82%,性能率 85%,合格率 96%。乘出来 0.82×0.85×0.96 = 0.669,约 67%。和报表里的 72% 差异来自统计口径,但趋势一致。
怎么迭代?换刀 6 s,对刀 12 s,故障停机 35 min/班。先做刀具寿命管理,刀库预选,快换夹具。再把冷却液流量从 12 L/min 提到 18 L/min,减少断屑缠绕。三个月后:可用率 91%,性能率 94%,合格率 99%。OEE = 0.91×0.94×0.99 ≈ 84.6%。接近 85%。你看,核心不是主轴转速,是减少非加工时间。

公差堆叠和夹具基准:产线工艺优化的隐形主战场
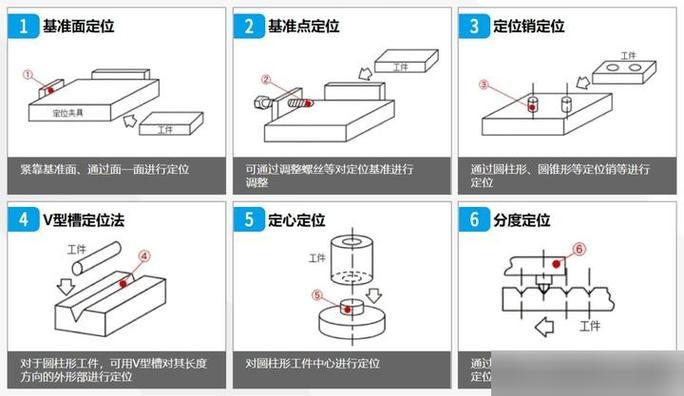
很多工艺问题,账都算在刀具上,根却在基准。加工基准、装配基准、测量基准,三套基准不统一,公差堆叠会吃掉 30% 到 50% 的余量。GB/T 1800.1 把极限与配合讲得很清楚,但现场往往连基准符号都标得不全。
一面两销是经典方案。一面限制 3 个自由度,圆柱销限制 2 个,菱形销限制 1 个,合计 6 个。可两销中心距一旦有偏差,装配就卡。定位误差的粗略估算:Δ定位 ≈ δ基准 + δ夹具制造 + δ磨损。夹具有个经验值,磨损量按 0.005 到 0.02 mm 预留,别等超差了才修。
说个具体的。某电机壳体同轴度要求 φ0.05 mm。初始 Cpk 只有 1.08。查原因:夹紧顺序不对,薄壁变形 0.03 mm;定位面切屑残留 0.01 mm。改法不复杂。吹屑压力从 0.3 MPa 提到 0.5 MPa,夹紧力从 2.5 kN 降到 1.2 kN,顺序阀先定位后夹紧,再加浮动支撑。变形量降到 0.008 mm。Cpk 升到 1.52。关键特性按 IATF 16949 的惯例,Cpk 目标常定 1.67;一般特性至少 1.33。Cpk 公式:Cpk = min[(USL-μ)/(3σ), (μ-LSL)/(3σ)]。别只看均值,σ 才是产线脾气。
DOE 与自适应补偿:让工艺窗口自己说话
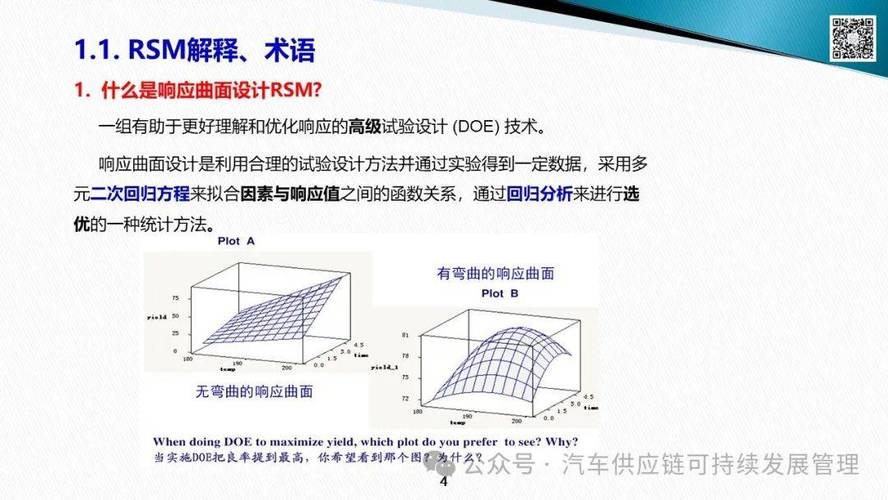
单因子实验,一次只动一个参数,在实验室行。在产线?噪音一大就翻车。我们用 2^3 因子设计做粗筛,因子选主轴转速、每齿进给、冷却压力。响应看粗糙度 Ra、圆柱度和 CT。再上中心复合设计,做响应曲面。
结果窗口大概是:转速 8000 到 9500 rpm,进给 0.08 到 0.12 mm/tooth,冷却 2.5 到 3.5 MPa。这个窗口里,Ra 能稳在 0.8 μm 以下,圆柱度 0.01 mm 以内。注意,这不是最优单点,是抗干扰的工艺窗口。现场冷却液温度波动 3°C,热变形就能吃掉 0.005 到 0.015 mm。所以在线测头每 20 件测一次,补偿刀补。ISO 230-2 对机床定位精度的测试方法可以拿来验收,别靠感觉。
自适应补偿还有个坑:补偿太频繁,机床反而在“追”测量噪音。设定死区,比如 0.005 mm 以内不补。简单,但有效。
迭代纪律:控制计划、防错和现场验证

工艺优化迭代最怕什么?改完参数,控制计划没更新。下一次换班,操作员按旧卡作业,一夜回到解放前。ISO 9001:2015 的 8.5.1 要求受控条件,IATF 16949:2016 的控制计划要求更细。PFMEA 要重评,探测度、严重度、频度都可能变。
防错要硬。扭矩枪加角度监控,视觉系统查漏装,扫码枪绑定工单。某装配工位用扭矩法,45 N·m ±10%,Cpk 1.0 左右;改成扭矩-转角法,贴合 VDI 2230 的预紧力思路,Cpk 到 1.8。成本?一把好枪,比返工便宜。
验证别偷懒。小批量 30 件,连续 3 批,看 Cpk 是否稳定。别拿一批数据就宣布胜利,真的会打脸。维修 MTTR 从 45 min 降到 18 min,OEE 才守得住。最终,这条线 OEE 从 72% 到 85%,Cpk 从 1.08 到 1.52,废品率从 3.8% 到 0.9%。投资回收期约 8 个月。
结论

产线工艺优化迭代不是买一台更贵的设备。它是找约束、统一基准、量化窗口、固化纪律的循环。节拍、OEE、Cpk、公差堆叠、DOE、防错,每个词背后都是现场细节。数据要真,验证要慢,执行要狠。下一次有人拍脑袋说要换机床,先让他把 OEE 拆开看看。
