上个月去一家做液压阀体的厂。三条线,老板拍桌子:产能必须提 30%。我问了一句——现在瓶颈在哪台设备?
他愣住了。
车间主任接话:那台卧加,老是堵活。
问题其实已经有方向了。可惜多数人的第一反应是买设备、加人、让工人手快点。这三招为什么常常不灵,后面慢慢说。
一、先算节拍,别拿感觉当产能
客户要 2 万件/月。产线单班 8 小时,22 个工作日,设备有效工作时间按 85% 折算,就是 22 × 8 × 0.85 = 149.6 小时,折合约 538,560 秒。
节拍(Takt Time)= 538,560 / 20,000 = 26.9 秒/件。
这是客户在“拉”你,不是你在“推”客户。留 10% 的余量,目标节拍压到 24.5 秒左右比较稳妥。
再看实际。那台卧加的单件循环时间 34 秒,理论月产能 = 538,560 / 34 = 15,840 件。缺口 4,160 件。硬扛也扛不出来。
所以提升产能的第一步,是把这个 34 秒拆开。拆成什么?
粗铣、精铣、钻孔、攻丝这些真正切下铁屑的时间;快移、换刀、主轴加减速这些空行程;上下料、夹紧、松开、吹屑这些辅助动作。我见过不少现场,空行程加辅助动作能占到循环时间的 35% ~ 45%。真正“切削”的那部分,反而不是最肥的一块肉。

举个数控铣的例子。φ50 五齿面铣刀,每齿进给 f_z = 0.15 mm,转速 n = 1200 r/min,进给速度 v_f = f_z × z × n = 0.15 × 5 × 1200 = 900 mm/min。切削行程 320 mm,切入切出各按 30 mm 计,总行程 380 mm,切削时间 = 380 / 900 = 0.42 min ≈ 25.4 秒。
而这一段工作前后的两把刀换来换去,加上 Z 轴回退、X-Y 快移定位,实测 8.6 秒。25 秒的切削,配 8.6 秒的空转。你说该先动哪个?
切削参数这一侧,用线速度公式兜底:v_c = πdn/1000。别嫌它老。φ50 刀盘、1200 r/min 对应 v_c ≈ 188 m/min,对铸铁件配涂层硬质合金刀片,这个值在合理区间。
二、OEE 是照妖镜,不是 KPI 装饰画
时间开动率 × 性能开动率 × 合格品率。三个乘起来,就是 OEE。
很多厂把它贴在墙上当荣誉榜,那就浪费了。它的价值在于——能把六种损失分开,逼你排队。
六种大损失:设备故障、换型与调整、空转与小停机、速度损失、废品与返工、开机试产损失。前两类归时间开动率,中间两类归性能开动率,后两类归合格品率。
举个例子。某线的 OEE = 0.88 × 0.82 × 0.985 = 0.711。半导体和汽车行业的标杆值大概在 85%,日本设备维护协会(JIPM)推的 TPM 体系里就是这个数。0.711 到 0.85,中间差着 14 个点,全是钱。
时间开动率那一项,可以用可用度公式量化:
A = MTBF / (MTBF + MTTR)
设备平均无故障间隔 120 小时,平均修复 4 小时,A = 120/124 = 96.8%。想提到 98%,两条路:MTBF 拉到 196 小时,或者 MTTR 压到 2.45 小时。
哪条便宜?修得快。备件前置、关键模块做成快换单元、点检表按振动和温升设阈值——这些都是能用钱直接买到的。指望设备不出故障,那是玄学。
顺一句,做状态监测别上来就全套。主轴振动、丝杠温升、液压站油温,先把这三个测点装上,能捞出来的异常已经不少了。
三、所有力气,砸在瓶颈这一个点上
约束理论里有句话:瓶颈损失一小时,就是全厂损失一小时;非瓶颈省一小时,是幻觉。
那台卧加 34 秒,旁边两台立加 19 秒。你要是给立加装个机器人上下料,把它压到 15 秒——恭喜,产能一动不动。因为物流还是会堵在卧加门口。WIP 堆成山。

平衡率这个指标值得天天盯:
平衡率 = 各工位作业时间之和 / (瓶颈工位时间 × 工位数)
五工位,时间分别是 19、21、34、17、20 秒,合计 111 秒,瓶颈 34 秒,平衡率 = 111 / (34 × 5) = 65.3%。行业里做到 85% 就算很漂亮了。65% 说明工序划分本身有毛病,把瓶颈工序的一部分内容拆出去,比买台新机床见效快。
瓶颈前的缓冲库存呢?别一听“库存”就喊浪费。那是保护产出的保险绳。DBR(鼓—缓冲—绳)模型里,缓冲量按瓶颈停机恢复时间来定,一般取 30 分钟到 2 小时。少了扛不住波动,多了压死现金流。
四、换型时间:藏在角落里的隐形产能
这块最容易被忽略。因为它不出现在单件循环时间里,出现在班次与班次之间。
某厂原来换型 95 分钟。多品种小批量,一天换 4 次,一天就吃掉 380 分钟——6.3 小时。按 27 秒节拍算,等于白扔 840 件/天。
SMED 的核心就一句话:把内部作业转成外部作业。也就是“必须停机才能干的活”,想办法改成“不停机就能干”。
具体怎么落地?
刀具预调。机外对刀仪把 Z 向尺寸测准,操作工到机上只需要输偏置号,省 5~8 分钟。这是最便宜的一刀。
夹具。传统 T 型槽压板加百分表找正,半小时起步。换成零点定位系统,重复定位精度能做到 0.005 mm 级别,拉钉一插一锁,几分钟搞定。
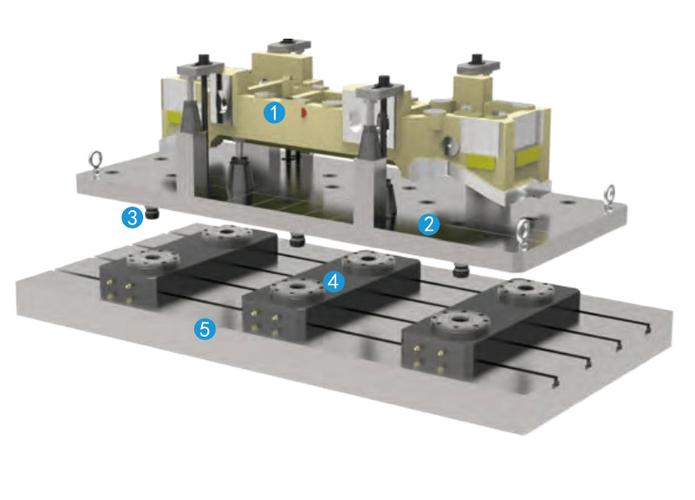
液压夹具的夹紧压力也要提前设好,别等着机床停了才调溢流阀。对刀、夹紧、程序调用,这三件事能在机外做完,换型时间基本就砍掉一半了。
那家厂最后把换型从 95 分钟压到 18 分钟。一天省下来的时间,折算成 680 件产能。没买一台新设备。
五、几个我踩过的坑
坑一:闷头提转速。 把 n 从 1200 提到 1800,看着切削时间是短了。可刀具寿命按泰勒公式 v·T^n = C 走,硬质合金的指数 n 大约 0.25,寿命变成原来的 (1200/1800)^4 ≈ 19.8%。刀片消耗翻五倍,换刀次数、对刀时间、废品率全部上来。省下的 8 秒,全还回去了。
坑二:忽略刚性。 进给一提,颤振来了。Ra 从 1.6 μm 掉到 3.2 μm,表面质量不达标。这时候别急着换工艺,先看稳定性叶瓣图,找那个“甜点转速”。或者上减振刀柄、增加刀柄悬伸刚性。花钱顺序应该是:改参数 → 改装夹 → 换刀柄 → 改机床。
坑三:排屑没管。 这个最冤。切削参数调上去,铁屑量也上去了,螺旋排屑器跟不上,缠刀、堵槽、报警停机。产能不升反降。内冷压力、断屑槽型、排屑器选型,得一起改。
坑四:只优化机加工。 机床是快了,可料架不够、AGV 不够、检验堆成山。局部最优,全局次优。整条线看一遍再动手。
结尾几句
产能提升,本质是道算术题:需求拉出节拍,节拍找出瓶颈,瓶颈拆成动作,动作里挑出最肥的那一刀。
沉住气。别一上来就买设备。
我个人经验,一个像样的产线提升项目,80% 的收益来自前几步:算清节拍、盯住瓶颈、压缩换型。剩下 20% 才轮到工艺参数、自动化和新机床。
顺序反了,钱就白花了。
