干了十几年机械加工,我越来越觉得,生产订单全流程这东西,教科书上写的和车间里跑的,压根是两码事。教科书说“订单评审——排产——采购——加工——检验——入库”,六个箭头一画,干干净净。现实呢?现实是订单评审的时候销售拍胸脯说这个活儿简单得很,等你工艺一拆,发现铸件毛坯余量只剩0.5mm,你找谁哭去?
今天不扯那些大词,我就按自己踩过的坑,把这条链子上的关键节点捋一遍。你可能正在被某个环节卡得难受,也可能刚入行想搞清楚全貌。都行,往下看。
工艺评审这关,省下来的时间后面都得加倍吐出来
很多厂子把订单评审当走过场。技术部签个字,生产部点个头,完事。但说实话,这是整个流程里性价比最高的一道防线。我见过太多例子:一个法兰盘,图纸标注材料是QT500-7,结果供应商拿来的毛坯硬度超标HB30,车削的时候刀具磨损快得离谱,一个班换六把刀。你怪谁?怪采购?怪供应商?根子上是评审时没人去核对毛坯的实际供货状态。
评审要干什么?三件事。第一,把设计图纸的每一个尺寸公差、形位公差、表面粗糙度都过一遍,确认现有设备能力能不能达到。比如ISO 2768-mK级的一般公差,看着简单,但如果你的加工中心定位精度只有0.02mm,而图纸上有几个位置度要求φ0.03的孔组,你就得考虑要不要上磨或者做专用夹具。
第二,工艺路线的经济性判断。一个箱体零件,年需求量200件,你上加工中心一次装夹干完当然好,但设备成本摊下来可能比“先铣面、再镗孔、最后钻孔”的分散工序贵三倍。这时候就要算账。工艺不是越先进越好,是越匹配订单批量越好。
第三,也是最多人忽略的——特殊特性的识别。图纸上带CTQ标记的尺寸,或者客户口头强调“这个地方不能出问题”的,全部要落到控制计划里。别等首件检验才发现漏了。

还有个小细节。评审的时候一定要拉上刀具库管理员。你选了一把非标复合钻,结果库里没货,采购周期六周,客户交期四周——这种破事我遇过不止一次。刀具不落地,工艺就是纸上谈兵。
排产的本质是产能与瓶颈的博弈,不是排座位
排产员这个岗位,在有些厂子里就是“订单来了往前面塞”。这样干,迟早要炸。真正的排产,核心是搞清楚两件事:瓶颈工序在哪里,以及瓶颈工序前面的缓冲怎么设。
举个例子。假设你有一条线:粗车——精车——铣键槽——热处理——磨外圆。粗车和精车各有三台CNC,铣键槽一台加工中心,热处理是外协,磨外圆两台磨床。你猜瓶颈在哪?外协热处理。因为它的周期你控制不了,物流往返还要时间。那么排产的时候,热处理前面的精车工序就要适当提前完成,形成一个时间缓冲池,而不是精车完了等着进炉。
这里要引入一个概念:约束理论(TOC)里的鼓-缓冲-绳。鼓是瓶颈的节拍,缓冲是瓶颈前的时间储备,绳是把瓶颈的节奏传递给上游投料。你不懂这个词没关系,记住一个原则就行:永远不要让瓶颈工序饿着,也永远不要让它撑着。饿着是浪费产能,撑着是堆在制品。

再讲一个真实案例。某次接了一批液压阀块,160件,交期15天。排产员按铣面——钻孔——攻丝——去毛刺的顺序均匀排开,一天干10件。结果第5天发现钻孔工序的钻头寿命突然下降,原因是那批材料局部有硬点。这时候前面已经钻完50件,后面还有110件。怎么办?果断调头:把已钻孔的50件先转去攻丝,腾出钻床给新到的涂层钻头,同时让采购紧急调另一批材料。最后按期交付,靠的就是排产时留了1.5天的机动余量。这个余量,排产员一开始死活不肯给,说客户催得紧。后来我拿历史OEE数据拍他桌上——那条线过去三个月的设备综合效率只有62%,你有38%的时间是停着的,凭什么不留缓冲?
排产不是把时间填满,是给不确定性留活口。这话我说的。
物料齐套与过程控制:细节是魔鬼,魔鬼在细节里
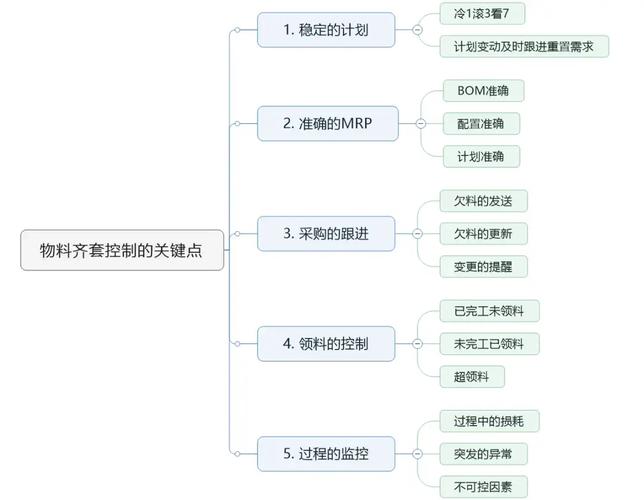
物料齐套这个事,看似简单,实则暗坑无数。我见过一个订单,所有自制件都干完了,就差八个弹性圆柱销GB/T 879.1,规格φ6×40。采购说市场上缺货,要等一周。结果整批货卡在装配线上,客户天天打电话骂人。八个销子,几块钱的东西,卡住几十万的订单。你说冤不冤?
所以我现在坚持一个做法:BOM里的每一行物料,在排产前都要过一遍库存和在途。不是看ERP里那个“可用量”,那个数字有时候是骗人的——它不扣已分配未发料的量。你要让仓库实打实地去货架上数。听着笨,但管用。
过程控制这块,重点聊两个。首件检验不用多说了,三检制是底线。我想说的是过程能力指数Cpk的监控。很多厂子只做CPK,不做PPK,更不做持续的过程能力跟踪。你首件合格,不代表第100件合格。刀具会磨损,夹具会松动,冷却液浓度会变化。这些变量是渐变的,不是突变的。
我的做法是:对关键尺寸,每加工20件抽检一次,把数据录进Xbar-R控制图。当连续7点上升或下降,或者有点超出±2σ,立刻停机查原因。别等超差了再返修。返修的成本是预防成本的十倍,这是质量管理的铁律。
还有一点,热处理后的尺寸变化一定要留余量。比如40Cr调质处理,外圆磨削前留0.4~0.5mm余量,但如果你淬火硬度要求HRC28-32,变形量可能在0.15~0.25mm。你要是只留0.2mm,磨出来可能局部没磨到,黑皮还在。这种坑,踩一次记一辈子。
再提一嘴外协件。外协热处理、外协表面处理(发黑、镀锌、阳极氧化),一定要在合同里写清楚验收标准和检测方法。我见过外协发黑回来颜色不一致的,供应商说“就是这样”,你拿他没办法。合同里写“按GB/T 15519-2002,色泽均匀,无花斑”,他就没话说了。
收尾:交付不是终点,数据才是资产
订单发出去,事情还没完。我习惯让每个订单在完工后做一次复盘归档。关键数据有哪些?实际加工工时与标准工时的偏差、报废率与报废原因分类、刀具消耗成本、外协实际周期与计划周期的差值。这些数据攒上一年,就是你下一次报价和排产的底气。
很多人觉得生产订单全流程是个线性的东西。不是。它是一个闭环系统。每一次交付都在给下一次交付提供输入。你把这个环闭上了,工厂的利润就出来了;闭不上,就永远在救火。
好了,就聊这么多。车间里的事,说到底还是人、机、料、法、环、测六个字。但怎么把这六个字串起来,每个厂有每个厂的活法。我的不一定对,但都是真金白银换来的。
