车间数字化技改:从铁屑到数据,资深工程师的避坑手记
摘要:车间数字化技改不是买几块大屏、拉几根网线就完事。它更像给一台老机床做神经接驳:传感器是末梢,PLC 是脊髓,边缘网关是脑干,MES/ERP 才是皮层。本文从机械工程师视角,谈数据采集、工艺闭环、选型权衡和那些踩过的坑。

一、先别急着上大屏,摸清设备的“脉”更重要

很多厂区的第一反应是——上大屏。五颜六色的 OEE 曲线,实时跳动的产量数字,看着确实提气。可你走到车间,发现机床连个网口都没有。上世纪九十年代的立式铣床,继电器逻辑,主轴电机还是星三角启动。这时候谈数据上云,有点像给拖拉机装自动驾驶。不是不行,是先得知道拖拉机的转向机构在哪。
数字化技改第一步,不是采购,是设备盘点与数据源识别。我习惯把车间设备分成四类:
1. 有开放通讯协议的新机床,比如支持 OPC UA、PROFINET、EtherCAT 或 MTConnect。这类最好办,直接读。但别高兴太早,有的厂商锁了变量表,读一个主轴转速还要买授权。2. 有 PLC 但协议封闭的老线体,常见三菱 FX、西门子 S7-200、欧姆龙 CP 系列。用 Modbus RTU/TCP 或专用驱动能啃下来。3. 纯继电器控制,没有 PLC。只能加装电流互感器、接近开关、光电传感器。4. 完全手动工位,靠人、靠卡尺、靠纸质流转单。这类别硬上自动采集,先做电子工单。
说实话,我见过最离谱的项目:方案商给一台没有 PLC 的旧磨床装了振动传感器,采样率 20 kHz,数据直接传云端。结果呢?车间网络上行只有 4 Mbps,丢包率 8%。边缘缓存没做,云端收到的振动波形断断续续,FFT 分析全是混叠。钱花了,数据废了。
所以,先算数据带宽,再定采集架构。一个振动测点,若采样率 25.6 kHz、16 位、三轴,原始数据率约 25.6k × 16 × 3 = 1.23 Mbps。十个测点就是 12.3 Mbps。这还没算以太网帧头、重传和协议开销。对吧?很多方案商不提这个。
二、数据采集层:边缘网关不是路由器,别乱选
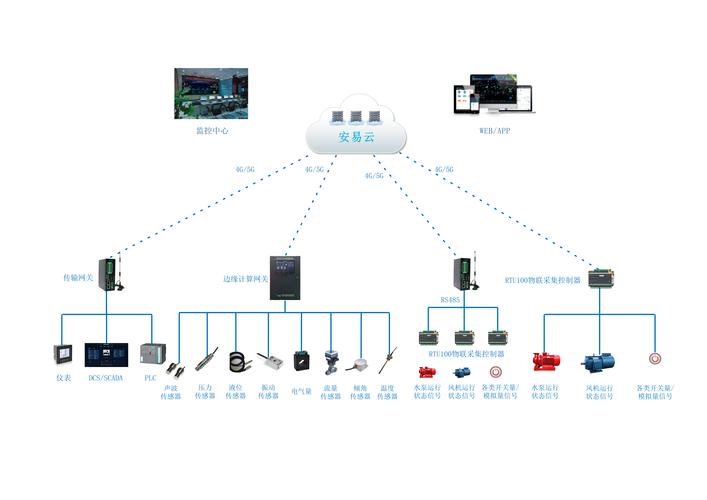
采集层的关键词:实时性、确定性、抗干扰。机械工程师容易把注意力放在传感器精度上,却忽略网关的扫描周期和协议转换延迟。举个例子:某汽车零部件线,PLC 扫描周期 10 ms,MES 要求每 200 ms 上传一次设备状态。用普通工业路由器做 Modbus TCP 轮询,200 台从站,单次轮询就超过 1.5 s。MES 看到的设备状态永远是滞后的。怎么办?边缘网关做本地缓存和变化上报,而不是全量轮询。
选边缘网关,我通常看四点:
1. 协议栈:是否原生支持 OPC UA、Modbus、PROFINET、EtherNet/IP。别信“万能协议转换”,很多是小厂逆向出来的,遇到西门子 S7-1200 的优化块访问就歇菜。2. 边缘计算能力:能不能跑 Python、Node-RED 或 Docker。有些场景需要在本地做滤波、均值、阈值判断,原始数据不必全部上云。3. IO 与隔离:数字量输入输出是否光耦隔离,模拟量是否 4-20 mA / 0-10 V 可配。车间电磁环境恶劣,变频器一启动,共模干扰能让你怀疑人生。4. 工作温度与防护:机柜内 55℃ 很常见,网关标称 -20~70℃ 才稳。IP20 的塑料壳放在粉尘环境,半年就积灰短路。
还有一点,时间同步。别小看 NTP 或 PTP。如果振动传感器、PLC、视觉相机的时间戳差 200 ms,你做故障复现时根本对不上。ISO 10816 / ISO 20816 里对振动测量有频带要求,可没替你解决时间对齐。工程上,边缘网关跑 PTP(IEEE 1588)或至少 NTP,同步误差控制在 1 ms 以内。否则,主轴电流突变和振动峰值的关系,永远是一笔糊涂账。
三、工艺闭环:从“看数据”到“用数据调刀补”
数据采上来,如果只是做看板,那叫信息化,不叫数字化。真正的技改要形成闭环。OEE = 可用率 × 性能率 × 良品率,这个公式谁都背得出。但 OEE 掉了 5%,是换刀慢了,还是主轴轴承磨损,还是冷却液浓度不对?没有工艺数据,OEE 只是个结果,不是原因。
我参与过一个轴类零件车削线改造。原来刀具寿命靠人工记录,平均每 120 件换一次刀,偶尔崩刃导致尺寸超差。后来采集主轴功率、进给倍率、振动 RMS,用 Taylor 刀具寿命公式做修正:v_c T^n = C。其中 v_c 是切削速度,T 是寿命,n 和 C 取决于刀具与工件材料。对硬质合金刀具加工 45 钢,n 约 0.25~0.3。我们没直接套公式,而是用功率积分估算磨损量,把换刀提醒从固定 120 件改成预测性 90~150 件动态窗口。结果刀具成本降了 11%,崩刃事故少了七成。
这里面有个坑:传感器安装位置比传感器精度更致命。振动传感器用磁吸座放在机床外壳,测到的全是钣金共振。应该装在主轴前端轴承座或刀塔附近,刚性连接,螺纹或胶粘。IEPE 加速度计别看它小,安装扭矩、表面平整度、电缆固定都会影响高频响应。我见过用扎带绑在气管上的,频谱里 3 kHz 以上全是电缆抖动噪声。你说这数据能用吗?
还有,切削参数不是恒定不变的。粗加工、精加工、断续切削,振动特征完全不同。做阈值报警时,要按工艺段分区间,别用一条线卡到底。比如粗车时振动速度 RMS 允许 4.5 mm/s,精车时超过 2.8 mm/s 就可能影响表面粗糙度。ISO 20816-3 对机床振动有参考限值,但现场工况千差万别,最好在健康设备上先采基线。
四、MES、数字孪生与网络安全的现实妥协
上层系统通常绕不开 MES。ISA-95 / IEC 62264 定义了企业控制层级,可现场往往不按层级出牌。销售要订单追溯,质量要批次报告,设备要备件预测,最后所有需求都压到 MES。这时候,接口标准化比功能大而全更重要。OPC UA 的信息模型、MTConnect 的语义字典,都是为了让数据有上下文。否则,你传给 MES 的只是一个 32 位整数,没人知道它是主轴转速还是刀具编号。
数字孪生呢?我的态度是:先做数字阴影,再做数字孪生。数字阴影是单向映射,把物理状态映射到虚拟模型,用于监控和诊断。数字孪生要求双向交互,能仿真、能预测、能反向控制。很多项目连设备台账都没对齐,就喊孪生,最后建了个三维壳子,数据不动。说句不中听的,那叫 3D 看板,不叫孪生。
网络安全更不能省。IEC 62443 把工业控制系统分成区域和管道。车间层别直接暴露公网。我见过把 PLC 的 502 端口映射到公网 IP 的,简直是给勒索软件留门。边缘网关做防火墙、VPN、单向网闸,该花的钱得花。改造时,急停回路、安全门锁、光幕这些安全功能,绝对不能走普通以太网。必须遵循 ISO 13849 / GB/T 16855 的性能等级要求,该硬线就硬线。
最后说个现实问题:老设备没有数据字典。同一个“运行”信号,有的 PLC 是 1 表示运行,有的是 0。有的是常开,有的是常闭。改造前不做点表核对,联调时能把人逼疯。我的习惯是——每个 IO 点都现场验证,强制作动,看数据变没变。别信图纸,图纸改过八版了。
结论:技改是长跑,不是冲刺
车间数字化技改,说到底是用数据给机械系统做体检。传感器选型、边缘计算、协议对齐、工艺闭环、安全合规,每一步都有权衡。别被“工业 4.0”的大词吓住,也别被炫酷看板忽悠。先解决一个工位的换刀预警,再谈整线 OEE;先把 200 台设备的点表摸清,再谈数字孪生。慢就是快。真的。
