摘要:智能生产协同管控不是买几块大屏、装个MES就完事。真正的难点在于毫秒级的时间对齐、有限产能下的动态重排、以及工艺—设备—质量三者的闭环触发。本文从机械加工现场的视角,聊数据层、排程层、控制层的落地细节,顺便说说方案书里不会写的坑。
去年冬天在常州一家做变速箱壳体的厂里,早班七点半到八点半,产量总是全天最低。报表上设备利用率写着78%,看着挺体面。车间主任跟我讲:那一个小时,机床在等刀具、等首件检测、等程序传过来。
三件事,三套系统,三个部门管。谁都不算错。

这就是我想聊的起点。智能生产协同管控的核心,不是看得见,而是对得齐、排得动、控得住。
时间戳对不齐,后面全是假的
先说个最容易翻车的地方。很多项目上来就铺采集——PLC、数控系统、RFID、视觉相机、AGV调度,各采各的。等到真要做事件关联分析,问题来了:同一个零件,视觉系统说它8:03:12过去,机床说8:03:19开始加工,MES里却记成8:02:50。
差多少?十几秒到几分钟不等。这还怎么追溯。
工业现场的时钟同步,正经做法是IEEE 1588 PTP,配合支持硬件打戳的交换机和网卡,典型同步精度可到亚微秒级,现场工程上控制在±1 μs以内是合理目标。退一步至少也得上NTP并定期校时,但NTP在普通以太网里抖动几十毫秒很常见,做因果分析就不够用了。别小看这一条。
数据模型也别乱搭。ISA-95(等同IEC 62264)那套层级——企业、工厂、区域、工作单元、设备——看着啰嗦,可它能让你后面接APS、接WMS、接数字孪生的时候少改几百行接口代码。设备侧优先走OPC UA(IEC 62541);美系日系的老机床,FOCAS、MTConnect(ANSI/MTC1.4)都很常见,做一个协议适配层,比每台机器单独写驱动靠谱得多。
排程不是Excel里的一行字,它是活的
静态排一次就锁死,现场一插单立刻崩盘。
多品种小批量最要命的是换型。一台卧加,从A产品换到B产品,夹具更换、程序调用、首件确认,SMED做到极致也得二十来分钟。如果排程算法不把换型时间矩阵当成硬约束,只按交期优先排,结果就是设备一天换十次型,利用率数字漂亮,产出惨不忍睹。
我的经验是,排程模型里必须显式建模三样东西:换型矩阵、瓶颈工序的实际节拍(不是理论节拍)、设备可用率的分布而不是均值。
给个公式:OEE = 可用率 × 性能率 × 合格率,参考SEMI E79。一台加工中心,可用率90%、性能率85%、合格率98%,OEE约等于0.75,也就是75%。看着还行?可按理论节拍算产能,实际会差出四分之一。
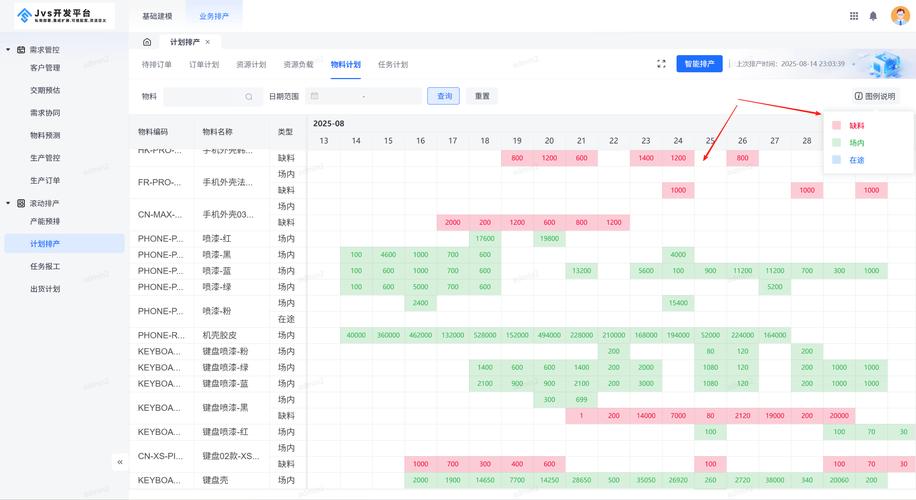
动态重排的触发条件也要定义清楚。不是任何风吹草动都重排,那样系统会抖,计划员也会疯。常见做法是设阈值——设备停机超过15分钟、插单量超过当班产能的10%、或者连续两件超差——才触发,重排窗口只覆盖未来2到4小时,滚动执行。说实话,全局重排听起来很美,现场真跑起来,稳定性和工人的信任度都撑不住。
刀具寿命、主轴负载、Cpk:三个数的暗线
这一段是机械工程师的主场。
加工中心上,主轴负载和刀具磨损是强相关的。后刀面磨损VB值增加,切削力上升,主轴电流跟着往上走。所以不少厂用主轴负载的RMS值做刀具寿命的辅助判据,比单纯按加工时间计数靠谱——同一把刀在粗加工和精加工里的磨损速率差得远。
常见的做法是双阈值:加工时间到额定寿命的80%时预警,主轴负载超过基线1.2倍时立即报警并锁定该刀位。
但这只是第一层。第二层是质量。
SPC控制图,Xbar-R图,按GB/T 4091(等同ISO 7870)来做。过程能力指数Cpk,批量生产一般要求≥1.33;涉及安全的关键特性(比如转向节、制动盘)通常压到≥1.67。当你发现Cpk从1.5掉到1.1,同时刀具负载在往上爬——这就不是两个独立事件了。系统该做的,是自动下发换刀指令,同时把同一时间窗内的在制品标记为待复检。
这才叫协同。设备状态、工艺参数、质量结果,被放在同一个时间轴上关联,然后自动触发动作。不是三个系统各弹一个弹窗,等人去判断。
追溯颗粒度也要说清楚。我的建议是做到单件级别:零件序列号 → 机床编号 → 程序版本号 → 刀具ID(含批次和已用寿命)→ 夹具编号 → 操作员工号 → 检测数据。按IATF 16949的可追溯性要求,关键件这个颗粒度是底线。做不到,出了批量问题只能整批召回。

边缘还是云?先算延迟预算再吵
这个争论我听了不下十次,每次最后都变成立场之争。其实用数字说话就行。
伺服闭环控制,电流环周期一般在62.5 μs到125 μs(对应8 kHz、16 kHz载波频率),位置环1 ms量级。这些东西只能在驱动器或运动控制器内跑,放边缘都嫌远,上云更是天方夜谭。
那什么上云?排程优化、跨厂产能协同、用历史数据训练刀具磨损模型、供应链齐套分析。这些的决策周期是分钟到天,网络延迟几十毫秒根本无所谓。
中间那一层——视觉检测、振动特征提取、PLC之间的联动逻辑——放边缘。IEC 61499那套分布式功能块模型就是为这类场景准备的,控制逻辑可下装到不同节点,比传统集中式SCADA灵活。
所以答案很朴素:延迟预算在1 ms以内的留在控制器,10 ms到1 s的放边缘,1 s以上的再考虑云。先把这条线画出来,再谈架构。
踩过的坑,比方案书有用
说几个真实见过的。
坑一:把可视化当管控。大屏做得跟科幻电影似的,数据却全是人工录入或者班后补录。这不是管控,是装饰。判断标准很简单——随便抽一个报警,能不能查到是哪个传感器、什么时候、什么原始值触发的。查不到,就是装饰。
坑二:节拍用平均值。一条线十台设备,节拍标准差可能有15%。按均值排计划,排出来的结果永远在理想和现实之间反复打架。要按分布排。
坑三:追溯只到批次。真出事的时候,一批五百件,全部报废。单件追溯的成本远比你想的低,尤其在有激光打标加视觉读码的情况下。
坑四:忽略人的因素。系统推给工人的提示太多、太碎,人家直接把声音关掉。报警一定要分级——停机级用声光,预警级只在HMI上显示。这件事做不好,再智能的系统也会被人为静音。
结语
智能生产协同管控,说到底是个工程问题,不是概念问题。时间同步、换型矩阵、OEE的真实分布、Cpk与刀具寿命的关联、延迟预算的切分——每一项听着琐碎,可都得扎到现场才能定下来。
先把数据对齐。
再把约束建对。
最后,才轮到谈智能。
至于那些一上来就说要做工业4.0的项目——我通常只问一句:你们的机床时钟,现在差几秒?
