摘要:产线运行数据分析不是把PLC点表丢进大屏。它从测点选择、采样定理、特征提取,一直走到机械设计闭环。本文用几个现场案例,聊聊OEE、SPC、振动包络和边缘计算在产线上的真实用法,以及那些容易踩的坑。
别急着上大屏,先看清数据的“物理出身”
我见过太多项目,第一版方案就是买服务器、接OPC UA、做驾驶舱。结果呢?振动信号接在PLC的普通模拟量模块上,扫描周期10 ms,频谱一塌糊涂。为什么?机械振动的关心频段常常到2 kHz甚至10 kHz。按采样定理,fs ≥ 2.56 fmax,想看清2 kHz,至少5.12 kS/s。PLC那点采样率,连抗混叠滤波器都没配好,采到的全是折叠频率。说实话,这不是数据分析的问题,是数据出身的问题。
传感器安装位置同样要命。IEPE加速度计装在电机端盖和装在轴承座,频响能差一个数量级。测点要靠近振源、刚度路径短、避免薄壁。ISO 20816-3对机器振动烈度有分区,但前提是测点可比。否则你拿A机器的端盖数据和B机器的机架数据比,跟拿体温计测水温一样。
温度、电流、压力这些慢变量,1 Hz到10 Hz足够。振动?按需要上边缘DAQ。采样率、量程、灵敏度、耦合方式,先写清楚。别等数据进了库才发现量纲是g还是m/s²。

还有时间戳。PLC、DAQ、MES各有一套时钟,OPC UA服务器再插一脚。做多源融合时,时间戳漂移几十毫秒,拧紧曲线的峰值和振动事件就对不上。NTP或者PTP,该上就上。对吧,数据对齐不是小事。
从OEE到Cpk:指标背后的机械账
OEE很流行。ISO 22400给了定义,OEE = 可用率 × 性能率 × 合格率。举个例子,装配线理论节拍60件/min,实际54件/min,性能率90%;可用率95%;合格率99.5%。乘起来,0.95×0.90×0.995≈0.851。看起来不错。
可是OEE高,机械一定健康吗?未必。有段时间我们一条减速机装配线OEE稳在85%以上,但拧紧工位的扭矩曲线尾部开始出现小台阶。SPC控制图没报警,因为总体标准差还压得住。后来把数据按班次、批次、环境温度分层,才发现下午两点后均值漂了1.8 Nm。Cpk从1.39掉到0.83。怎么算?目标50 Nm,规格±5,标准差1.2。若均值50,Cpk=(55-50)/(3×1.2)=1.39。均值漂到52,上侧(55-52)/3.6=0.83,下侧(52-45)/3.6=1.94,取小值0.83。已经低于1.33的常规要求。
这就是机械账。环境温度让液压油黏度变了,拧紧枪的扭矩传感器倒没坏。你只盯OEE,根本看不见。SPC也不是画个图就完,Nelson规则、分层、MSA,一个不能少。

不过话说回来,指标别堆太多。现场班长只想知道:现在能不能干、下一小时会不会停。OEE、Cpk、MTBF、MTTR,选几个能行动的。数据看板不是年报。
特征工程不是玄学:时域、频域和包络
到了分析层,时域先看RMS、峰值、峭度。轴承早期故障,RMS可能还没起来,峭度先动了。但峭度对转速和负载敏感,别死套阈值。频域做FFT,看转频、啮合频率、边带。频率分辨率Δf = fs / N,想要1 Hz分辨率,采样率5.12 kS/s就得采5120点。加Hanning窗,重叠50%,减少泄漏。
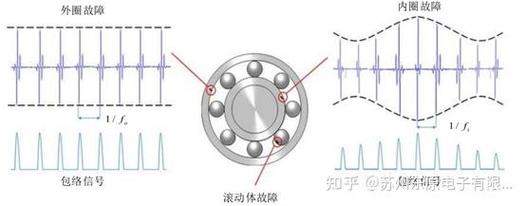
滚动轴承的故障频率有公式。外圈:BPFO = (n/2) fr (1 – (d/D)cosα);内圈:BPFI = (n/2) fr (1 + (d/D)cosα)。n是滚动体数,fr是轴转频,d是滚动体直径,D是节圆直径,α是接触角。早期冲击很弱,直接看FFT未必找得到,用包络解调,先带通滤波再取包络,最后做谱。
有个风机案例。驱动端轴承振动速度RMS从2.1 mm/s爬到4.5 mm/s,按ISO 20816-3已经进报警区。包络谱里BPFO及其谐波明显,停机检查,外圈剥落。换完轴承,RMS回到2.3 mm/s。要是等温度上来,可能已经抱轴。
电流特征分析也值得看,尤其电机拖动。机械负载异常会调制电流。MCSA能补振动测点的盲区。但别一上来就LSTM、Transformer。先画个频谱,先看趋势。很多时候,问题简单到你想不到。
把分析闭环塞回机械设计
数据分析最怕停在报告里。产线数据应该反哺设计:公差、材料、润滑、装配工艺。我们有条输送线,链条寿命总是不达标。数据看驱动扭矩周期性波动,频率和链轮齿数对得上。拆开一查,链轮对中偏差0.5 mm,链条跑偏,销轴磨损加快。调整对中,寿命翻了一倍多。
这类闭环需要标准框架。ISO 13374把状态监测数据流分成数据采集、数据处理、状态监测、健康评估、预测。ISO 17359讲状态监测和诊断的一般指南。现场落地时,边缘侧做FFT、阈值、简单包络,云端做趋势和跨线对比。OPC UA统一语义,时序库用InfluxDB或TDengine都行。采样策略分层:振动按周期采,温度连续采,电流跟工艺事件走。

告警分级也要克制。ISO 10816/20816的区域A/B/C/D可以当底子,但别直接抄。结合设备关键度、历史维修、备件周期。否则报警洪水一来,操作工全屏蔽。数据质量更要命:缺失值、时间戳漂移、量纲混乱。做分析前,先做数据体检。不然模型再好,也是垃圾进垃圾出。
结论很短:产线运行数据分析,本质上是给机械系统装听诊器。先物理,后算法;先测点,后模型;先闭环,后大屏。把机械设计的边界条件带进数据里,分析才有根。
