摘要:车间软硬件系统集成,外行看着像铺网线加做几张组态画面。真做完一条缸体加工线才知道,卡工期的是接口主从关系、采样周期与PLC扫描周期的错配、时间戳漂移,还有屏蔽层那根不起眼的接地线。下面按工程实际推进的顺序,把选型权衡和踩坑记录摊开讲。
一、接口边界:谁写、谁读、谁拍板
设备层跟控制层之间的边界,必须在开工前用文档钉死。ISA-95 / IEC 62264 那套层级模型看着抽象,落到图纸上其实就一句话:MES 永远不要直接去写 PLC 的过程映像区。
吃过亏的。有个项目图省事,MES 把加工程序号直接写进 DB 块,切自动模式时 PLC 正在读旧值——结果刀具撞了。新程序还没生效,旧坐标已经下发。损失六万多,外加两周停机。
后来统一改成握手区。MES 写请求位和数据区,PLC 在安全时刻(循环结束、非加工段)才把数据搬进生效区,然后回一个应答位。超时 3 s 没响应,MES 侧回滚并报警。请求—应答—确认,三个位,一个都别省。省掉哪个,夜班就会替你发现。
主从关系也要说清楚。CNC 是设备的主人,采集器只是客人。FOCAS、MTConnect 这类接口,读取频率拉高了会抢 CNC 的运算资源。某台 Fanuc 0i 上我们把采集周期从 500 ms 压到 50 ms,NC 插补周期抖动立刻变大,降到 200 ms 才恢复正常。经验值:状态量 200~500 ms 足够,刀具寿命、程序号这类慢变量走 1 s 也无妨。

二、通信选型:别信“一个协议打通全场”
运动控制跟信息采集,是两种完全不同的活。硬要混在一起,两边都做不好。
PROFINET IRT 的同步周期可以做到 250 µs 到 1 ms,抖动在 1 µs 量级;EtherCAT 更狠,100 µs 级循环在半导体设备上很常见。这些是给伺服、凸轮同步用的。而 Modbus TCP 呢?简单、便宜、到处都认,可它没有时间戳、没有诊断、没有数据类型,只有功能码和寄存器地址。用它传工单号,还得自己约定字节序和字符串编码。踩过一次:设备是 big-endian,网关默认 little-endian,工单号直接变成乱码,追溯系统整整错了一天。
语义层建议统一压到 OPC UA(IEC 62541,国标 GB/T 33863)。它自带信息模型和数据类型,不用再猜“这个 word 是高字节还是低字节”。但订阅参数别乱填。PublishingInterval = 100 ms、SamplingInterval = 50 ms 是常规配置;模拟量记得设 Deadband,主轴负载建议 0.5% 死区,否则网络里全是没意义的跳变值。真正高频的峰值信号,别指望网络——在 PLC 里做峰值保持,10 s 读一次结果就行。
还有个老坑:S7 经典通信的并发连接数是有限的。S7-1200 上我们曾经挂了六个看板客户端加两个采集器,直接把连接数打满,新增客户端连不上,现场一片“怎么又断了”的抱怨。解法要么换 S7-1500 用内置 OPC UA,要么在前面加一层边缘网关做收敛。

三、时间与语义:真正难的部分
NTP 的精度是几十毫秒,做日志对账勉强够用。做质量追溯?不够。
曾经有个质量问题:三坐标测量结果总是挂到上一个工件上。查了三天。原因不是程序,是时钟——CNC 用自己的 RTC,测量机走服务器 NTP,两者差了 47 秒。排序一错,整个追溯链就废了。后来全线上了 IEEE 1588 PTP,边界时钟放在核心交换机,同步精度压到 1 µs 以内。IEEE 802.1AS 也行,前提是交换机支持。
语义对齐同样折磨人。“主轴转速”“SpindleSpeed”“S1”——三个名字一个东西。建数据字典很枯燥,但必须建。每个点位的名称、单位、量程、刷新周期、异常值定义,写进 Excel 甚至写进 OPC UA 的节点属性里。单位尤其要命,rpm 和 rev/min 混着用,报表能差出一个数量级。状态字更别用裸 int,0/1/2/3 谁知道代表什么,定义成枚举,让人一眼看懂。
四、机柜里的那些事:EMC、接地、屏蔽

这一节最容易被软件工程师忽略,也最容易在验收当天爆出来。
屏蔽层单端接地,接在信号源侧。两端接地会形成地环流,低频干扰反而更大。变频器输出线跟编码器线、模拟量线之间留 200 mm 以上间距,桥架交叉处尽量 90° 走。4-20 mA 信号用双绞屏蔽线,别拿普通多芯线凑合。接地按 GB 50093 和等电位连接要求做,联合接地电阻一般要求 ≤1 Ω,独立接地另说,但别把信号地和保护地混成一锅粥。
有个现场,伺服一启动模拟量就跳几十个毫安。查了半天,是屏蔽层两端都接了地。剪掉一端。问题没了。就这么简单,也就这么难找。
五、联调与验收:故障注入比功能测试值钱
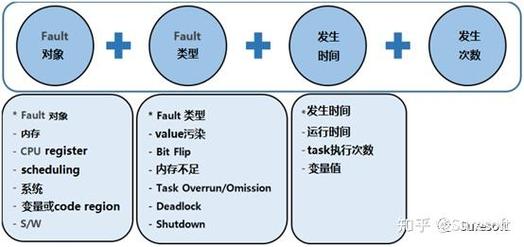
功能测试全绿不代表系统可靠。真正的可靠性藏在异常路径里。
联调阶段必须主动制造故障:拔网线、停 PLC、把网关断电重启、人为发重复报文、故意让时间戳乱序。考验三件事。缓存与续传——网关断线期间数据存本地,恢复后按序补发,缓存深度至少撑 30 分钟。幂等性——用设备 ID + 序列号 + 时间窗口做去重键,重发不会产生第二条记录。状态恢复——重连后不能把设备的“自动运行”状态误判成“停机”。
压测也得做。单点 500 点位/秒的写入,持续两小时,看边缘网关的 CPU 和消息队列积压。别只看平均延迟,要看 P99。平均值漂亮、P99 冲到 800 ms 的系统,上线第一个月就会有人投诉画面卡顿。
最后一点提醒:把硬件清单、IP 规划表、点位表、握手时序图,全部纳入版本管理。改一个 IP 就要走变更。听起来像官僚流程,可当半年后没人记得那个网关地址为什么是 .21 而不是 .11 的时候,你会感谢当初那个表格。
车间软硬件系统集成的本质,不是把设备连起来,而是让 PLC、CNC、网关、MES 对“现在发生了什么”达成一致的理解。物理连接只占工作量的三成。剩下七成,全在语义、时序和异常处理上。谁把这三样想清楚了,谁的产线就能少停几次机。
