摘要:产线迭代不是推倒重来,更不是堆设备。本文从一条真实的白车身侧围线节拍改造说起,聊到夹具零点定位的精度衰减、OEE数据闭环以及迭代节奏的控制,给中级机械工程师一份能落地的思考笔记。
节拍墙:先别急着加机器人
2019年我接手一条侧围线。节拍卡在58秒,甲方要求45秒。第一反应是什么?多塞一台机器人。说实话,我当年也这么想。
结果呢。仿真跑完我脸都绿了——瓶颈压根不在焊接机器人。
节拍这东西,本质上是一个串行链路的短板问题。单工位作业时间可以用一个粗糙但管用的式子估:
CT = (N_spot × t_spot + t_travel) / η
其中 N_spot 是焊点数,t_spot 是单点焊接加保持时间,t_travel 是机器人空行程时间,η 是设备综合效率。听着挺公式化?关键在于每一项背后都是一堆可以抠的细节。焊点数能从120合并到95(这是产品设计变更的功劳,不是工艺的);t_travel 通过优化 TCP 位置和关节姿态,砍掉了大概18%;η 从0.82提到0.88,靠的是减少一次非计划停机的气路泄漏。
58秒的账是这么算的,但那条线真正的病灶,是往复杆输送的定位时间——单次9秒。九秒!占了整个节拍的六分之一还多。这玩意儿你用再加两台机器人也救不回来。
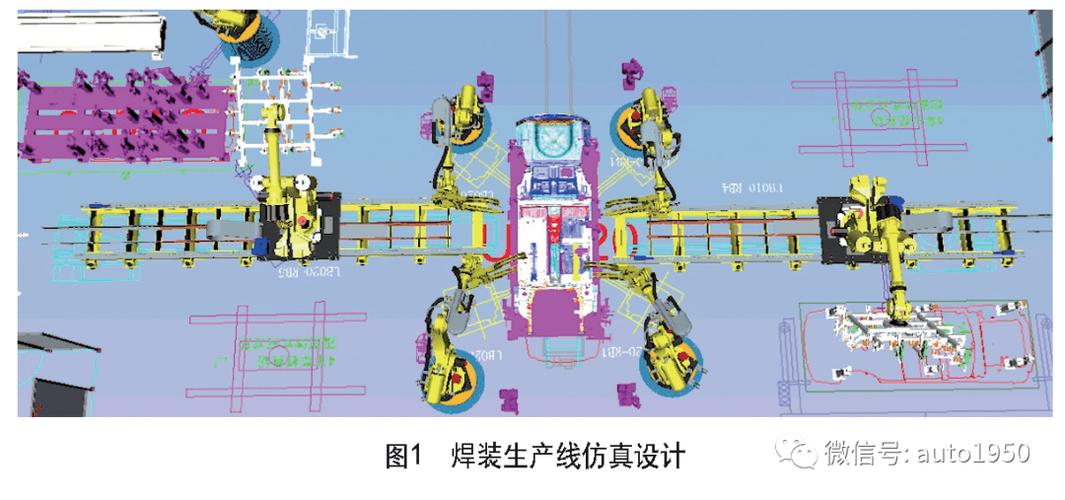
所以迭代的第一步永远是量化,而不是动手。用 Process Simulate 或 DELMIA 做节拍仿真,再叠加现场实测的 MTM/VDI 2860 动作时间数据,误差一般能压在5%以内。别信供应商拍脑袋给的“理论节拍”,那东西的置信度和天气预报差不多。
还有个坑,顺带吐个槽。很多厂的输送定位时间在方案阶段是被“估算”的,估算系数往往取0.8。实际装出来一看,气缸到位+机械限位+传感器确认,光等待就吃掉好几秒。这就是为什么迭代必须基于实测量——理论是骨架,实测才是血肉。
夹具快换与零点定位:精度是怎么悄悄溜走的
柔性产线要换型。换型就得快换。快换里最迷人的东西叫零点定位系统。
标称重复定位精度0.005mm。听着很美,对吧?
我见过一条年产15万件的机加线,零点定位用三个月后,实测重复定位精度掉到0.03mm。零件直接超差。怎么回事?
拆开一看,锥销的锥面有微动磨损。定位面一个淬火到HRC58,另一个只调质到HRC28,硬的把软的直接“啃”出一圈凹痕。这属于典型的粘着磨损加上磨粒磨损的复合模式。所以选型时别只盯精度标称值,配合面的表面硬度差最好控制在HRC 8~12,太大会加速磨损,太小又容易咬死。
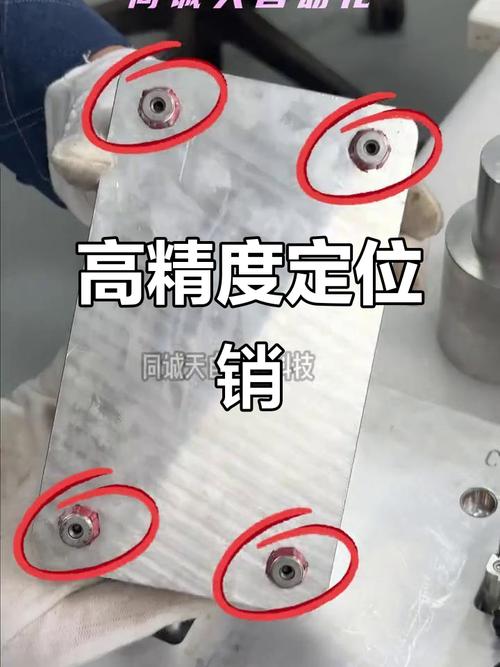
还有清洁度。这个太要命了。切屑、冷却液残留、甚至压缩空气里的水,都能在锥面上形成一层膜,让定位面“浮”起来。我们后来加了一道吹屑+毛刷的复合清理,重复定位精度才稳住。
迭代优化在这里的逻辑是:把磨损曲线纳入设计输入。也就是说,你不是设计一个“初始精度达标”的夹具,你是设计一个“在120万次换型后精度仍在公差带内”的夹具。这两个目标是完全不同的工程问题。
ISO 9283 里对工业机器人的位姿准确度和重复性有明确定义,但夹具的定位精度衰减,业界其实没有统一的可比指标。这也是我们做迭代时最头疼的地方——你很难横向比较A供应商和B供应商的五年后表现。只能靠积累自己的实测数据库。
数据闭环:OEE看板之外,你还需要什么
很多产线挂着大屏,上面滚动着 OEE。绿色的数字很漂亮,老板看了很开心。
但 OEE 是滞后指标。OEE = 可用率 A × 性能率 P × 良品率 Q,它告诉你“昨天过得怎么样”,却不说“明天该改哪里”。
我更喜欢盯两个东西:MTBF(平均故障间隔时间)和 MTTR(平均修复时间)。A 的下降往往来自 MTBF 的缩短,而 P 的下降经常是若干工位微小停顿的累积。把这些停顿按工位、按班次、按零件型号做帕累托分析,迭代方向就自己冒出来了。

举个真事。某条线良品率掉了2%。查OEE全是绿的,看不出问题。后来把Cpk拉出来一看,某个压装工位的Cpk从1.4掉到1.1。通常要求关键特性Cpk≥1.33,低于这个值就意味着不良率会非线性上升。原因呢?压装头上的一个导向套磨损了0.15mm。换掉,Cpk回到1.5。
这就是数据闭环的意义。不是收集数据然后存档,而是让数据触发具体的机械检查动作。迭代优化的核心,其实是把“感知”和“执行”之间的距离缩短。
迭代的节奏感:小步慢跑比大爆炸靠谱
最后聊点软性的。迭代优化的节奏。
我见过太多“大爆炸”式的改造:停线两周,全线升级,结果上线后毛病百出,产能爬坡爬了三个月。为什么?因为变量太多,你根本分不清是哪个改动造成了哪个问题。
我的经验是——一次迭代只动一个变量,并且要有明确的、可量化的验收指标。比如这周只改输送定位的缓冲,目标是把定位时间从9秒压到6秒。其他的,一概不碰。哪怕你看到一个明显的优化机会,也忍住。
这听起来很慢。说实话,短期内确实比大爆炸慢。但三个季度回头看,小步迭代的总产出往往更高,因为返工少、爬坡快、现场人员适应得也更好。
产线是活的。它会磨损、会漂移、会被新的产品需求拉扯。持续迭代优化的本质,不是追求一次的完美,而是建立一套能持续感知偏差、分析根因、精准修正的机制。设备会老,数据会说话,人要做的是——听懂它在说什么。
就这样。下次再聊夹具磨损的寿命预测建模,那个坑我踩得更深。
