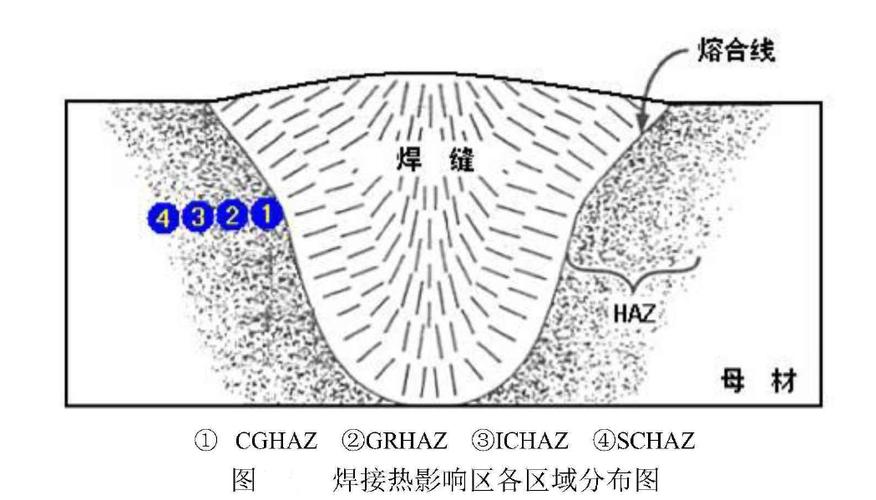
水刀切割:资深工程师才懂的选型与工艺避坑指南
上个月刚收尾一个新能源陶瓷基板的切割项目,踩了个小坑,攒了点干货,分享出来。 很多做机加工的朋友提起水刀切割,第一反应就是“什么都能切的万能刀”,话没错,但真落到选型和工艺调参上,十个有八个要交学费。 冷切割的核心价值,不止“能切” 水刀最...
上个月刚收尾一个新能源陶瓷基板的切割项目,踩了个小坑,攒了点干货,分享出来。 很多做机加工的朋友提起水刀切割,第一反应就是“什么都能切的万能刀”,话没错,但真落到选型和工艺调参上,十个有八个要交学费。 冷切割的核心价值,不止“能切” 水刀最...
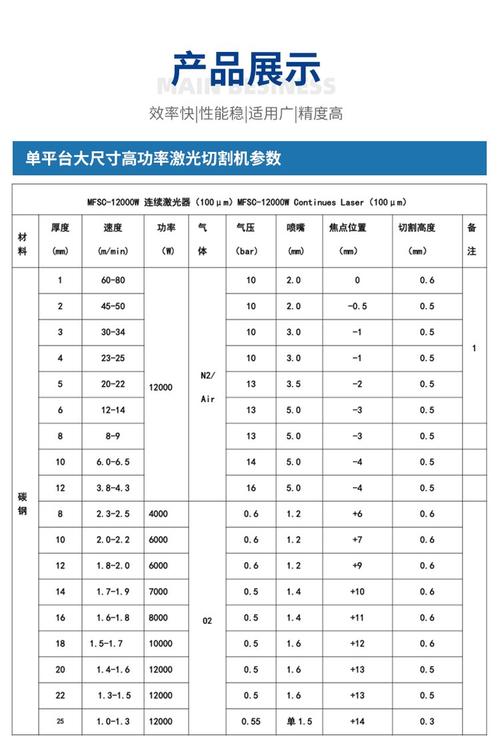
上周三的激光切割实训课,三组做文创钣金收纳盒,全卡在最后一步。 不是机器出问题,是排料排到最后,剩下的地方塞不下最后一块侧板,整块1220*2440的板材,浪费了快四分之一。 很多学生学激光切割,第一反应都是学怎么开机器,怎么调功率。真不是...
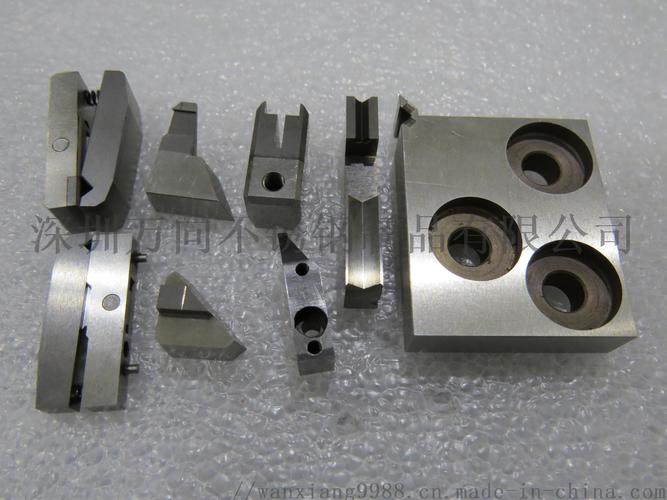
摘要:本文结合近十年机械加工一线的实际项目案例,梳理线切割选型、变形控制、锥度加工里容易被忽略的隐形问题,给有基础的中级工程师分享可直接落地的实操经验,所有参数和标准都符合国内加工行业通用规范。 慢走丝还是快走丝?别只会对着参数表选 很多人...
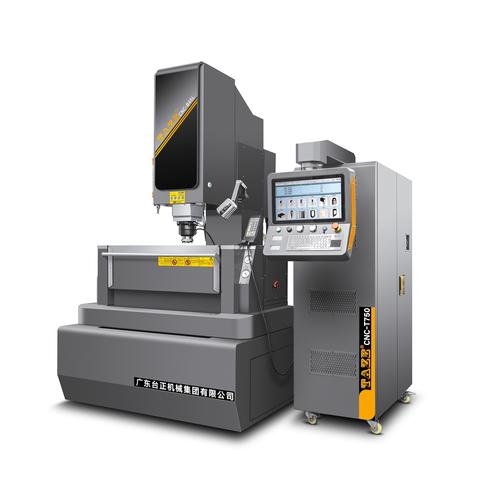
上周实训课布置的异形冲头加工作业,全班二十多个人,一开始只有三个选了电火花工艺。剩下的全堆了线切割,问为啥,都说“电火花慢,容易出废,不如线切割稳”。果不其然,交上来第一批工件,十二个做冲头的,有八个内拐角清不出来,公差超了快一倍。 课堂上...
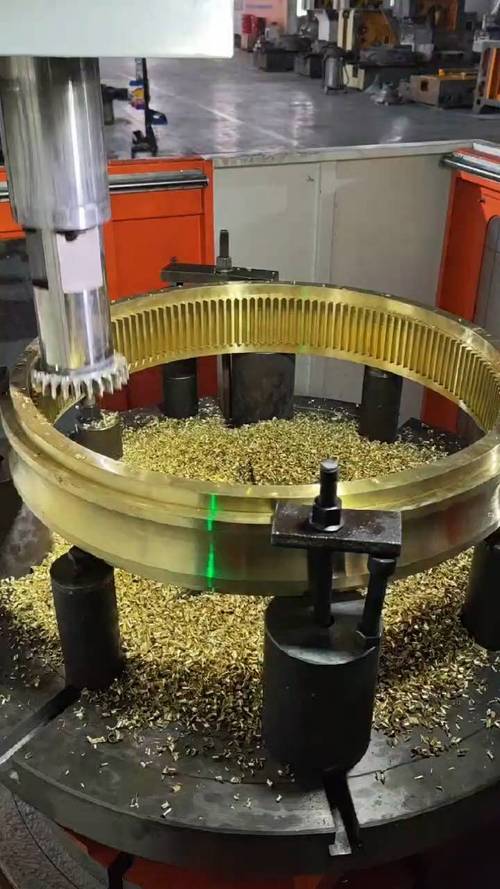
很多做齿轮设计制造的工程师,提起齿形加工第一反应就是滚齿,总觉得插齿是效率低的备选方案。其实真不是,很多特殊结构齿轮,离了插齿根本做不出来,这里面的坑,没碰过的人根本想不到。 别被刻板印象骗了:插齿的不可替代性 课本里说滚齿效率高,适用范围...
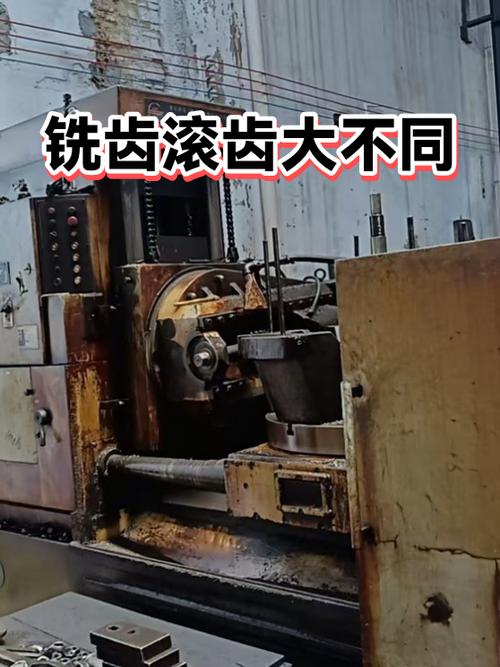
上次带机械设计课程设计的金工实操模块,一组学生做小型输送链轮,画图标注全对,机床参数也按公式算得清清楚楚,一到开切全卡壳。 课堂上最常见的卡点,从来不是参数计算 你猜问题出在哪?没人算错模数齿数,也没人调错转速进给,问题就是滚刀安装对中偏差...
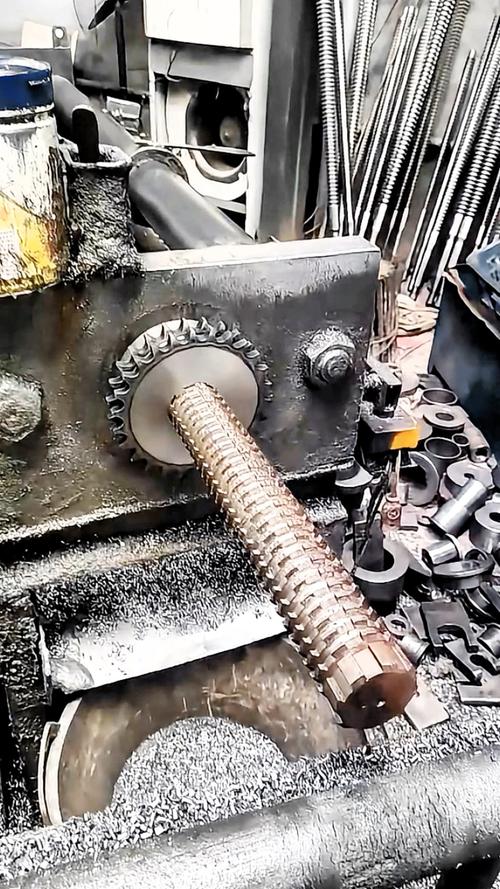
摘要:很多机械工程师提到拉削,第一反应就是花键加工的专用工艺,其实拉削的高精度特性,在很多复杂内型面加工场景里有着不可替代的优势。本文结合十几年的工程实践案例,梳理拉削应用里的选型坑点和优化经验,给一线中级工程师做参考。 去年给某车企做六速...
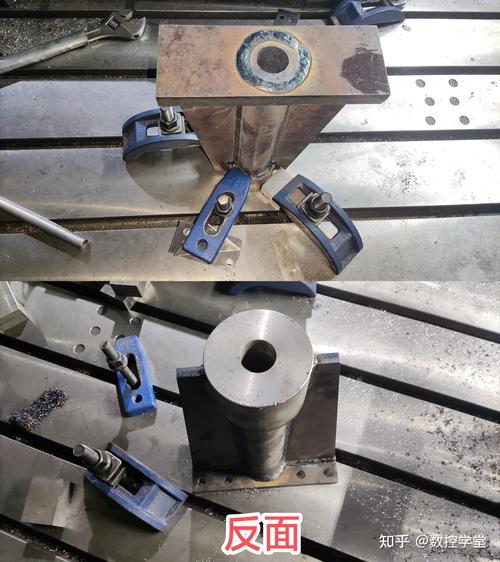
上周金工实习最后一批学生走了,整理工位的时候翻出去年的实习教研本,光插削的卡点我记了满满三页。说出来你可能不信,每次实习,八成以上的学生会在插削这环节出问题,要么断刀,要么做出来的槽歪了,要么粗糙度不合格。一开始我以为是学生不上心,后来才发...
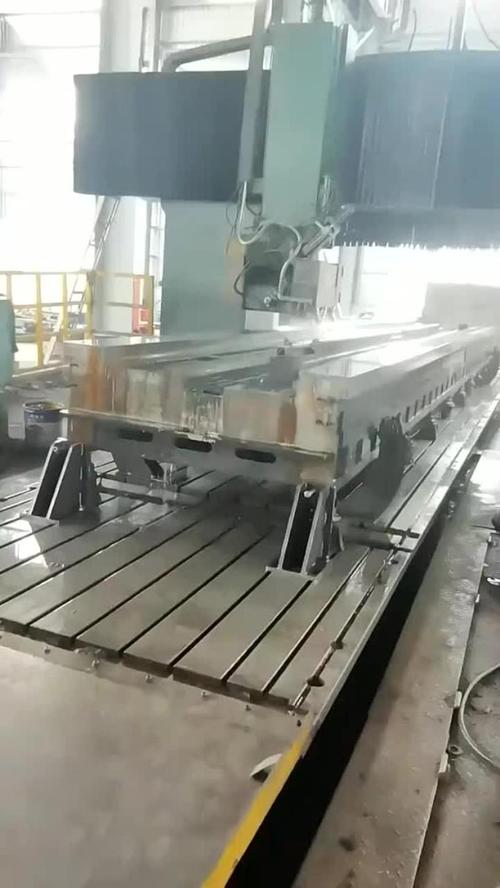
摘要:很多刚入行的机械工程师现在接触最多的是CNC铣削、磨削,对刨削这种老工艺几乎没什么概念,甚至觉得早就被淘汰了。实际生产里,刨削在不少场景下依然有着不可替代的优势。本文结合我二十多年车间一线的实际经验,聊聊刨削的应用场景、工艺要点和常见...
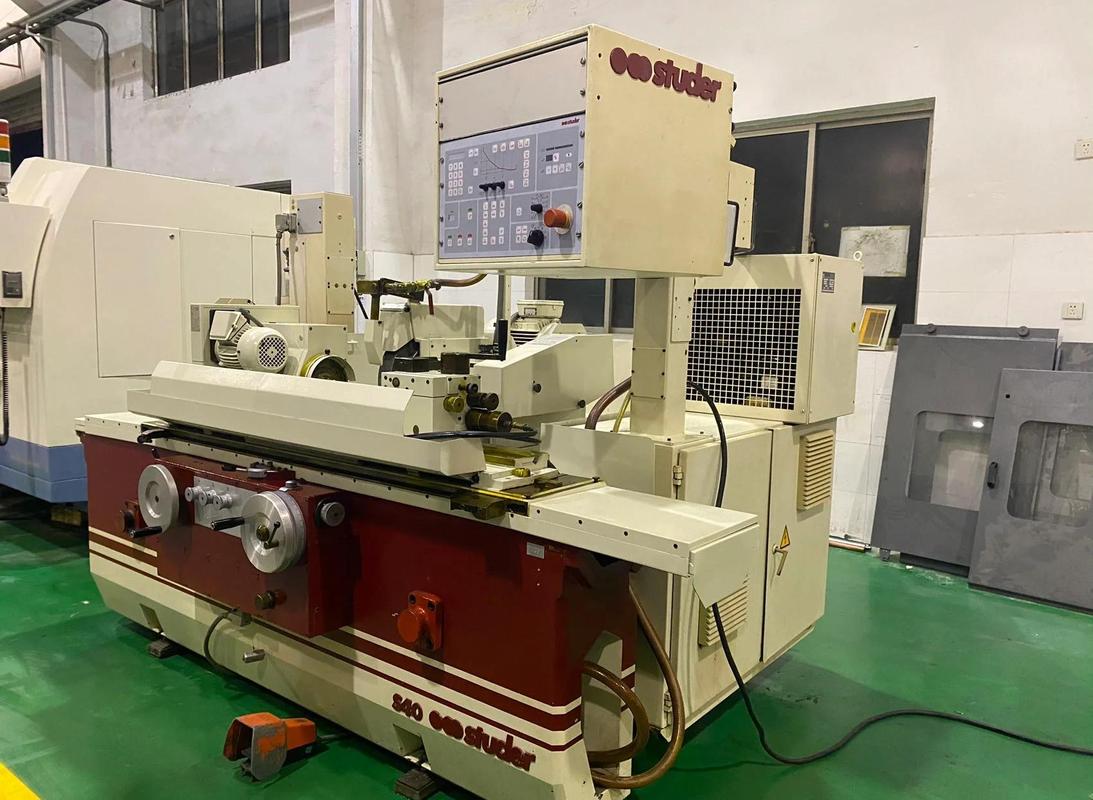
上次带毕设的那个小伙子,攥着三个磨废的阀芯站在实训台边,脸涨的通红。说参数全按教材给的选,怎么就不对呢? 课堂上最常见的那个死胡同 大部分学生刚接触的时候,都觉得磨削是个“附属工序”。不就是车完铣完,最后蹭两下拿尺寸吗?有什么难的。 教材上...