很多做齿轮设计制造的工程师,提起齿形加工第一反应就是滚齿,总觉得插齿是效率低的备选方案。其实真不是,很多特殊结构齿轮,离了插齿根本做不出来,这里面的坑,没碰过的人根本想不到。
别被刻板印象骗了:插齿的不可替代性
课本里说滚齿效率高,适用范围广,这话没错,但架不住很多产品结构特殊。比如汽车变速箱里的多联齿轮,两个齿轮挨得近,退刀槽空间留得极小,滚齿刀再薄也伸不进去,退不出来。还有内齿轮,滚齿根本没法干,只能插齿。
我前两年接了一个新能源减速器的项目,里面的内齿圈要求精度7级,一开始有人提用线切割,切出来齿面粗糙度根本达不到,跑合半年磨损还超差,最后还是上数控插齿机,干出来的精度直接满足要求,省了不少后续成本。
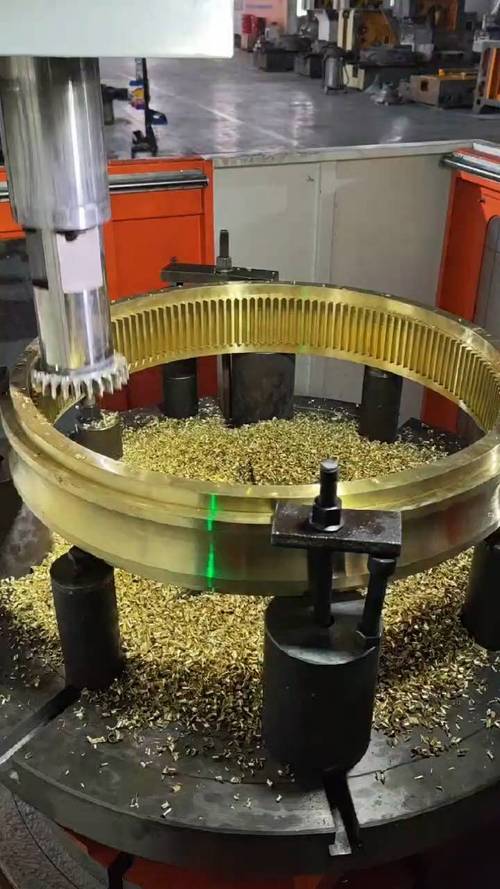
按GB/T 10095.1-2008的精度要求,普通数控插齿就能稳定达到7级精度,进口机床甚至能做到6级,完全满足绝大多数工业场景的需求。说插齿精度低?那是多少年前的老黄历了。
哦对,还有一个很多人不知道的点,插齿加工的齿距累积精度,其实比普通滚齿还好,因为插齿是连续分齿,每一个齿都是均匀切出来的,只要机床分度没问题,误差就很小。说实话,我见过很多8级精度要求的齿轮,滚齿干出来超差,插齿反而一次过。
插齿刀选型:最容易踩坑的核心环节
很多新手选插齿刀,只看模数和压力角对不对,凑上去就用,十次有五次出问题。插齿刀本身就是一个高精度齿轮,它的变位系数、顶圆直径,直接决定了你加工出来的齿轮齿形对不对。
前年我们厂新来的一个工艺员,加工一批m=2.5,z=20的外齿轮,选了一把标准不变位插齿刀,加工出来检测,齿根根切量超过0.12mm,设计要求最多0.05mm,直接整批报废,二十多万的坯料,说没就没了,当时整个部门都跟着加班找原因。
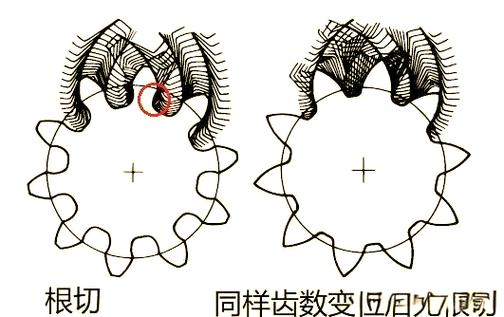
按GB/T 6081-2001的标准,插齿刀的变位是有讲究的,加工齿数少的齿轮,要选正变位的插齿刀,才能避免被加工齿轮根切,反过来,加工内齿的时候,变位系数选错了,很容易出现顶切,齿顶被多削一块,啮合的时候侧隙就不对。
还有一个细节,插齿刀重磨之后,顶圆直径会减小,很多人重磨完直接装上去用,不调整切深,结果加工出来的齿轮齿厚偏薄,公差超差。这个坑,我刚工作那会也踩过,现在每次重磨完都要重新量顶圆,重新对刀,绝不敢偷懒。
不同结构的插齿刀适用场景也分得很清:盘形插齿刀用来加工外齿轮和大直径内齿,碗形插齿刀适合加工多联齿轮和小直径内齿,锥柄插齿刀一般用来加工m<4的小模数内齿,别拿错,拿错了装都装不上,更别说加工了。
调机与工艺:书本没教的实操经验
很多人说插齿效率低,其实大部分是参数没调对。粗插的圆周进给量,一般选0.2-0.4mm每往复行程,精插选0.1-0.2mm就够,很多厂为了赶产能,粗插直接给0.5以上,结果插齿刀磨损快不说,齿面粗糙度差得要死,后续剃齿还要多磨掉0.2mm,反而耽误时间。
插内齿的时候,让刀间隙最讲究。调大了,每次退刀都会给齿面留下波浪形的让刀纹,粗糙度直接废了,调小了,退刀的时候插齿刀会蹭到齿面,轻则刀面磨损加快,重则直接崩刃。我一般调的时候,按加工材料来,普通碳素钢留0.02-0.03mm,不锈钢留0.04-0.05mm,用了十几年,从来没出过大问题。
还有,用普通插齿机(不是数控的)调分齿挂轮,算齿数的时候一定要反复核对。我刚上班第一年,夜班算挂轮错了一个齿数,第二天早上检测,八个零件齿距累积全超差,那时候月工资才几百,赔了一半进去,心疼了一个多月,到现在都记得。
不过话说回来,插齿也不是没有缺点,插齿的加工效率确实比滚齿低个20%-30%,对于大批量的普通外齿轮,滚齿还是更划算。但对于特殊结构的齿轮,插齿就是唯一可行的方案,这点没得选。
这么多年插齿工艺没被淘汰,反而在新能源、机器人这些高端领域用得越来越多,本质就是它的不可替代性。把选型、调机这些常见的坑避开,就能稳定交出合格的零件,谁用谁知道。
