剩下的全堆了线切割,问为啥,都说“电火花慢,容易出废,不如线切割稳”。
果不其然,交上来第一批工件,十二个做冲头的,有八个内拐角清不出来,公差超了快一倍。
课堂上藏了三年的卡点
说实话,我教了快十年,这个问题每年都碰。
学生从教材上背得滚瓜烂熟:电火花是利用脉冲放电腐蚀工件,属于特种加工,能加工任何高硬度材料。
合上书,真到自己选工艺,十个有九个绕着走。
为啥?没摸过真问题,全是纸上谈兵。
之前实训中心机位紧,每次上课都是围着机床看一圈,参数都是老师提前调好,学生按个启动就完了,根本不知道调参数改电极背后的取舍。
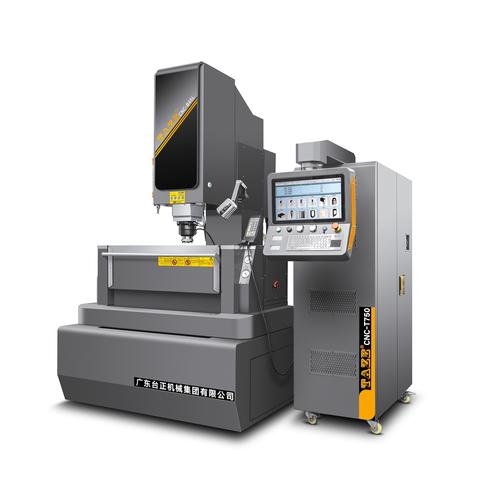
上次那个卡了三周的学生,最开始给我看他的工艺路线,我问他冲头内拐角要求R0.1,线切割的钼丝直径都0.18了,切出来最小R就是钼丝半径加放电间隙,最少也得R0.15往上走,怎么可能达标?
他挠头说,我记着电火花要磨电极,太麻烦,想着碰碰运气。
结果切出来三个,三个拐角都超差,全废了。
教材没写透的那点细节
很多教材讲电火花,上来先讲原理,再列规准,粗加工电流多大,精加工脉宽多少,背得挺熟,真用起来全乱。
我刚进厂当学徒的时候,师傅让我磨了三个月石墨电极,那时候天天抱怨,觉得浪费时间,现在才懂,电极那点事,是电火花的核心。
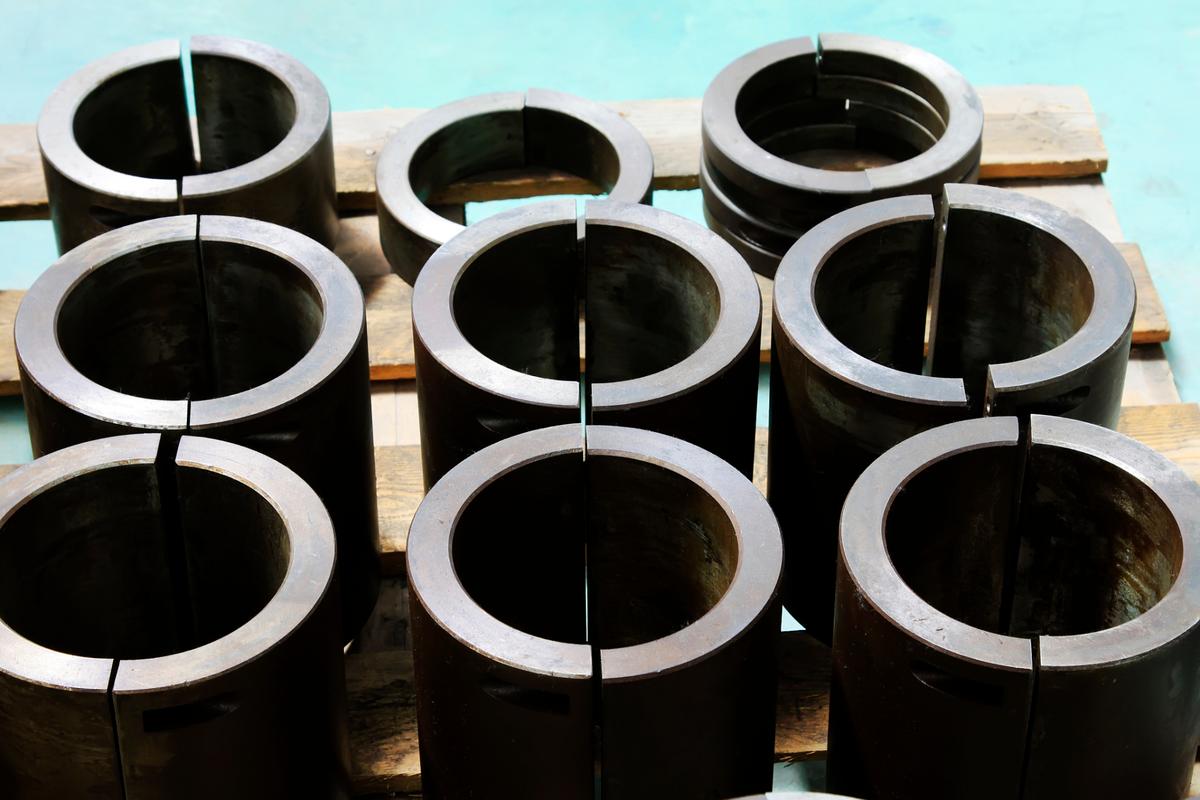
很多新手默认电极做的跟型腔一模一样就行,实际根本不是。清角的地方,必须做分块电极,整电极下去,拐角位置排屑根本出不来,加工到一半就积碳,工件表面直接拉花,十有八九废。
我那个学生第一次做电极,就是整的一块,切到一半机床报警,打开一看,拐角全黑了,废了一块淬火热处理的料,心疼了好久。
还有,很多人只知道铜电极精度高,就不管啥活都用铜,粗加工开腔用石墨不行吗?成本比铜低一半,还好加工,排屑还顺,损耗只要预放了余量,根本不影响最终精度。
这些话,教材上只会提一句“常用电极材料有铜、石墨”,不会跟你说什么时候选哪个,说透背后的取舍。
我见过不少年轻设计师,一提到加工,张嘴就是五轴铣、高速加工,觉得电火花是老掉牙的工艺,没必要花精力学。
可真碰到淬火钢上几个微米公差的小异形盲槽,铣刀颤得厉害,线切割切不了盲槽,你怎么办?
还得靠电火花。
它不是什么高大上的新技术,但就是能解决别人解决不了的问题。
改完作业我改了下学期的教案
这次作业收完,我把原来的实训安排直接推翻改了。
原来先讲原理再参观机床,改成先拿两个工件放讲台:一个线切割做的冲头,拐角超差,边缘崩口;一个电火花做的,拐角顺,公差刚好。
让学生自己摸,自己找区别,再讲为什么必须选电火花。
然后跟实训中心申请了,排了整整一天的机位,每个学生都要自己画电极,自己磨端面,自己调三次规准,哪怕做废一个小试样也没关系。
坑踩过了,才记得住。
做机械设计,选工艺从来不是选最先进的,是选最适合你这个零件的。
电火花老吗?确实,诞生一百多年了。
可该用它的地方,你换谁都不好使。
那天那个卡了三周的学生,把合格的冲头放我桌面上的时候,眼睛亮得很。
说原来不是电火花难,是之前没摸到门道。
我笑了笑,把这句话记在我教研本第一页。
本来就是啊,教书哪有什么完美的知识点,都是跟着学生踩过的坑,一步步磨出来的。
