2026-10-12 17:48:26 分类:机械设计
上次带毕设的那个小伙子,攥着三个磨废的阀芯站在实训台边,脸涨的通红。说参数全按教材给的选,怎么就不对呢?
课堂上最常见的那个死胡同
大部分学生刚接触的时候,都觉得磨削是个“附属工序”。不就是车完铣完,最后蹭两下拿尺寸吗?有什么难的。
教材上也写的清楚,分什么外圆磨削、内圆磨削、平面磨削,进给量多少,砂轮硬度选多少,整整齐齐一列,学生背的滚瓜烂熟,一上手全懵。
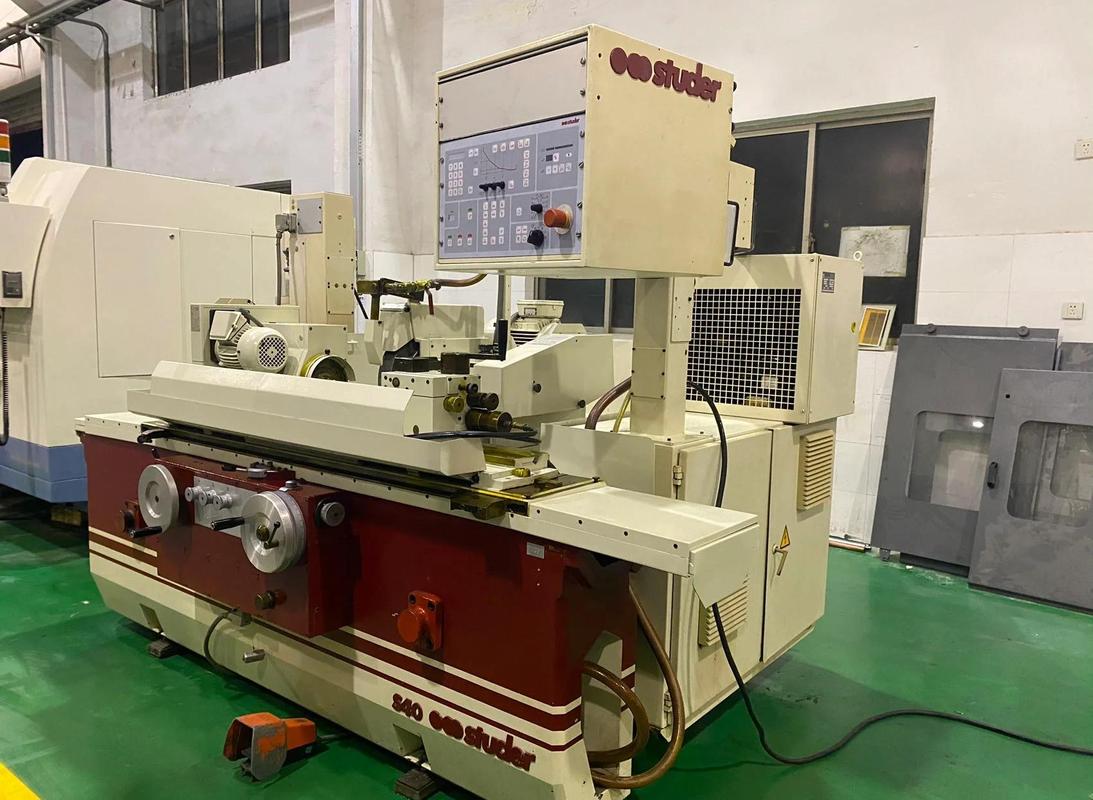 机械加工实训车间普通外圆磨床
我见过太多学生,一上来就盯着公差表抠进给,对着硬度表选砂轮,从来没问过自己:磨削到底和车削铣削有什么不一样?
绝大多数人都错在这里:磨削根本不是“切材料”,是“挤材料”。
车削铣削的刀具,正前角,剪切把材料切下来,清清楚楚。磨粒呢?大部分磨粒的刀尖是负前角,切进去的时候,大半都是挤压、耕犁,靠挤裂把材料弄下来。就这一点,能衍生出一堆问题:为什么会烧伤?为什么会有残余压应力?为什么进给大了表面粗糙度反而不对?根子全在这。
刚才那个小伙子,当时要做的液压阀芯,要求Ra0.2的粗糙度,形位公差0.002mm。他为了赶进度,粗磨进给给了比教材上限还大一圈,磨出来的表面全是发乌的烧伤痕,量尺寸对,一测粗糙度超了三倍还多。
他还委屈,说我参数就在教材给的范围里啊。
我问他,你知道你每磨一刀,工件表面会生多少热吗?你知道挤出来的变形层有多深吗?他答不上来。
我改了三年才想通的教学取舍
说实话,我刚上讲台那会,也按教材的逻辑讲,先分类,再参数,再工艺案例,一节课下来,学生低头玩手机的一大半。后来我干脆把整个顺序倒过来。
现在上课第一节课,我先拿两个磨好的试件,让学生挨个摸。一个合格一个废,摸完再讲。不用我多说,摸过的都能说出区别:合格的滑,反光匀;废的涩,对着光能看到一道一道的细痕。
我现在不讲那些没用的分类排比,先讲一句话:磨削就是给前道工序擦屁股。
前道工序留下的误差,留下的变形,留下的不合格表面,都得磨削来兜着。你不看前道是什么情况,上来就按表调参数,那不就是瞎蒙吗?
 磨削加工后烧伤与合格阀芯对比试件
学生问的最多的问题就是,老师我该留多少磨削余量?换做以前我会说0.1到0.5mm,看情况。现在我不这么说,我反过来问他三个问题:
第一,前道工序做完,最大变形量是多少?余量必须比最大变形大,不然变形磨不掉,到最后尺寸够了,形位公差不合格,还是废。
第二,磨削过程中热变形量预估多少?余量留太大,磨到最后尺寸对了,工件还是热的,等冷却下来,尺寸缩了,直接废。
第三,你要的表面变质层要求是什么?需要残余压应力提高疲劳强度的,余量刚好盖住前道的变质层就行,留多了纯浪费,还白白磨坏砂轮。
哦,就这三句话。比教材上十页参数范围有用多了!
那个磨废阀芯的小伙子,前道是车削后调质,我算给他看,调质变形就有0.3mm,他总共才留了0.2mm余量,可不就是磨到最后变形还没消,尺寸就到了嘛。后来改留0.5mm余量,问题直接解决了一半。
考试不考,但干活必须懂的小事
 考试不考,但干活必须懂的小事
现在考试考什么?考参数,考分类,考磨削的特点。可实际干活的时候,出问题全在那些考试不考的地方。
第一个就是砂轮修整。我见过太多学生,从开机磨到下班,从来没修整过砂轮。磨粒都磨钝了,容屑槽全堵了,你还硬磨,能不烧伤吗?还有人修整的时候,一刀修掉一个毫米,纯纯浪费,砂轮本来就没钝多少,直接修掉一大圈,新出来的磨粒太锋利,磨出来的表面粗糙度也不对。
我现在跟学生说,磨个三四件,你就摸一下砂轮表面,要是摸起来发粘,有细碎的掉粒,就修一刀,每次修个几个丝就行,不用多。
第二个就是冷却。很多人觉得冷却不就是往上面浇冷却液嘛,浇上就行。不对,磨削区的间隙很小,你喷嘴放的远,压力不够,冷却液根本进不去,磨粒那里还是干的,可不就容易烧伤吗?那个小伙子最后调了喷嘴位置,挪到离磨削区不到5mm,压力调大一点,烧伤直接就没了。
不过话说回来,现在不少实训中心,砂轮一用好几年,修整器磨的都平了,学生连正经修整都练不了,能不犯错吗?
很多学生现在一门心思学建模,学仿真,觉得磨削这种脏活累活,不需要懂,设计好了别人加工就行。可你连加工的时候哪里会出问题,为什么出问题都不知道,你设计出来的东西,不就是空中楼阁吗?上次一个学生设计个薄壁套,内壁要求磨削,他把壁厚留了一毫米,我问他,你磨的时候不怕变形吗?他说,哦,还有这回事?
我把这些碎碎念记下来,就是每次上完课,碰到这种坑,就记下来,下次上课给学生提个醒。毕竟,真刀真枪磨出来的经验,比书上的黑体字管用多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磨削课上的碎笔记:别再对着参数瞎调了
文章链接:https://www.yqhljx.com/list_9/4253.html
