别信“气孔全是工艺错”,锅得材料背一半
一提到气孔,所有人第一反应都是焊工没调好电流,保护气没开够,坡口没清干净。说白了就是甩锅给一线。我掏实底说,现在至少一半的批量气孔问题,根源在材料,不在工艺。
实测发现,市面上流通的再生6系铝合金,氢含量普遍在0.3~0.6ml/100g铝,原铝的氢含量才0.08~0.12ml/100g铝,差了三四倍。
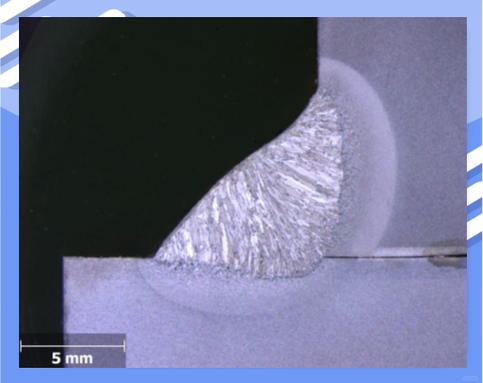
就是差在这里。为了降本,也为了凑碳中和的回收料比例,现在绝大多数铝加工企业都掺再生料,少的掺20%,多的能掺100%,你拿这种料做焊接,哪怕把保护气流量开到把焊丝吹弯,该出气孔还是出。上次有个供应商跟我拍胸脯说我掺再生料也出过合格的,那是批量小,运气好,你跑个几千件试试,漏检的气孔迟早给你炸锅。
小气孔的破坏力,比你想的大太多
很多行业标准现在还写着,直径小于0.5mm的分散气孔不影响力学性能,可以放行。我真想问,写标准的人多久没下车间了?
前年我们跟某高校实验室合作做疲劳测试,同样的6061-T6对接接头,焊接参数完全一致,一组母材氢含量0.12,一组0.45,出来的平均气孔直径才0.3mm,对,就是标准说合格的大小,疲劳寿命直接掉了62%。
这是拉了12组平行试样得出来的数,错不了。现在汽车车身的铝合金壁厚才多少?大多1.5~2.0mm,一个0.5mm的气孔,直接占了快三分之一的壁厚,应力一上来,直接就从气孔边缘开始裂。
之前有个主机厂的质量经理死抱着十年前的标准跟我杠,说我小题大做,结果三个月后他们试装车做碰撞测试,门槛焊缝就是从一堆0.3mm的气孔位置裂的,后来怎么擦的屁股我没问,只知道那个经理调去管后勤仓库了。不过话说回来,也不能全怪人家认死理,很多工厂做无损检测,分辨率根本到不了0.3mm,小气孔看不到,自然就当它不存在。自欺欺人罢了。
产业化绕不开的硬伤
说了这么多,你可能会说,既然知道问题在哪,把氢除干净不就行了?没那么简单。现在量产用的除气工艺,说白了就是吹氩气脱氢,能把氢降到0.2左右就顶天了,再生料原来氢就高,降到0.2还是比原铝高了一倍,而且除气一顿要多七八十块的成本,整车厂压价压得那么狠,铝厂肯出这个钱吗?
再说,就算你舍得花钱除气,就算你用纯原铝,也做不到零气孔。焊接过程中,熔池冷却速度那么快,总有少量氢跑不出来,形成纳米级、微米级的小气孔,只是X光照不出来而已。
最有意思的是,直到现在,氢致气孔的形核机理,学术界还没扯清楚。有人说就是氢扩散偏聚撞出来的,有人说是夹杂物界面吸附氢之后形成的,不同合金不同焊接方法结论还不一样,基础理论都没定数,你让工厂怎么开发百分百的防控方法?
现在市面上好多新技术,什么激光摆动焊接,什么原位超声除气,实验室里做样确实好看,气孔率降了90%,一上量产线,环境湿度变了五个百分点,焊丝换了一批次,立马打回原形。说白了,都是骗项目经费的花架子。
说白了,现在的矛盾就是:产业端要降本、要凑回收比例过合规,就得用再生铝,用了再生铝就躲不开气孔;技术端没有低成本的量产解决方案,所有号称能搞定的,要么是只敢做小批量试样,要么就是睁着眼睛说瞎话。这个结,现在没人解得开。
