上周帮朋友的加工厂调新线,刚拆封的设备,上来第一炉就翻了车。整批零件镀出来,手指一刮膜就掉,全废。
新来的工艺员蹲在真空室门口挠头,说参数全按供应商给的工艺卡填的,怎么会出问题。
进真空室之前,先擦三遍地
很多人入行学真空镀膜,第一反应就是背参数:功率多少,气压多少,温度多少。好像把这几个数卡准了,就一定能出好膜。
错得离谱。
我干这行快二十年,见过最多的翻车,都不是参数错了,是脏。
新设备放仓库半年,内壁吸满了水汽和灰尘,哪怕抽真空抽12小时,本底水汽脱不出来,镀上去的膜就是一盘散沙。
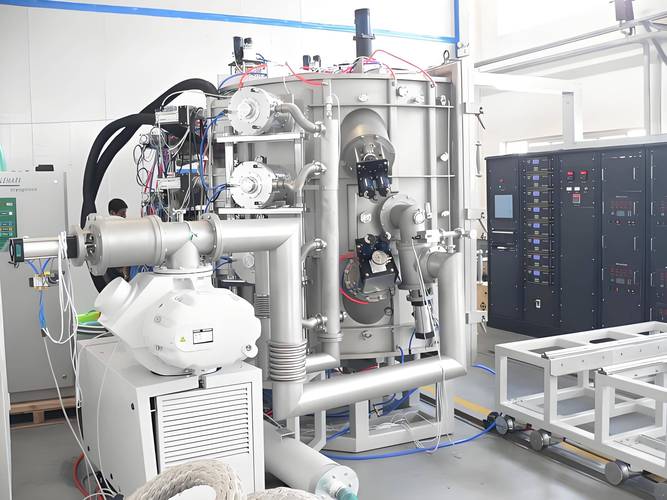
南方梅雨季的时候,真空室只要停开超过三天,开门再做,必须先拿无水酒精擦一遍内壁,再擦一遍靶架,最后空烧靶半小时除气,才能装料。这个步骤省十分钟,后面可能废几万块的料。
有人说,我真空泵好,抽的时间够长不就行了?我做过对比估算,同参数同批次零件,擦过除过气的,结合力是没擦的三倍。差这么多,不是参数能补回来的。
手册上只会写一句“保持真空室清洁”,没说梅雨季和旱季的清洁要求不一样,停炉一天和停炉一周的要求也不一样。这些都是踩坑踩出来的。
临界偏压:找不到拐点就做不出好膜
偏压是真空镀膜里最容易被误解的参数。很多新人以为,偏压越高,离子轰击越强,结合力越好,所以往高了加准没错。
哪有这么简单。偏压超过某个值,轰击强度太大,刚镀上去的原子会被直接打下来,膜厚不升反降,结合力也会掉。这个点就是临界偏压拐点,从来没有固定值。
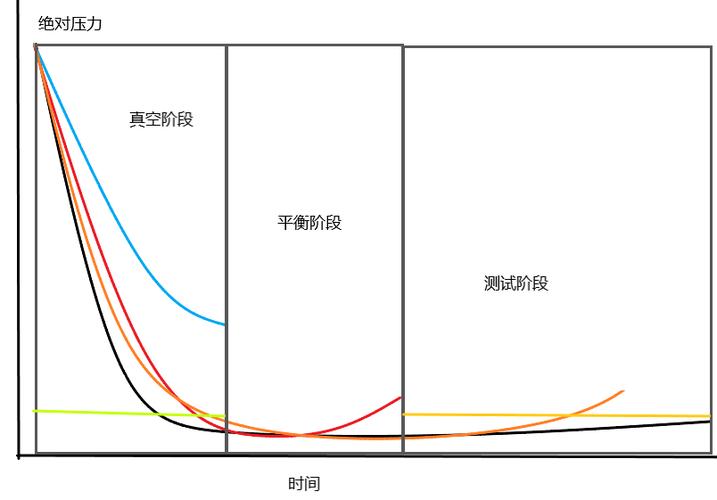
我之前做不锈钢基材氧化铝装饰膜,试过一组参数,偏压从-50V逐步升到-200V,膜厚从2μm涨到3.1μm,到-180V的时候直接掉到2.2μm。就是这么明显的拐点。
这个拐点跟什么有关?基材粗糙度变了,拐点飘。靶材纯度变了,拐点飘。哪怕你这个月换了一瓶新的氩气,纯度差0.01%,拐点都能飘个十几伏。
说实话,我现在调任何新线,第一件事不是开量产,就是拉五个偏压点测膜厚测结合力,找到拐点之后,往下挪20V用,稳定性最好。就是费点靶材,多烧几炉,但比整批报废划算多了。
那些把偏压写死在工艺卡里,说拿过去就能用的,要么是没踩过坑的新手,要么就是卖工艺包骗钱的。
出了问题,先找镀膜外的原因
干失效分析这些年,百分之七十的镀膜问题,锅都不在镀膜本身。
去年有个客户送过来一批零件,说镀出来有星星点点的白斑,良率不到三成,咬定是我们镀膜工艺不对。我们拆了靶,查了漏率,测了偏压,重复镀了几炉试片,一点问题都没有。
最后拿他们的来料做检测,发现冲压零件深槽里残了一层冲压油,他们前处理只是过了一遍超声波,油根本没洗出来。一进真空室,高温下油挥发,飘到零件表面就成了白斑。
前处理决定了镀膜良率的上限,这句话真不是瞎说。我见过工厂为了省前处理的成本,用便宜的清洗剂,洗完不烘干,带水带残液进炉,出来良率低了,反过来骂镀膜工艺不行,太常见了。
还有更隐蔽的,基材本身的内应力没消,镀完膜放半个月,基材变形,膜跟着裂。你找镀膜的问题,镀膜去哪说理去?
不过话说回来,真空镀膜本来就不是什么靠口诀就能干好的活。设备旧了漏率大,你就得拉长抽真空时间;供电不稳,你就得加稳压器;基材换了批次,你就得调参数。
哪有什么放之四海而皆准的工艺,都是顺着现有条件,摸出来的平衡点。手册只给你入门的框架,真正的学问,都在每次翻车之后的笔记里。
