2026-10-06 07:32:50 分类:材料工艺
去年给国内某新势力做车顶加强梁冲压,批量试产第3天,3000件出了127件开裂报废。所有人都把矛头指向钢厂,说材料延伸率不达标。最后拆模测间隙,废料刀的安装间隙差了0.08毫米。就差一根头发丝粗细。全项目组白忙活半个月。
开裂从来不是材料的锅
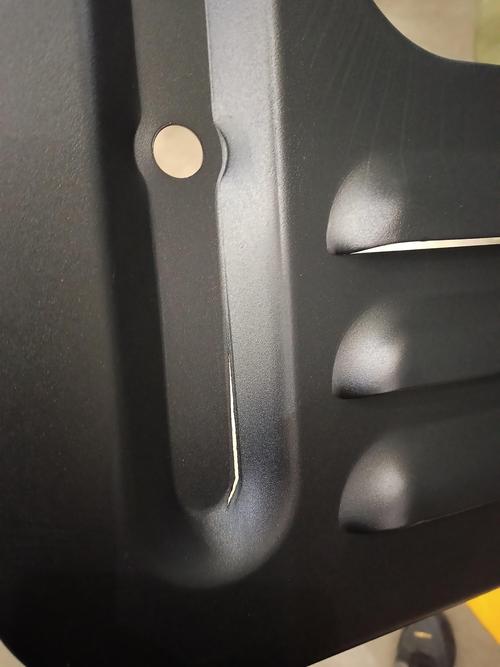 汽车冲压件开裂失效实物图
业内默认规矩,一出问题先甩锅材料,谁都不愿意改模改工艺,毕竟改材料加成本,锅在供应商。说实话,冲压那点事,从来不是对着材料性能表算就能算明白的。
同一张DP780高强钢,冲压方向偏1度,拉深阻力差12%,裂不裂直接变天。之前碰过一个项目,主机厂的年轻工程师把拉深筋槽圆角改小了0.5毫米,批量报废直接从11%降到0.3%。
就半毫米。解决了百万级的索赔。
很多人搞不懂,冲压的受力是不均匀的,你摸不出来型面哪块阻力大,光靠CAE模拟,误差能飘到30%去,有什么用?CAE能给你方向,但是救不了量产,这话我敢说。
精度是磨出来的不是算出来的
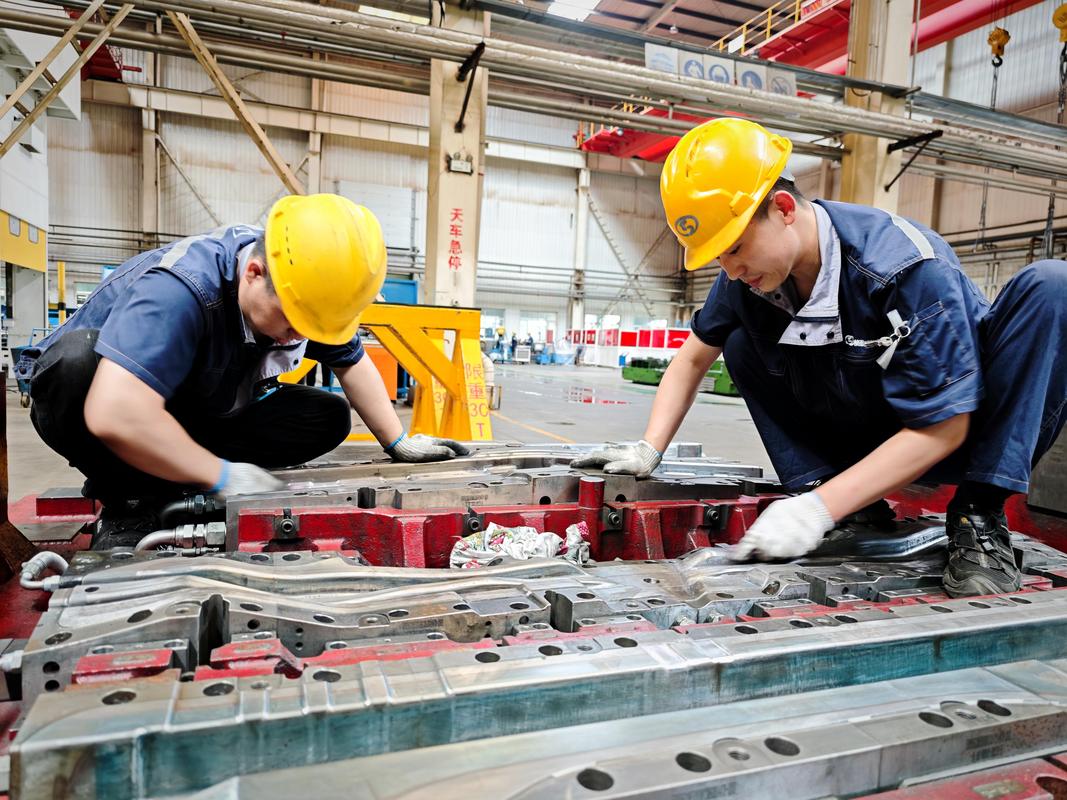 冲压模具钳工现场研配作业图
现在动不动就吹全数控加工,进口五轴精度能到0.01毫米,出来就能直接上机生产,省掉研配环节。扯淡。
我前年见过一套德国进口的发动机壳冲压模,全数控加工完,合模一测,对角线间隙差了0.12毫米。为什么?加工完应力没释放,放恒温车间放三天,自己就变形了。
说白了,冲压模具最后那点精度,全靠钳工老师傅手上那把研修刀磨出来。你省那三天研配的人工,批量生产就得给你漏孔、翘曲、尺寸飘,亏得更多。
我早年在东莞的外资冲压厂干活,有个做了30年的老师傅,磨一个车门内板的型面,蹲模具上摸一下午,就为了把四个边角的间隙匀到0.1毫米以内。年轻徒弟嫌慢,说数控都做好了,犯得着这么磨?后来徒弟自己做了一套模,没研配就上机,冲了两千件,尺寸超差的有八百多件,返厂改模花了十几万,徒弟哭都没地方哭。
不过话说回来,现在愿意蹲下来研模的年轻人越来越少了,都想去搞编程搞自动化,这行的手艺断档已经很明显了。
绕不开的量产死结
 绕不开的量产死结
现在不管什么智能冲压,AI调工艺,吹得天花乱坠,到了量产环节,两个硬伤根本绕不开。
第一个是材料性能的分散性。同一炉出来的冷轧钢板,同一批次,延伸率能差3个百分点,屈服强度能飘40MPa。你工艺参数是死的,这批合格,下批开冲就出问题,怎么办?只能停线,工艺工程师现场调,调一次少则三四个小时,多则一两天,废个百八十件料太正常,没人能提前算出来。
第二个就是模具的不均匀磨损。哪怕你用最好的粉末高速钢,做汽车覆盖件,冲个十几万次,刃口就磨圆了,毛刺超差,转角位置比直边磨损快两三倍,你留再多的磨损余量也没用,总不能冲一万次就换一套模吧?一套模几十万,换不起。
还有那个高强钢的回弹,搞了几十年了,理论模型一大堆,实际做出来,偏差比你算出来的大20%太常见,最后还是得靠试错,改个三五次模是常态,没人敢拍胸脯说一次就能做对。
说实话,现在很多搞工艺的都喜欢绕开这些问题,吹什么数字化智能化,好像马上就能解决所有问题了。这些问题根本不是数字化能解决的,原材料的分散性是冶金行业本身就解决不了的问题,不均匀磨损是摩擦本身的特性,这些都是底层的盲区,没个实打实的现场积淀,根本摸不到边。
冲压看起来就是一上一下压一下,门槛低得很,随便找个小厂就能开冲,真要做高精度大批量的高端件,那门槛,能卡死90%的玩家。就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲压:被量产低估的隐形门槛
文章链接:https://www.yqhljx.com/list_11/3902.html
