2026-10-06 13:46:06 分类:材料工艺
去年航展配套的一个钛合金承力构件,电子束焊做完,X光探伤全过,尺寸公差控制在0.02mm以内,所有人都拍板合格。结果装机试车,312小时就断了。切开看,焊缝中心,密密麻麻的微裂纹。就这么个事,圈子里都捂着呢,没人愿意往外说。那些看起来完美的焊缝,背地里全是应力坑
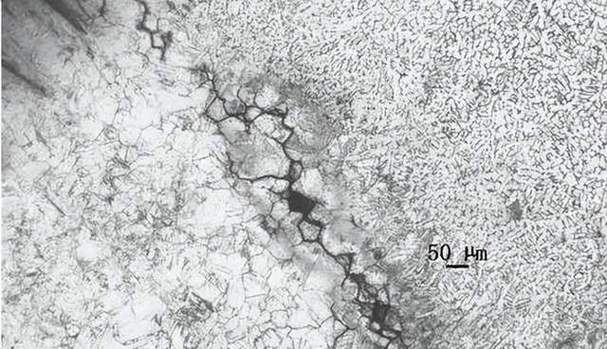 电子束焊钛合金焊件应力裂纹微观金相图
说实话,很多新手工艺员,第一次见电子束焊都要惊着。焊完焊缝平得像抛光,热影响区窄得只有头发丝粗,几乎没变形。哪像氩弧焊,焊完歪歪扭扭还要磨半天。
所以大家都吹,电子束焊是精度最高的焊接。真的是这样?
我们做过百次残余应力测试,10mm厚TC4钛合金,电子束焊完不做消应力处理,焊缝中心的残余拉应力能到870MPa。什么概念?TC4的屈服强度也就不到900MPa。说白了,等于你焊缝本身就已经快被拉断了,就等着外界给点力,直接崩开。
冷得太快了。电子束能量密度高,几毫秒就熔透整个板厚,转头就冷下来。热影响区小是优点,可所有的热应力全都挤在窄窄的焊缝中心,散不出去。
很多厂说,我们做消应力啊,真空炉保温两小时。糊弄鬼呢?100mm厚的构件,应力要扩散出来,没有24小时根本透不进去。真做足24小时,成本翻三倍,甲方又不愿意加钱,只能糊弄。对吧?
表面那点变形好看了,内里全是暗雷。
真空环境不是优点,是产业化的致命枷锁
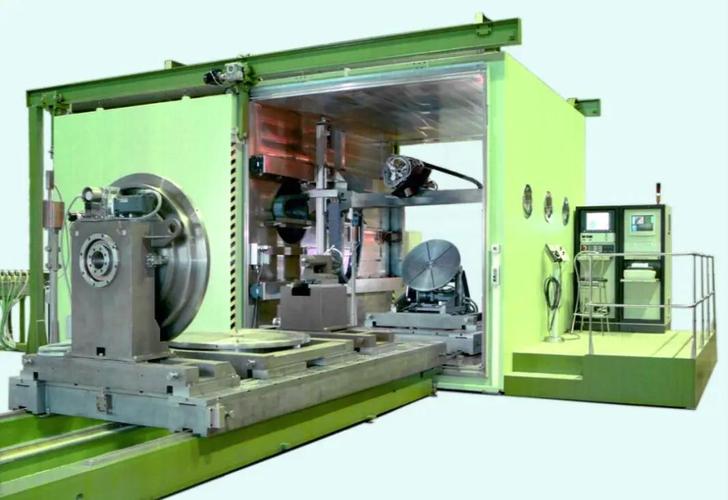 大型工业真空电子束焊机腔体内部实拍
很多资料写,电子束焊在真空环境下,无氧化无杂质,焊缝纯度高。这话没说错,但你得看是什么场景。
焊芯片封装的小引脚,几厘米见方的腔体,抽真空十分钟就能干活,当然爽。你焊两米长的风电主轴对接缝试试?
现在国内能用的最大真空腔体,也就直径五米,长度十二米。要放进去一个大型构件,先抽真空,从大气压抽到1e-2Pa,最少八个小时,慢的要十五六个小时。我去年帮盾构刀圈厂商试活,抽了12小时,刚要焊,真空度掉了,原来刀圈内部的砂眼漏了气,白等一天。电费一天小一千,腔体折旧一小时小两百,全打水漂。
一个五米级的真空电子束焊机组,整机造价快两个亿。摊到每个工件上,加工费比埋弧焊贵八倍都不止。也就航空航天那种不差钱的小批量构件能用,民用品批量生产,谁用得起?
不过话说回来,有人说局部真空电子束焊啊,不用整个工件进腔体。说白了就是焊枪头套个真空罩,贴着工件密封。你焊平直钢板还行,焊个曲面的封头,或者带台阶的轴,密封根本封不严,漏进一点点氧,焊缝直接脆化,合格率不到六成,根本没法批量干。
还有带油漆、带涂层的工件,一进腔体,高温把涂层烤化,挥发物直接污染扩散泵,拆泵洗油,洗一次半个月没法开工,亏到姥姥家。
大厚件一次成型,是噱头更是陷阱
 大厚件一次成型,是噱头更是陷阱
现在圈子里最火的话术,就是电子束焊能一次成型焊几百毫米厚的钢板,不用开坡口,省一半工序。这话听着诱人,踩过坑的都懂。
电子束靠磁场聚焦,焊厚了一定会发散。实测焊200mm厚的低合金钢,焊缝入口宽度也就2mm,出口能宽到8mm,电子束打出来的杂质,全都堆积在出口位置,你切开测强度,出口比入口低整整32%,根本达不到设计要求。
你得磨掉出口那层不合格的,两百毫米厚的工件,端面磨掉十毫米,大磨床开一天,加工费比开坡口埋弧焊还贵。省的那点开坡口的钱,不够磨的。
还有对中要求太变态。工件放歪0.5度,电子束走偏,整个焊缝直接偏出设计位置,一百多吨的钢锭,直接报废,几百万打了水漂,哪个厂长敢担这个责任?
现在到处都是吹电子束焊是下一代高端焊接,动辄融资几个亿搞产能。说白了,很多人就是拿个高端概念圈钱。真要产业化,三个硬伤根本绕不开:成本下不来,残余应力消不干净,大型构件适配不了。你不信去问问,多少买了电子束焊机的厂,现在大部分时间都闲着,接不到活,最后改接激光焊的散活养设备。这就是现状。别扯什么前景,先把眼前的坑填上再说。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:电子束焊:被神化的高端焊接,藏着行业没说透的硬伤
文章链接:https://www.yqhljx.com/list_11/3916.html
