2026-10-06 19:56:41 分类:材料工艺
去年北方某风电整机厂,1.5MW主轴的偏航轴承热套,三个月就窜动了0.7mm,整批三套全报废。甲方说,参数都对,怎么就松了?翻了三天记录才发现,加热的时候感应线圈偏了十公分,内孔上下温差差了22度,冷却后内应力分布不均,转了十万转就松弛了。很多人觉得热套是没技术含量的粗活,错得离谱。
热套不是“加热套上就行”的笨活
说白了就是靠热胀冷缩挣抱紧力,原理简单,操作全是细节。直径一米的42CrMo套,过盈量一般取0.6到0.8mm,要让内孔涨出1mm以上的间隙方便装配,加热温度就得比环境高150度上下。
温度差一度。
过盈量差两微米。
差一点,就是废件。
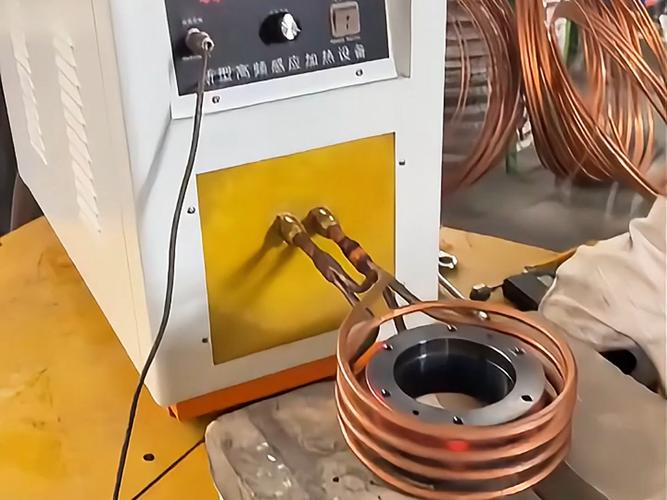 工业热套主轴感应加热现场图
我见过小厂拿乙炔喷枪直接烤,烤半小时,外表面都烧蓝了,内孔温度还没上来,套进去直接偏芯,刮研都救不回来。还有人怕涨不够,直接加热到250度,结果内孔涨太多,冷却后内应力直接超过材料屈服强度,表面产生塑性变形,过盈量直接掉三分之一,不用想,用不了多久肯定松。实话讲,热套拼的从来不是能不能装进去,是装进去之后应力匀不匀。
现成的过盈量公式,全是藏着的坑
现在设计院拿的过盈量计算公式,全是按理想均匀刚体算的,半字不提实际工况的变量。就说线膨胀系数,轴承内圈是GCr15,主轴是42CrMo,两者线膨胀系数差快10%,大部分公式直接按同一个数算,这不扯吗?冬天车间温度十度,夏天三十度,按同一个参数装,结果天差地别。冬天装的套,夏天升温,两个材料膨胀差直接吃掉十分之一的过盈量,运气不好直接松。夏天装的,冬天降温,内应力拉得太大,直接把套涨裂。
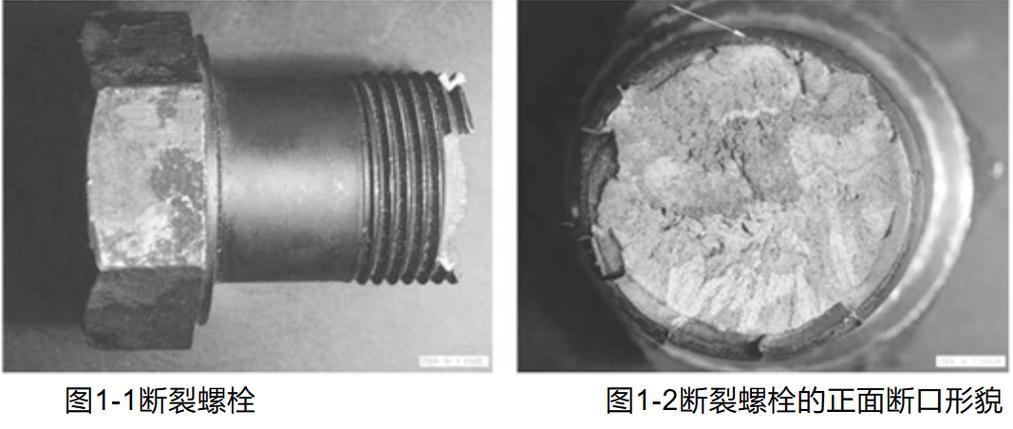 热轧辊热套配合失效剖面实物图
我前年碰过一个钢厂热轧辊的案子,原来按通用手册算,过盈量取直径的1.2‰,结果上线不到一个月就打滑,辊面都磨歪了。实测热轧辊工作的时候,表面温度稳定在580度,辊芯还是常温,套本身内孔膨胀,辊芯没怎么涨,反过来过盈量直接降了一半,哪来的抱紧力?最后我给改成1.8‰,才把问题解决。多花了十几万试错,全是因为公式没把这个工况算进去。
产业化根本绕不开的硬伤
 产业化根本绕不开的硬伤
现在行业把热套吹得太神,说比焊接牢,比键连接准,说白了很多时候就是省了加工高精度键槽的钱,把隐患全埋下来了。第一个绕不开的,就是高温下的应力松弛。只要长期工作在100度以上,哪怕应力没到屈服,每年都会松弛2%到3%,大直径的主轴套,用上十年,过盈量直接掉一半,松是迟早的事,根本没有逆转的办法。第二个,拆装成本高到离谱。只要套松了,你得把整个部件从设备上拆下来,加热退套,退的时候一不小心就拉伤轴表面,拉伤了整个轴就废了,中小厂换一次套的成本,快赶上新做半个设备了。第三个,异种材料热套的盲区至今没解决。现在新能源汽车电机、风电变桨轴承都喜欢用铝套钢轴,铝的线膨胀系数比钢大一倍,工作温度一升,抱紧力直接掉三分之一,现在没有任何一本设计规范给你明确的修正系数,全靠工程师一次次试错,试出来就是赚,试不出来就是批量报废。
我干了十五年工艺,见过太多把热套当简单活的厂子,最后栽得一塌糊涂。别拿原理简单当工艺简单,这块的暗坑,比你想象的多得多。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热套:被低估的工艺,藏着没人敢说的产业化暗坑
文章链接:https://www.yqhljx.com/list_11/3930.html
