2026-10-06 17:42:49 分类:材料工艺
去年在北方郊外的爆炸作业场待了一下午,站在两公里外的土坡后,爆炸的冲击波撞过来的时候,能感觉到鞋底在抖,胸口发闷。那天炸的是钛钢复合板,炸完过去看,一块整板平平整整,除了边缘飞了点毛刺,界面一点缝都找不到。
不是所有焊接,都要烧熔了接
干材料工艺的都懂,普通熔焊靠把金属烧熔再凝固,碰上两种属性差太远的金属,直接歇菜。铝和钢焊,熔点差快一千度,铝化了钢还没软,冷完界面直接出脆相,手掰都能掰开。钎焊?大面积的钎焊,成本扛不住,强度也不够。
爆炸焊走的完全是另一条路。不靠电弧加热,靠炸药爆轰的能量,把其中一块金属高速推向另一块,撞在一起的瞬间,两块金属表面的氧化膜、污染物都被高速气流冲得一干二净,新生的金属表面在几百万大气压的作用下,紧紧贴在一起,原子直接扩散结合,就成了。
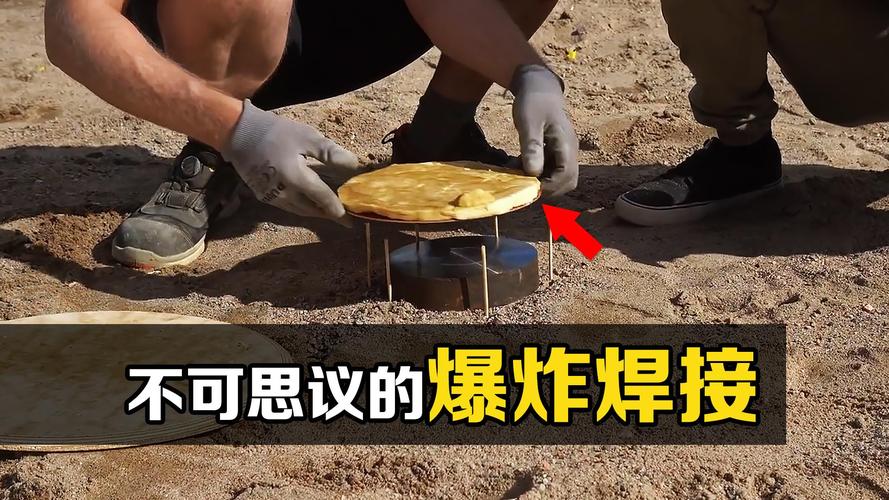 爆炸焊平行法装配现场实拍图
很多新手刚入行会省缓冲层的料,直接把炸药铺在金属板上,结果呢?炸完基板表面坑坑洼洼,金属都被炸药的冲击力撕碎,整板直接报废。我见过一次调试,省了半厘米厚的橡胶缓冲层,废了半吨不锈钢基板,老板当天把施工员骂得抬不起头。
两块板之间要留间隙,不是随便放的,估算的话,间隙大概是飞行板厚度的1到2倍,差一点,结合率就差好多。
工艺的边界,比你想的清楚
爆炸焊最出圈的应用,就是做异质金属复合板。化工里要耐腐蚀的反应釜,全用钛板太贵,用爆炸焊把1毫米厚的钛板复合在20毫米厚的普通钢板上,耐腐蚀性和纯钛一样,成本直接降了七成多。
也不是什么都能接。两块厚度都超过50厘米的实心块,别碰,炸药的能量推不动,撞不出足够的压力,界面结合率根本达不到要求。脆性太大的金属,比如淬硬的高碳钢,一炸直接碎成块,接都接不住。
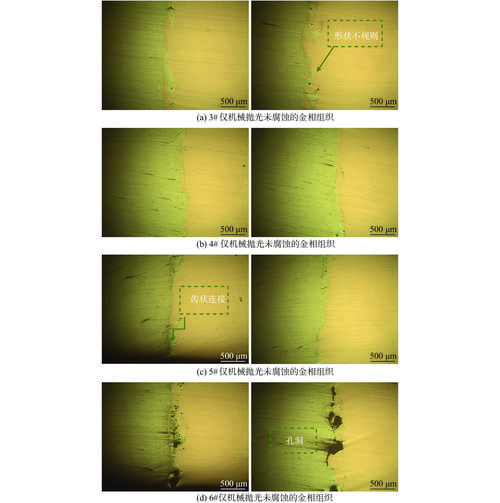 爆炸焊铝钢复合板界面金相显微图
说实话,现在很多厂拿到爆炸焊的坯料,还要送去轧机轧成更薄的复合板,用在车厢或者装饰上,性能其实稳。就是轧的时候要小心,两种金属延伸率不一样,控制不好轧出来全是镰刀弯,切边的时候要切下去好多,废料堆得像小山,我们之前做过一批小订单,废料比成品还多,赚的钱全赔在料上了。
不过话说回来,做大面积的异种金属复合,目前还没找到比爆炸焊成本更低的路子。不用大型真空设备,拉到郊外空地上就能干,灵活得很。
那些藏在经验里的坑
 那些藏在经验里的坑
这个工艺门槛低,谁都能学着炸,但是能稳定出合格品的厂,没多少。坑全在细节里。
第一个坑就是间隙不均匀。有人嫌放线麻烦,垫块随便摆,间距差个几毫米,炸完一半结合一半脱粘,超声波一探全是缺陷,根本修不了,只能整块回炉。
第二个坑是偷懒不清理表面。很多人说反正爆炸会冲掉氧化皮,清不清理无所谓,拉倒吧,厚氧化皮冲不干净,留在界面就是弱结合点,设备用个三五年,从那个点慢慢开裂,漏了介质就是大事故。
第三个坑是赶工期不顾气候。雨天不能炸,炸药受潮爆速降一大截,飞行速度不够,撞出来的压力不够,结合率直接掉一半。我认识一个小老板,赶订单雪后偷偷炸,结果十张板废了八张,亏了十几万,那阵子连烟都改成抽两块钱的了。
干工艺这么多年,最大的感受就是,没有万能的工艺,只有用对地方的工艺。爆炸焊不高端,甚至有点粗笨,但是它能搞定很多高端工艺搞不定的事儿,成本还低。至于说未来会不会被新工艺取代?不好说,至少现在,大部分异质复合板的活儿,还得靠它炸出来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:爆炸焊:炸出来的异质金属结合面
文章链接:https://www.yqhljx.com/list_11/3925.html
