2026-10-06 20:50:59 分类:材料工艺
去年给国内某商用车厂做后桥半轴,120根成品,感应淬火做完检测全合格,放三天裂了一半,直接赔了小二十万。
谁碰过这种事谁懂那种窝火。
硬度全在要求的54-59HRC之间,淬硬层深度1.2mm刚好卡在客户要求的区间里,探伤也没看出问题,怎么就裂了?
拆解看裂纹,从轴头圆角处往心部走,深度刚好到淬硬层和心部的交界处。说白了,根本不是硬度不够,也不是材料错了,是应力没调好。
别盯着硬度参数看,残余应力才是要命的东西
现在绝大多数图纸,给的要求只有表层硬度、淬硬层深度,提残余应力要求的,一百张里找不到五张。很多新手工艺员,甚至干了五六年的老工程师,都觉得把硬度做对就完事了。
真不对。
实测发现,45钢做1mm左右的感应表面淬火,要是冷却参数没调好,表层残余拉应力能摸到310MPa,刚好接近45钢调质后的屈服强度下限,再加上圆角处本身就有机加工留下的应力,放着不动都能自己裂开。
你没看错,就是放着不动,不用受力,自己裂。很多时候交货合格,客户放半个月开裂,找过来你还觉得是客户搞坏的,其实就是出厂的时候应力就已经攒到临界值了。
很多人对表面淬火的理解还停留在“只硬表层,留心部韧性”,这话没错,但你得知道,淬完火表层马氏体相变体积膨胀,心部没转变,这个膨胀被心部拉住,应力怎么可能没有?控制对了就是压应力,能提疲劳寿命,控制错了就是拉应力,直接要你命。
说白了,你拿到一根表面淬火的零件,就是硬度差个1HRC,根本不影响用,要是残余拉应力超了,大概率用不过一万次循环。
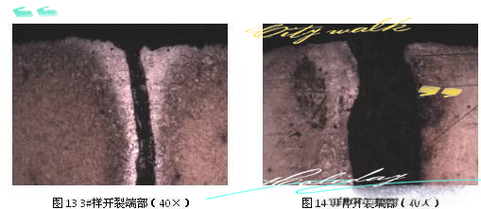 汽车半轴感应表面淬火开裂宏观形貌图
为啥小厂做的有时候比大厂还耐用?
说实话,我见过太多大厂,全自动化线,参数卡得丝毫不差,做出来的零件就是不如小厂师傅手动调的耐用。
为啥?
小厂师傅知道偷着改参数,不会死卡图纸上的硬度。比如要求55-60HRC,他给你做52-55,看着不合格,其实他冷却的时候放慢了,残余应力直接变成压应力,寿命翻一倍都不止。
很多大厂卡着KPI,硬度必须卡在中间,淬硬层一点不能差,结果应力飘了,批量出问题。
之前给一家做液压活塞杆的厂做调试,他们要求淬硬层2mm,硬度58HRC,用中频淬火,变形量超了0.15mm,每次磨完都有裂纹,后来我让他们把加热功率降10%,淬火液温度从30度升到45度,硬度降到54HRC,刚好卡在要求下限,变形直接降到0.05mm以内,裂纹全没了。
客户一开始不愿意,说不符合图纸要求,后来做疲劳测试,寿命比之前高了两倍,也就不说啥了。
我们当时测了硬度梯度,数据很说明问题:
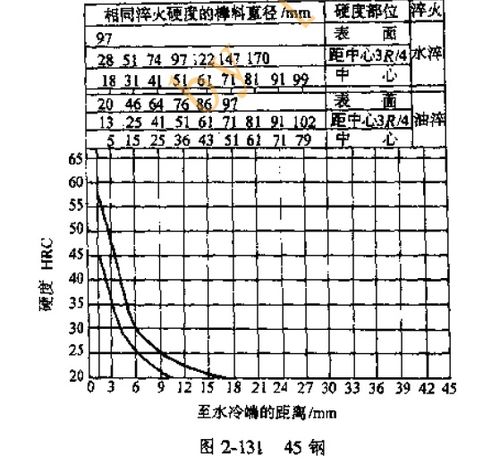 45钢表面淬火硬度梯度实测曲线图
你看,淬硬层深度刚好2.1mm,比要求还深了一点,硬度从表层54HRC降到心部200HB,梯度很缓,应力过渡也顺,根本不会在交界处攒应力。很多人非要做高硬度的陡梯度,应力直接堆在交界,不裂才怪。对吧?
不过话说回来,这种偷着降硬度的操作,也就是小厂敢干,大厂没几个敢冒这个风险,毕竟图纸写得明明白白,出了问题谁都担不起。
现在产业化根本绕不开的硬伤
 现在产业化根本绕不开的硬伤
说了这么多,你以为调好参数就完了?哪有这么简单。
现在表面淬火产业化有个绕不开的死结,就是批量生产没法控制初始应力。你拿到的热轧圆钢,本身就有上百MPa的残余应力,下料的时候锯切、锻造又攒了一堆,调质处理之后应力也消不干净,这些初始应力,会和淬火后的应力叠加,今天这批料初始应力是压应力,做出来就没事,明天那批料轧制的时候冷速不对,初始应力就是拉应力,同样的淬火参数做出来,直接裂。
现在有哪个厂批量生产的时候,会给每根坯料测初始应力?不可能,测一次几十上百块,成本扛不住。模拟软件算?所有的模拟都是默认初始应力为零,算出来全对,实际生产全错。
还有一个问题,要厚淬硬层,比如超过3mm的,你用什么工艺?高频淬不了那么深,中频淬变形大,激光淬火成本是中频的五倍,根本没法批量用在汽车、工程机械这些对成本抠到骨头里的行业。
现在很多人吹激光表面淬火,说什么精度高变形小,你去问问哪个主机厂敢批量用在传动零件上?一公斤零件加工成本涨几十块,谁扛得住?
说白了,现在所有的表面淬火工艺,都是折中,要么牺牲精度,要么牺牲成本,要么赌应力不会超,根本没有完美的方案。很多高校出了一大堆论文,说解决了这个解决了那个,真到批量生产,全不好使。
就这,别杠,杠就是你没下过车间。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:表面淬火:15年工艺老兵告诉你,九成批量失效都踩了同一个坑
文章链接:https://www.yqhljx.com/list_11/3932.html
