上个月去汽配厂处理客退,刚下线跑了不到一百小时的助力电机转子,轴和磁钢套直接打滑,整批五十台,退回来十八台。设计图纸标得清清楚楚,过盈量0.03-0.05mm,复测零件尺寸,居然都在公差范围内。
公差合格,为什么还会打滑
所有人第一反应都是供应商偷尺寸,拆了十个套,挨个测,轴径和内孔公差全对。算下来最小过盈也有0.03mm,按设计手册算,摩擦力完全够扛住最大扭矩。
问题出在哪?
说实话,我一开始也懵,直到切开配合面做应力检测,才发现不对。装配完成七天后,实际过盈量比装配时少了快一半。
为什么会少?
材料会偷偷「松劲」。这个案子里,轴是45钢调质,外磁钢套是奥氏体不锈钢。热装的时候把套加热到180℃,胀大之后套进去,冷却下来抱紧轴。没人想到,奥氏体不锈钢的热膨胀系数比45钢大近一倍,冷却到室温之后,长期受抱紧应力,材料会发生应力松弛,也就是弹性变形慢慢转成塑性变形,应力降了,抱紧力也就降了。
放了三天,过盈量从0.03掉到了0.012,刚好低于打滑的临界值,一跑扭矩就滑。
很多人画公差的时候,只抄设计手册的表,根本不考虑材料本身的特性。对吧?
冷压还是热装,差一点结果完全不同
同样的过盈量,不同装配方式,最终的抱紧力能差一倍多。
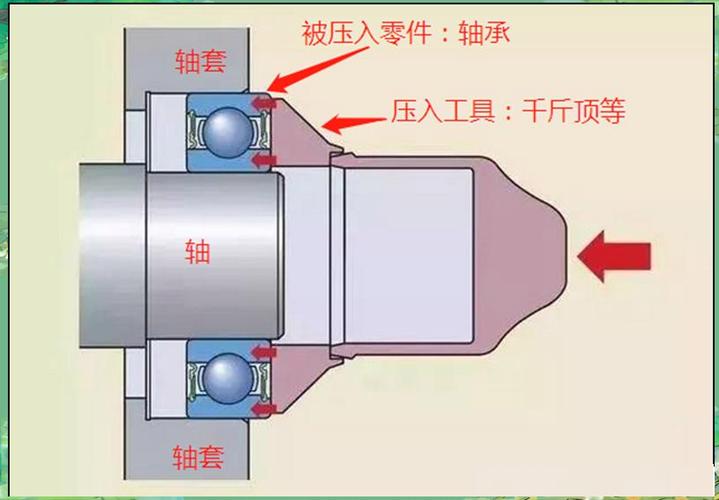
我刚调产线那会,做减速机输入轴的过盈配合,用冷压,压完合格率只有六成,拆下来看,配合面全是轴向拉痕。冷压的时候,轴强行往孔里挤,接触面的微小凸起会被刮掉,严重的直接拉伤基体,这些拉伤的凹坑直接降低有效接触面积,摩擦力直接打对折。
后来改了个小细节,压之前在配合面涂一层厚度1微米左右的润滑油,不是为了省力,是防止挤伤凸起,合格率一下子拉到九成五。
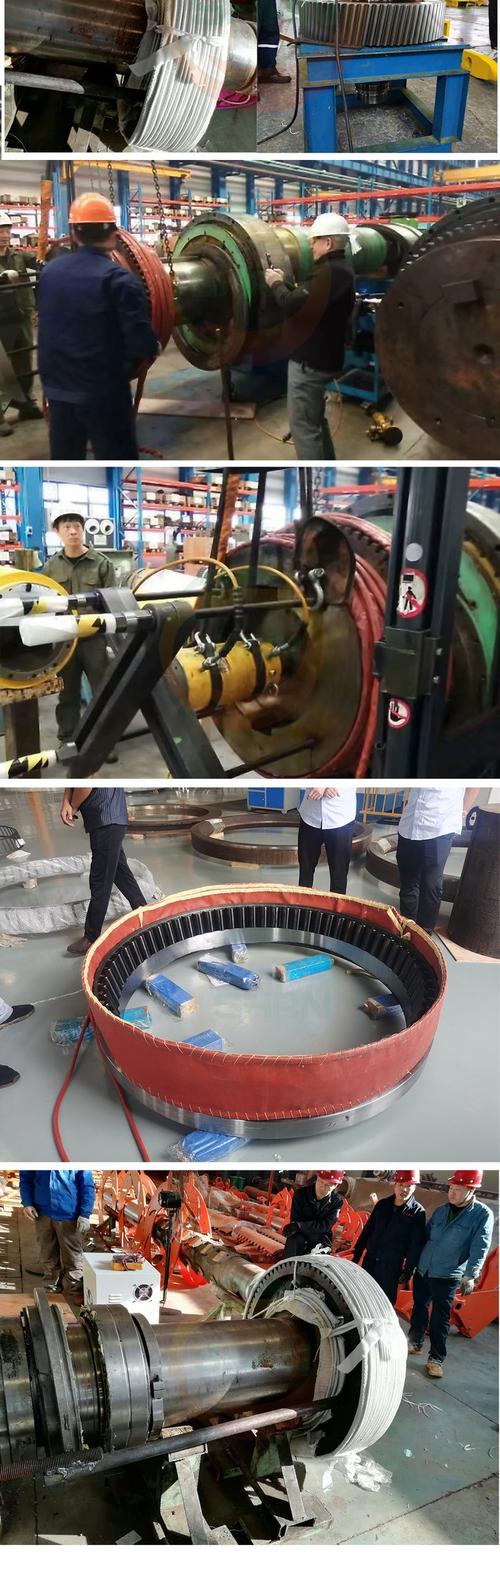
热装就不一样,加热外件胀大,套进去之后冷却抱紧,不会刮伤接触面,摩擦力自然更高。但热装也有坑。加热温度不能乱开。我见过有人为了好装配,把套加热到400℃保温两小时,结果45钢的表面硬度掉了HRC3度,长期受力蠕变,过盈量不出半年就掉没了。
估算下来,对中碳钢结构件,加热温度比最高工作温度高50-80℃就够,别超200℃,保温时间别超一小时,既能胀开,又不会影响材料性能。
不过话说回来,冷压也不是不能用。小过盈量,轻载荷,批量生产的时候,冷压比热装快三倍,成本省一半,没什么不好。
过盈配合的隐形边界
干了十几年工艺,见得最多的错,就是「过盈量越大越牢」。
我前年见过一个案子,设计师怕打滑,把过盈量加到0.12mm,结果压装的时候,外齿轮直接裂了,就算没裂的,放了半个月,残余应力把孔撑得变形,精度超差,整批报废。
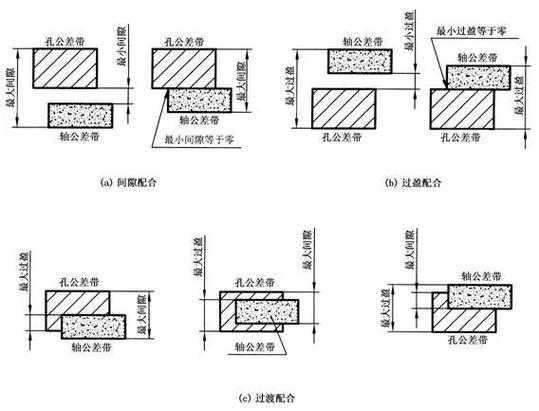
过盈配合靠的是弹性应力抱紧,你给的过盈超过材料的弹性极限,直接变塑性变形,要么裂,要么慢慢松,本质还是错的。
还有个容易错的地方,粗糙度。很多人觉得配合面越光越好,不对。太光了,接触面的分子吸附力出不来,摩擦力反而低。太粗了,有效接触面积太小,也不行。我测过好多次,Ra0.8到Ra1.6这个范围,过盈配合的摩擦力最高,差一个等级,摩擦力差15%左右。
还有长期高温工况,一定要算应力松弛的余量。示例数据,碳钢在150℃下工作,一万小时后,应力大概会松弛15%左右,设计过盈量的时候就得把这个量加上,不然用着用着就松了。
那个磁钢套打滑的案子,最后怎么改的?其实就是把轴的公差往上调了0.02mm,热装温度从180℃降到120℃,装配前涂一层极薄的防咬合剂,之后半年,再也没出过一起打滑退货。
就改了这么点。干工艺就是这样,好多问题都不是大设计错了,就是零点零几毫米的细节,没考虑到材料和工艺的实际变化,结果就砸了。
