去年帮一个老朋友处理他5G基站电源的导热问题,前后卡了快半年。客户换了三批导热材料,每批标称导热系数都比上一批高,就是过不了温升测试。拆开不良品一看,问题都在大家不在意的细节里。
别信手册上的导热系数,那都是理想值
拿到一款导热材料,大多数人第一反应翻参数,找那个最大的导热系数数字。数字越大,导热越好,对不对?
不对。手册上的导热系数,几乎都是用理想试样测出来的。要么是激光闪射法测致密的压片,要么是热流法测完全贴合的均匀试样,和你实际装到产品里的状态,完全两码事。
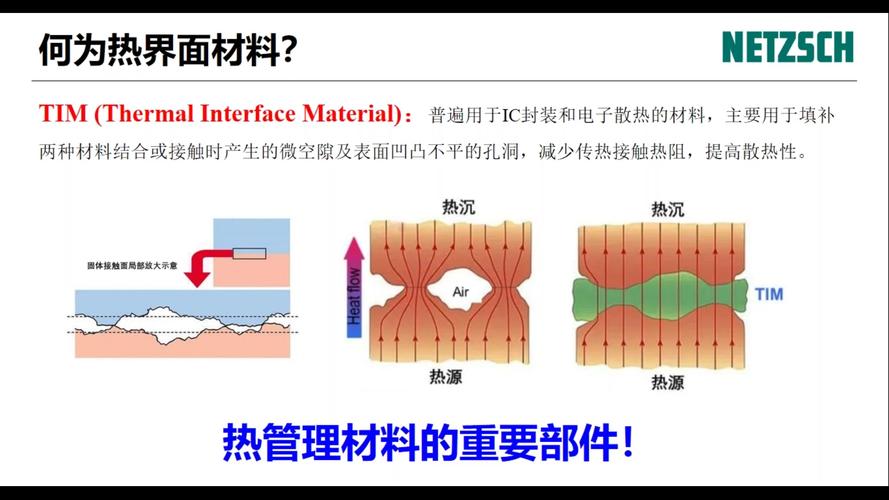
当时我们剖开客户的不良电源,沿填胶的位置切开,肉眼都能看到拐角处的细小空泡。客户说我们脱泡脱了两个小时啊,真空罐里抽的,怎么还有泡?
说实话,手工打胶,模腔角落本来就容易积气。抽真空的时候,低粘度的胶流走了,气泡还卡在缝隙里出不来。哪怕只有一个0.1mm的空隙,热阻直接翻三倍,你材料本身导热再高有什么用?热根本传不过界面。
很多人算热仿真,直接把材料的导热系数输进去,算出来温升刚好,实际一做就超。问题就出在没加界面热阻,你留的空隙,比材料本身还拖后腿。
硬度和贴合度的跷跷板
为了填满空隙,很多人往软了做,导热凝胶就是这么来的,软到一压就能随便变形,空气全挤出去。但软也有软的问题。
我之前碰过一个案子,凝胶太软,组装压合的时候直接被挤到接线端子上,绝缘电阻直接掉了两个数量级,整批产品返工。那做硬一点呢?硬的硅胶片,碰到芯片和外壳之间0.1mm的公差,直接就空出一块,还是传不了热。
估算下来,界面间隙每增加0.05mm,整体系统热阻就升高20%,这个比例,已经够你产品直接超标。
后来我们试了个思路,不对,是试了十几次,在软基体里按粒径差配氧化铝填料。粗球填大缝隙,细球填粗球之间的空隙,提前搭好导热骨架,整体又能保持足够的软度,压合的时候不用挤走胶就能填满缝隙。
不过话说回来,这个量卡得太死了。填料多加两个百分点,硬度直接涨三个邵氏A,贴合度就下去;少加两个百分点,导热系数直接掉三分之一,白搭。我们前后调了17次配方,才摸到那个刚好能适配客户现有产线的平衡点。
老化才是真的验收标准
很多客户测导热,测完常温就合格放行。放到户外用个两三年,温升突然涨了快10度,回来找你,你上哪说理去?
去年这个基站的案子,最后问题就出在老化。原来的配方,硅胶基体老化之后会析出小分子油,油慢慢跑掉,基体收缩,填料和基体之间脱粘,原来连好的导热路径,断了一大半。
客户之前做的1000小时恒温老化,是没问题。但野外是每天昼夜温差十几度,一天胀缩一次,三年就是一万多次循环,每次脱粘一点点,累积起来就出问题。实验室的加速老化,很多时候没模拟到实际的应力循环,自然测不出来。
现在我们做这类户外用的导热填缝材料,都会多添0.2个百分点的偶联剂,刚好把填料表面包覆完整,不让基体和填料脱开。每公斤成本也就多一块多钱,换回来的是一万次循环之后,热阻变化不到8%,比不加强太多。
这个行业待久了,看太多人卷标称导热系数,把数字堆到十几二十几,骗外行采购,实际用到产品里,连标称的一半性能都发挥不出来。
做工艺的,哪有什么完美材料。都是在公差、成本、产线、寿命的各种限制里抠细节。你要导热就得加填料,加填料就变硬,硬了就贴不好,贴不好导热还是上不去,还要防老化,还要不能溢胶,还要适配客户现有的打胶设备,不能让人整条线换设备。
我现在见客户,第一件事不是拿样,是去他产线站半天,看他怎么打胶,怎么压合,公差留了多少,再回来调配方。那些手册上没写的坑,都是踩过才知道,没踩过的人,永远在堆参数。
