上个月去珠三角客户那边处理售后,一款装快充头的塑料外壳,贴合在铝合金中框上,夏天过了一半,三分之一的壳子边缘都裂了,还有一半掉漆。客户的工程师一口咬定是塑料韧性不够,换了两个高韧性牌号,不良率还是下不来。我蹲在产线不良品筐边翻了二十多分钟。全是同一个位置裂。
开裂背后的形变错配
把壳子从中框上撬下来,放测量平台上扫翘曲,拆下来的壳子边缘翘了差不多0.2mm。这说明贴完之后,内应力一直锁在壳子里。算一下,单位面积的内应力,差不多快到塑料屈服强度的三成了。夏天温度一高,直接顶不住裂了。
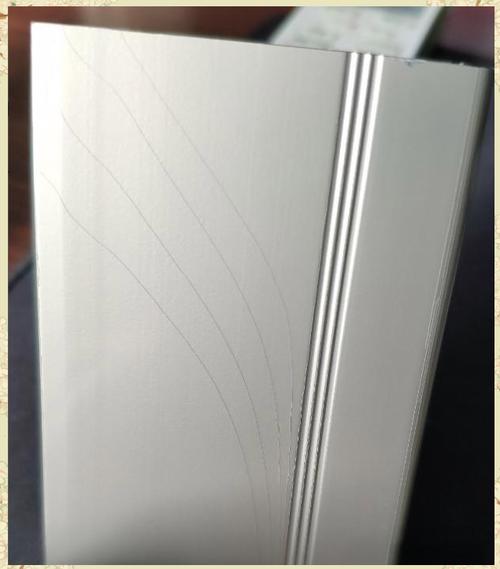
一开始也以为是热膨胀系数差太大,算完不对啊,同系列的产品,膨胀系数差差不多,怎么就这款裂?拆了料单才发现,这款为了降成本,换了同强度更低粘度的塑料牌号,客户只卡了拉伸强度和伸长率,没看弹性模量。
弹性模量从来不是常数
很多刚入行的朋友,都被课本灌输一个概念:弹性模量是材料本身固有的性质,跟加工没关系,跟受力没关系,只是材料本身的刚度表现。真不是。
说实话,我做了快十年材料工艺,见过同一款料,不同注塑工艺出来,模量差出一倍的。结晶型塑料,结晶度差10%,模量直接翻倍。非晶的塑料,温度差20度,模量能掉一半多。就算是金属,冷拉之后,模量也会变,只是变化比塑料小而已,不是完全不变。
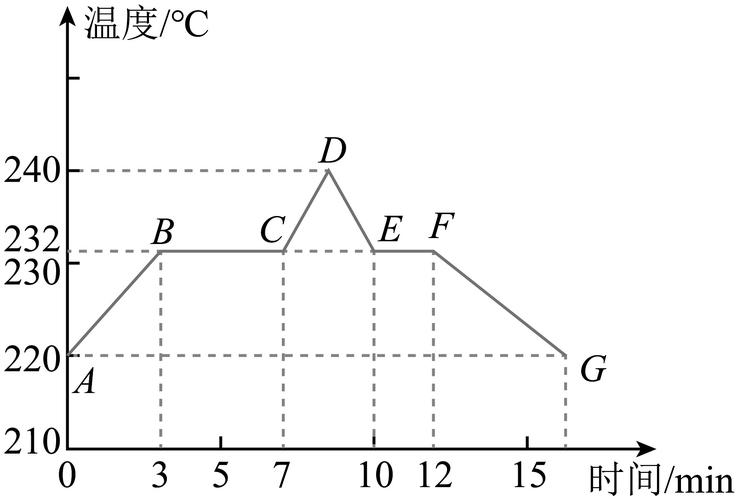
这次的问题出在哪?客户给的料单,模量标的是常温25度下的1.5GPa,看起来跟原来的牌号差不多。但到了夏天,手机壳组装好之后放在仓库,仓里温度能到45度,这款低结晶的塑料,45度下模量直接掉到了0.7GPa,差了一倍还多。形变错配就是这么来的:铝合金模量常温高温都差不多七十多GPa,热胀冷缩的形变,本来应该由模量更低的塑料来扛,结果塑料模量掉了一半,承载不了这么大的内应力,自然就从边界开始裂。
掉漆也是同一个道理,漆膜模量随温度变化小,塑料模量掉太快,形变差扯断了漆膜和基材的结合,哪是什么附着力不够啊。
工艺调模量的可行路径
遇到这种模量不对的问题,第一反应不是换料。换料贵,还要重新开认证,耽误时间。从工艺上调,往往成本更低,速度更快。
拿注塑来说,要提高结晶塑料的模量,最简单的就是提模温,放慢冷却速度,让结晶更充分。我们这次就是这么干的:原来模温是30度,提到40度,保压从30bar提到50bar,冷却时间多了三秒,结晶度提了八个点,45度下测模量,直接从0.7GPa升到了1.1GPa,刚好够扛内应力。估算下来,单个产品的成本只涨了不到半分钱,不良率从32%降到了0.1%以下,皆大欢喜。
不过话说回来,模量也不是越高越好。你把结晶度拉太高,塑料的伸长率会掉,韧性变差,抗冲击性能会降,这就是弹性模量的边界。你要平衡,不是一味追求高或者低。
还有别的路径,比如换贴合胶。把原来的高模量双面胶,换成低模量的泡棉胶,让胶来吸收形变差,不用改塑料的模量。我之前见过一个客户这么做,成本只多了两分钱,比换料便宜太多。还有做表面底涂的,喷一层模量介于塑料和油漆之间的底涂,缓冲形变错配,解决掉漆问题,也不用改基材工艺。
现在很多工厂做产品,模量都是只看料商给的常温报告,很少自己测使用环境下的数值。真出了问题,就瞎换料瞎改结构,很少有人往模量错配上想。弹性模量这东西,书上写的是固有参数,到了产线上,就是跟工艺绑在一起的变量。你摸透它的脾气,很多难题不用大动干戈就能解决。对吧?
