2026-10-10 01:13:45 分类:材料工艺
去年帮长三角一家小型汽配厂做失效分析,拿到手的断裂半轴,送检的平行样抗拉强度全达标,卡着标准线过的,装车三个月就从轴颈位置断了。厂里的工艺员蹲在实验室门口挠头,说所有指标全合格,怎么就断了呢?
我翻了他们的测试记录,第一句话就看出问题。试样全取自浇铸完成后的余料边,全是无缩松无夹杂的完好料。
取样错了,再漂亮的数字也没用
你测的抗拉强度,真的能代表工件吗
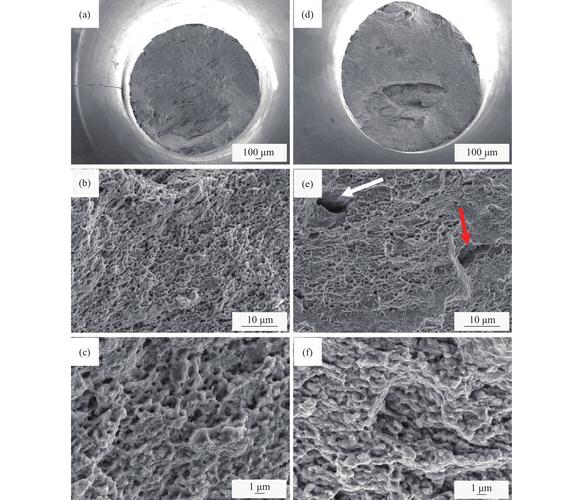 万能试验机金属拉伸试样断口对比图
很多刚入行的工艺员,默认抗拉强度就是材料的固有属性,同一个牌号就是同一个数。
错得离谱。
抗拉强度本身就是带前提的指标:你在哪儿取的样,试样怎么加工的,测试时的环境温度多少,拉伸速率多少,任何一个变了,数就变了。
我见过最离谱的操作,为了拿到合格的报告,特意从整炉料里挑出三块最完好的料做测试,剩下带缺陷的直接出货。这不是自欺欺人吗?
举个估算的例子,同一块热轧钢板,心部和表面的抗拉能差15MPa左右,如果是厚板,差30MPa都不奇怪。铸铁件的浇口位置和远离浇口的位置,抗拉差出100MPa都正常。你拿边料的合格数给整个工件背书,不出事才怪。
说实话,行业里这么干的不在少数。毕竟客户只看报告上那行数字,谁会真的去拆工件取样复测?
冷变形提抗拉的边界,很少有人说透
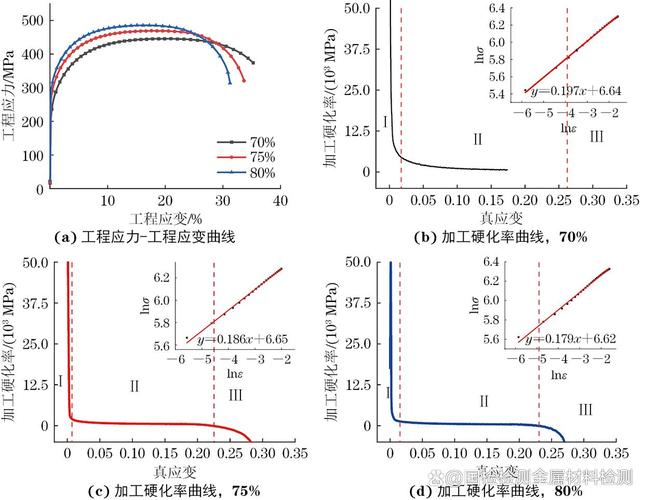 低碳钢冷压下率抗拉强度变化曲线
很多时候我们需要提高材料的抗拉强度,最常用的低成本办法就是冷变形。冷轧冷拉冷拔,靠位错增殖提高强度,不用改成分不用加合金,省不少钱。
但是这个办法的边界在哪里,很多人没概念。
我前年调试过一批用于做冲压件的低碳薄板,客户要求抗拉不低于270MPa。一开始我们用20%的压下率冷轧,测出来平均255MPa,差15MPa不达标。然后把压下率提到30%,抗拉直接干到280MPa,刚好过线。
有人说,那干脆提到40%,抗拉更高不是更安全?
我试过,压下率40%,抗拉只涨到292MPa,涨了不到12MPa,延伸率直接从28%掉到18%。后续冲压折弯直接裂,废品率从1%涨到17%,得不偿失。
说白了,冷变形提高抗拉,到一定程度就进入平台期了,你再往下压,只掉塑性不涨强度,纯粹白费功夫,还埋隐患。
不过话说回来,也不是不能追求更高的抗拉,你得换路线,加合金或者热处理,不能在冷变形这一棵树上吊死。
抗拉合格,为什么还会断
 抗拉合格,为什么还会断
回到开头那个汽配厂的半轴案例。我们最后剖开断口,看到了很多细微的热裂纹,沿着晶界分布。
追根溯源,他们原来的浇铸温度,测出来抗拉刚好差3MPa不达标,为了凑数,工艺员把浇铸温度提高了25度,晶粒细化了,试样的抗拉刚好涨了4MPa,过线了。
但浇铸温度提上去,热裂倾向翻了一倍,整个工件的轴颈位置本来就容易积热,出了无数肉眼看不到的微裂纹,客户装车跑起来,交变载荷顺着微裂纹扩展,三个月就断了。
你说,那张写着合格抗拉的报告,有什么用?
很多人对抗拉强度有个误解,觉得只要抗拉达标,材料就不会断。不对。抗拉强度测的是标准试样在静拉伸条件下的最大承载应力。
实际工况呢?你是交变载荷,你有应力集中,你可能还泡在腐蚀介质里,你有原生微裂纹缺陷,哪一个都能把你的实际承载能力拉下来一大截。这个实验室测出来的数,只是个入门参考,不是保命符。
我见过不少行业标准,只写要求抗拉不低于多少,没说前提,没说取样要求,搞得很多工艺人员天天为了几个MPa调工艺,把别的性能全牺牲了,最后出了问题还不知道为啥。
搞材料工艺这一行,从来不是卡着单个指标就能做好的。你得知道每个指标从哪来,它的限制在哪里,它不能反映什么。不然,就算你所有指标全合格,该出事还是要出事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拉断之前:聊聊抗拉强度的工程误区
文章链接:https://www.yqhljx.com/list_11/4107.html
