去年春天,客户拉来半块切开的不锈钢储罐筒体,焊缝边裂了一道半米长的口子。罐体才用了一年八个月。
一开始所有人都说是材料不合格,买到了假316L。拿去打光谱,成分没问题,设计留的腐蚀裕量也够。
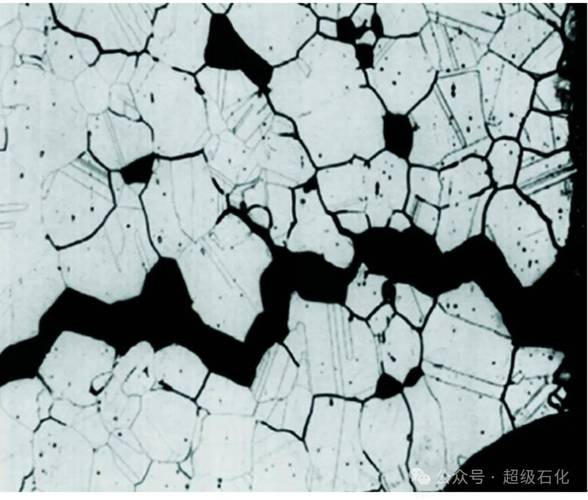
切开裂纹看截面,纹路是分叉的树枝状,从表面往芯部扎。不是均匀腐蚀磨穿的,也不是突发载荷拉断的脆断。
懂的都懂。这就是应力腐蚀。
现场翻出来的通病
做失效分析这十几年,碰到的应力腐蚀失效,十个有八个出在焊接构件上。真不是材料选的不对,大多是焊完的残余应力没清干净。
沿海项目,大气里常年飘氯离子,储罐装的物料本身也带点氯离子,浓度不高,按理说316L完全扛得住。问题出在焊缝冷却收缩的时候,内部锁了好几兆帕的拉应力,刚好就触发了反应。
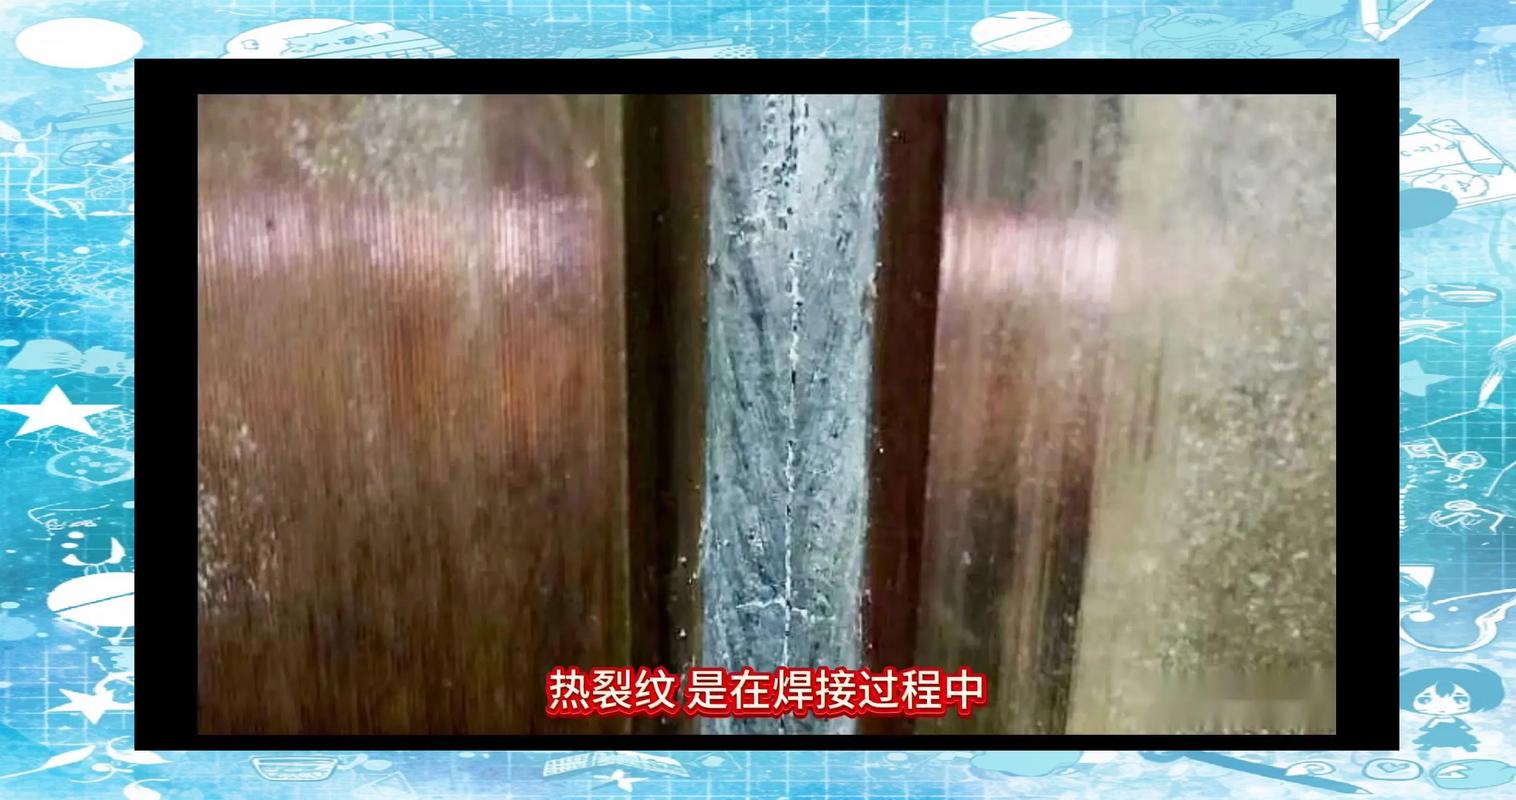
很多人一开始查问题,先怪材料纯度不够,再怪介质控制不严,就是想不到回头查应力。应力是隐形的,摸不着看不到,不拆开来根本发现不了,等漏液的时候,裂纹已经长透了筒壁。
两个条件缺一个都不行
应力腐蚀不是什么神秘的新现象,核心就是一句话:拉应力和特定腐蚀介质共同作用,产生的缓慢开裂。压应力不会出事,就得是拉应力。
有人说我选了最贵的耐蚀合金,总不会出问题了吧?要是拉应力没消,放在对应敏感的介质里,该裂还是裂。反过来,就算拉应力很大,但环境完全没有敏感腐蚀介质,放一百年也不会出应力腐蚀,对吧?
说实话,很多做工艺设计的容易犯一个错:把耐蚀性和抗应力腐蚀划等号。觉得材料越贵,越耐腐蚀,就肯定不会出问题。把应力这个最关键的变量给漏了。
拿我接触过的试验结果估算,同样316L焊缝,去应力处理之后,抗应力腐蚀的寿命是未处理的十倍以上,差的不是一点半点。
工艺上能堵的几个边界
真要防应力腐蚀,不用搞那些花里胡哨的,就从几个核心点卡。
第一个,先降应力。不管是焊接成型,还是冷弯冷压,做完第一件事就是消残余拉应力。能进炉做整体去应力退火当然最好,控制好温度,别把材料本身的性能搞坏了。大工件现场焊接进不了炉,就用振动去应力,或者局部焊后热处理,效果虽然比整体退火差一点,总比啥都不做强一百倍。
第二个,控制敏感介质。比如奥氏体不锈钢对氯离子敏感,那就想办法把环境里的氯离子浓度降下来,示例是控制在50ppm以下,能把触发风险降得很低。要是介质没法换,那就在选材的时候换对氯离子不敏感的双相钢,别死磕奥氏体。
第三个,实在做不到降应力换材料,那就加一层隔离层,把腐蚀介质和构件隔开,定期检查更换,也算一个办法,就是麻烦点。
不过话说回来,没有万无一失的方案。比如现场做局部热处理,工人图快,保温没做好,温度差太大,反而又生出新的残余应力。比如去应力退火温度没控制好,晶粒长大,材料韧性降了,又出别的问题。
工程上的事,从来都是取舍。你省了十几万的去应力费用,就要承担后期开裂的风险。我见过太多项目,最后花几百万换设备,还得停产赔产能损失,说起来都可笑。
应力腐蚀是慢生长的,前两三年根本看不出问题,等出了漏,大多已经过了质保期,最后买单的还是业主。这块的钱,真的省不得。
