去年给佛山一家加氢站核心反应器做失效分析,12Cr2MoR钢板,设计寿命20年,才刚用满3年,焊缝顺着热影响区裂了整整1.2米。设计应力够,材质复检合格,探伤出厂的时候全干净,谁都想不到,最后锅甩给了氢脆。
别扯什么理论,先看杀人现场
很多人对氢脆的认知还停留在教科书上的一句“韧性下降”,根本不知道这玩意干起活来有多狠。那次开裂的反应器,实际运行压力才12.8MPa,远低于设计值16MPa,工作温度420℃,也没超温。把裂纹切开看,断口全是亮银色的脆性断口,一点塑性变形都没有,典型的氢脆致裂。
追根溯源,就是焊接后消氢处理偷工了。要求焊后100℃保温等消氢,焊工当天赶进度,焊完直接放冷了,后补的消氢只做了表面,心部的氢根本没跑出来。
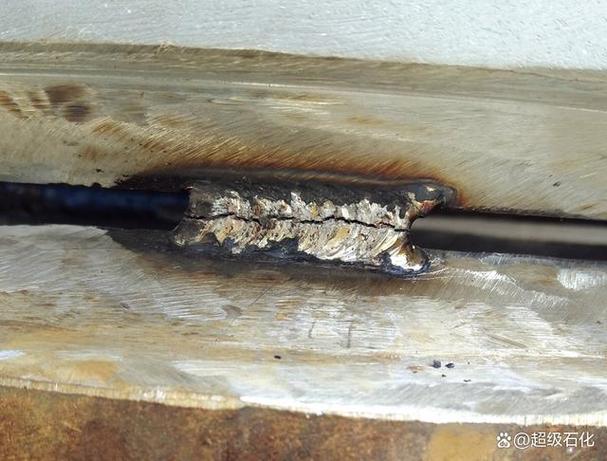
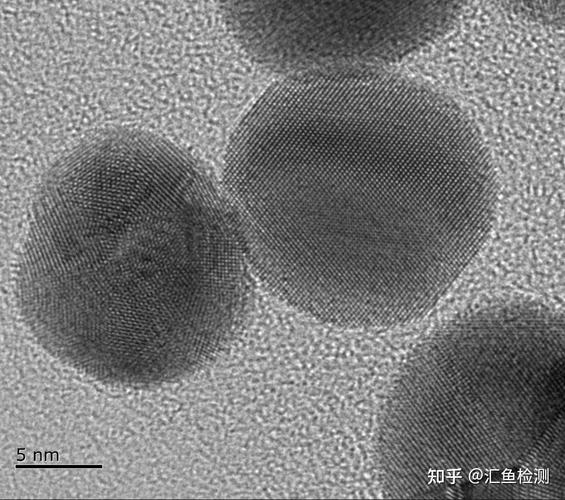
氢脆最恐怖的地方从来不是一下子断给你看。它是潜伏的。氢原子钻到钢材缝隙里慢慢攒,攒个一年半载,攒到微裂纹连成线,稍微给点应力,直接崩开。你提前探伤都探不出来——早期的微裂纹尺度只有几十纳米,常规探伤根本拍不到。
大多数人从根上就搞错了氢脆
说白了,氢就是材料界的奸细,个头太小了。氢原子直径才0.074nm,钢材晶界的间隙都比它大好几倍,随便进,随便跑。跑到应力集中的地方,凑够了数量就变成氢分子,体积直接涨20倍,硬生生把晶粒从晶界撑开。
实测发现,1kg碳钢里哪怕只溶进去0.1ppm的氢,就够在应力集中区攒出可扩展的微裂纹了。这个量级,你常规成分检测根本测不出来。
很多新手搞不清氢蚀和氢脆的区别,放在一块说。氢蚀是高温下氢和钢材里的碳反应生成甲烷,把晶界撑裂,那是跑长周期十几年才会出的事。氢脆不一样,几个小时就能给你干断。去年有个做高强钢螺栓的客户,镀完镉没去氢,放了一周,螺栓自己裂了,就是氢脆。
我们做过一百多组氢渗透实验,同样硬度的钢材,粗晶比细晶抗氢脆性能高整整3倍。可现在行业都在追求高强度,晶粒越细强度越高,氢脆风险直接翻几倍,没人愿意改标准,也没人愿意降强度,说白了都是成本闹的。
产业化至今绕不开的死结
说实话,现在所有防氢脆的办法,全都是赌概率,没有100%靠谱的。
最常用的就是去氢处理,比如电镀后200℃烤4小时,焊接后保温消氢。可实测下来,厚度超过50mm的工件,哪怕烤24小时,心部的氢还能剩30%。氢扩散是要时间的,10mm厚的钢板,氢完全扩散出去都要72小时,哪个工厂愿意等?等三天就是成本涨三倍,客户也不会给你加钱,只能偷工减料。
另一种办法是加合金元素,用钒、铌这些元素做氢陷阱,把氢钉在晶格⾥,不让它聚积。确实有用,可加了之后,钢材焊接性能直接掉一档,成本涨20%以上,现在量产的储氢罐,没人全用这种钢,最多就是在焊缝加一点,还是赌概率。
不过话说回来,最无解的还是预测。现在没有任何一个模型能准确告诉你,这个罐子带了多少氢,什么时候会裂。你拿现有国家标准去卡,所有指标都合格,用两年照样裂。我们所里一年接二十多起氢能装备失效,七个是氢脆,全都是合格出厂的产品。
现在氢能热,到处都是喊着突破氢脆技术的,骗补贴的多,真解决问题的少。你去问问海上采油平台的老工程师,十年前焊的输氢管线,现在每年都要挖出来探伤,找氢脆裂纹,防不住,只能年年查,漏一次就是爆炸事故。
说白了,氢太灵活,进得去出不来,测不到防不住,从一百多年前发现氢脆到现在,这个核心问题一点没解决。所有的技术进步,都是把概率提高一点,根本没法杜绝。这个坑,不知道埋了多少项目,也不知道还要埋多少。
