2026-09-19 04:24:49 分类:机械设计
上次带高年级创新设计项目,组里选了轻量化骨科植入物方向,指定要用电子束熔融加工。谁都没想到。一开题就卡了三个月。
说实话,我之前备课也都是照着教材整理工艺要点,说得头头是道,真到现场踩坑,全懵。
第一次进加工间踩的坑
大部分学生对这个工艺的认知,还停留在“能打印任意复杂形状”这句话上。来了加工间才知道,任意两个字,前面全是限制。
第一个样件,学生照着拓扑优化的结果直接导出,壁厚0.8mm,内腔走支撑,看起来完美。打出来一开门,翘得像刚烤好的曲奇,变形量超过1.2mm,直接报废。更头疼的在后面,内腔的粉末不管怎么吹怎么震,就是倒不干净,倒出来的粉只占预估的三分之一,剩下的全堵在拐角里。捅吧,薄壁太软,一捅就破。不捅,样件重量超标快20%,做轻量化全白搭。
我跟着蹲了一下午,看着三个学生对着报废件挠头,才反应过来,教材里从来没提过这些。没人说电子束熔融的成型舱全程保持200度以上,零件刚成型的内外温差能把薄壁拉裂翘曲;没人说回收的粉末会有轻微团聚,出口直径小于5mm,八成要堵;更没人说,你设计的内腔拐角不能是直角,直角处扫不到,粉末粘死根本清不出来。
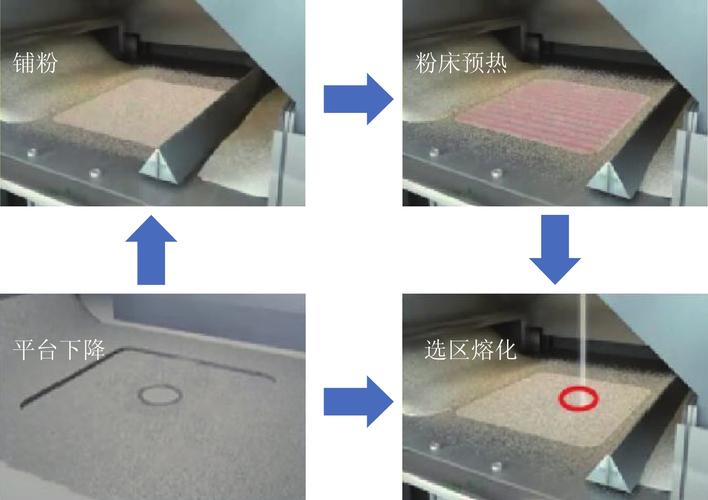 电子束熔融成型舱内粉末清理现场
那天收拾完报废件回办公室,我翻了三个做批量生产的工程师的内部分享,才把这些坑一条一条理清楚。原来不是学生不会设计,是我们上课根本没把工艺的真实限制讲透。
设计阶段就该卡死的规则
很多人聊增材制造,都喜欢说“设计引导制造”,这话没错,但前提是设计从一开始就要把工艺限制放进约束条件,而不是做完优化再往工艺上凑。
那个项目组改第二版的时候,把壁厚加到1.2mm,出口开大到8mm,把所有内拐角都倒了2mm的圆角,看起来没问题了吧?又踩坑。拓扑优化留下的内部网状支撑,粘在成型平台上,拆的时候傻了。电子束熔融的功率大,支撑和基体的结合强度比普通激光熔融高太多,线切割切不动,拿钳子掰又会扯坏本体,最后磨了两个小时,把零件的配合面磨超差,又废了。
说实话,我见过太多学生,包括刚入行的设计师,拿到电子束熔融就把所有约束全放开,上来就做极致拓扑,结果根本做不出来。光斑大小摆在那儿,你做小于两倍光斑的沟槽,根本扫不出来;支撑的连接处必须留减重切口,不然拆不下来;哪怕是可以随形冷却的水路,你也得留清粉和酸洗的出口,这些都是刻进骨子里的规则,不是考完试就能忘的。
 机械设计课电子束熔融零件应力测试台
很多教材喜欢把设计和工艺分成两块讲,设计老师讲拓扑优化,工艺老师讲参数调整,最后学生两头都懂,一动手就错。问题就出在这儿,你不在设计阶段把工艺的坑摆出来,学生怎么会知道要留余量?
改了四次的课程小调整
 改了四次的课程小调整
这件事之后,我把增材制造模块的内容全改了,改了四次才稳定下来。
原来的顺序是:先讲原理,再讲设计,最后安排一次加工实践。现在反过来,第一节课先把学生拉去加工间,看工人清粉,看工人拆零件,看墙角堆的半人高的报废件,摸一摸合格件和报废件的表面差,看完再回教室讲设计。
原来只要求学生提交STL文件和设计说明书,现在多了两样,必须附粉末清理路径说明和后处理拆件方案,少一样都不让进加工环节。别嫌麻烦,就是要让学生从一开始就想着工艺的事,而不是做完设计甩给工艺端擦屁股。
不过话说回来,也不是把所有规则都列给学生就完了。有个学生为了满足清粉要求,把出口开得特别大,结果强度不够,跑来问我该怎么调。我让他自己算载荷,自己换拓扑的约束条件,重新算,没给标准答案。本来机械设计就没有标准答案,只有适配现有工艺的最优解,对吧?
这个学期项目结题的时候,那个组的样件一次就过了力学测试,重量也达标,内腔的粉清得干干净净。学生抱着样件来找我的时候,我摸了摸那个零件的表面,没有翘曲,没有多余的粘粉,尺寸公差刚好卡在要求范围内。
说真的,教了快十年机械设计,我越来越觉得,像电子束熔融这种新工艺,书本上的原理就那几页,真要学会用,得知道粉会堵在哪里,应力会往哪里跑,支撑该留多少余量,拆件的时候哪里要下手。这些东西,不是PPT上几行字能讲清楚的,得带着学生踩坑,一起死磕,磕过一次,就记住了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:课堂上卡了三个月:我们和电子束熔融的那些死磕细节
文章链接:https://www.yqhljx.com/list_9/3032.html
