摘要:本文整理了自动化焊接从选型到量产落地的一线工程经验,针对有机械基础的中级工程师,结合实际项目案例梳理常见的隐形坑点,给出可直接参考的判断标准和解决方法,没有空泛的理论堆砌。
选型不是越贵越好,要匹配你的工况
上个月跟一个汽配厂的朋友聊天,他说他们去年上自动化焊接,踩了个天大的坑。一开始老板拍板,要上进口六轴激光焊接系统。预算超了两百万不说,试生产出来的焊缝合格率不到85%。真坑。
他们的产品是什么?新能源商用车的电池包下壳体,6mm厚5052铝合金板,月产量三千台,焊缝要求不漏水,平面度公差1mm。说实话,这个活哪里需要激光焊?更不需要六轴机器人摆来摆去。
最后改的方案是什么?一套国产直角坐标自动化弧焊工作站,配双焊枪,成本才是原来机器人方案的三分之一。调完之后,合格率稳定在99.2%,完全满足要求。
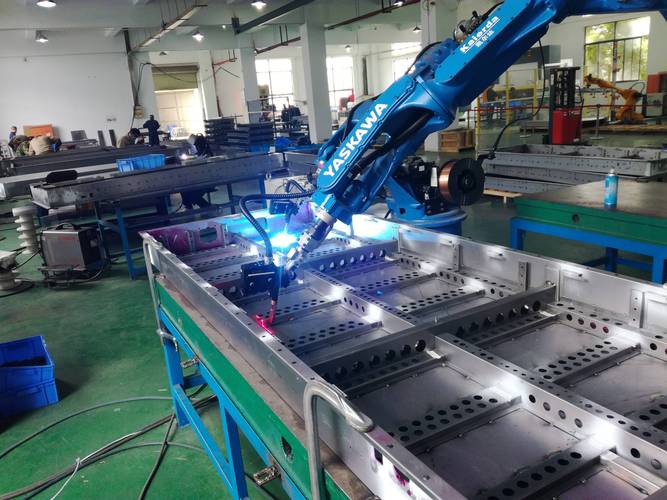
选设备的时候,很多人第一反应就是卡精度,要最高配置,觉得精度越高越好。按照GB/T 12642-2013《工业机器人 性能规范及其试验方法》的要求,普通弧焊自动化只要重复定位精度达到±0.2mm就能满足90%以上的民用产品需求,只有激光钎焊、微弧焊接这类对缝要求极高的工艺,才需要把精度提到±0.1mm。多花几十万提精度,最后用不上,纯纯浪费。
还有负载,很多机器人选了十几公斤的大负载,其实焊枪加线缆才不到三公斤,余量留一倍足够了,留十倍就是浪费预算。
调试阶段最容易忽略的变形控制
我刚做自动化焊接项目那会,碰见过一个钢结构货架的订单,调试完试生产,第一批二十根横梁,全部不合格。焊完之后横梁端面翘曲量超过2mm,安装孔对位差一个多毫米,根本装不上,整批返工,半个月进度全耽误,那会别提多懊恼了。
问题出在哪?编程的时候图省事,一根长1.8米的横梁焊缝,直接从一头连续焊到另一头。自动化焊接速度快,热输入密度比手工焊高太多,连续焊下来,一边热胀冷缩拉的整个工件变形翘曲,可不就出问题了。
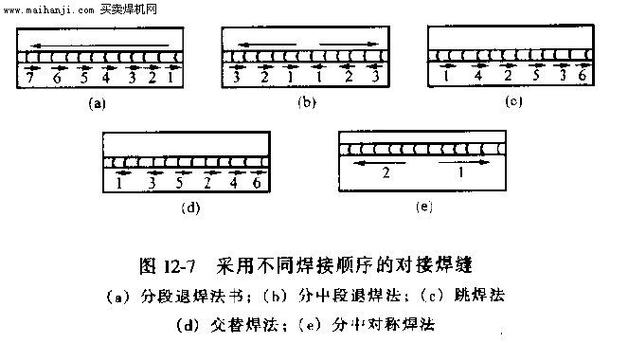
后来改了编程逻辑,用分段退焊加对称同步焊接路径,把长焊缝分成三段,从中间往两边分段退焊,同时两个焊枪沿着横梁中轴线对称同步走刀,热输入相互抵消变形。改完之后,翘曲量直接降到0.4mm以内,完全符合GB 50205-2020《钢结构工程施工质量验收规范》的公差要求,直接量产。
说实话,很多刚接触自动化焊接的工程师,都只盯着焊缝成型、熔深这些指标,完全忘了热变形的事。自动化焊接效率高,热积累速度比手工快好几倍,变形问题只会更突出,不可能靠焊完之后校形解决,校形的人工成本都够你重新买一套设备了。
日常维护的隐形坑:别等出问题才想起保养
见过太多工厂,买了几百万的自动化焊接设备,投产之后就只换个防溅嘴,其他啥都不管。不出半个月,各种问题找上门,断弧、气孔、偏缝,合格率哗哗往下掉,最后反过来骂设备不好用。
其实大部分问题都是维护不到位导致的。最常见的就是送丝机构。送丝轮的压力,很多人调的死死的,怕送丝不稳,结果把焊丝压出变形,走丝的时候一会紧一会松,焊缝就容易出气孔。也有人调的太松,一走丝就打滑,直接断弧。正确的调法很简单:把焊丝装好之后,用手握住焊丝端拉,送丝轮刚好不打滑,这个压力就对了,不用再紧。
还有焊缝跟踪传感器,很多人装完之后开着就不管了。车间温度早晚差个十几度很正常,传感器的零点会漂移,偏个零点几毫米你肉眼看不出来,焊缝直接焊偏,整批工件废掉。我给的规矩是,每周必须校一次零点,要是车间昼夜温差超过10℃,每天班前都要校一次,花不了五分钟,避免十几万的损失。
再说保护气,我见过好多工厂,把保护气流量开到30L/min以上,觉得气多保护好,其实完全错。流量太大,气流会把外界空气卷进熔池,反而容易出气孔,还浪费气。8mm直径碳钢实心焊丝,流量15-20L/min就够,铝合金焊丝也就20-25L/min,多开的全是冤枉钱,一年下来浪费的气钱都够买半套新送丝机了。
自动化焊接,本质上还是焊接,原理没变,只是把人换机器了。别迷信什么高科技,也别追求什么最高配置,适合自己产量、工况的方案,才是能赚钱的方案。好多人上来就搞全自动化无人车间,其实你的月产量才几千台,留个工人上下料,比全无人靠谱多了,成本还低。
