摘要:本文结合汽车变速箱壳体批量加工不合格的实际案例,分享机械制造领域质量数据全维度复盘的落地方法,拆解常见误区,给中级工程师提供可直接复用的分析思路。
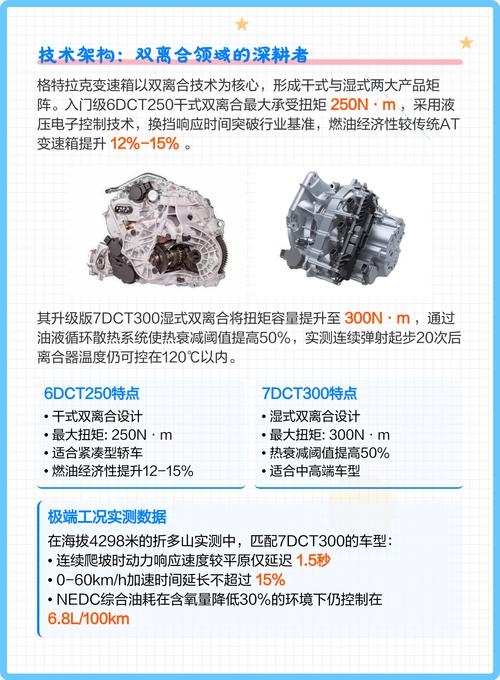
上个月车间出了批量崩刀报废的事,17件变速箱壳体全废,直接损失小二十万。一开始所有人都把锅甩给刀具供应商,换了新批次刀具还是出问题。折腾了一周才找到根因——没人想到是毛坯硬度波动叠加上主轴漂移的双重作用。这就是典型的没做全维度复盘。
为什么常规质量分析总是漏根因?
常规的质量分析,大多只盯着最终的检验数据。出了不合格品,就翻检验记录,看看哪项超差,然后顺藤摸找对应工序的问题。
说白了,就是单点找问题。
做机械加工的都知道,绝大多数批量质量问题,根本不是单一因素导致的。90%以上的异常,都是两三个不起眼的小偏差凑到一起,刚好碰在了失效阈值上。上次那个案例,一开始查,崩刀的位置,切削参数是对的,刀具型号没错,操作工还是干了五年的老员工,谁都没看出问题。
常规分析只拉了不合格品的检验数据,设备上周的精度点检数据没人去调,毛坯批次的硬度检测报告压在仓库档案里,没人想着去交叉对比。就像刑侦破案只看尸体,不查监控不走访,能抓到真凶才怪。
全维度复盘到底要拉哪些维度的数据?
很多人一听到全维度,第一反应就是要把所有系统的数据都拉出来。没必要,也浪费时间。
说实话,我们做机械制造的,质量相关的数据跑不出五个模块,每个模块都有必须拉的核心数据。
第一个是过程工艺数据:不是只有最终的工序尺寸,要拉每一步的切削参数、进给速度、刀具补偿记录,从第一道毛坯进厂到最后清洗出库,每一步的参数都要拉。
第二个是设备状态数据:这个是最容易漏的。不要只拉出问题当天的点检记录,要拉出问题发生前半个月的精度漂移数据,包括主轴跳动、导轨间隙、冷却系统压力,按照GB/T 18400.7-2010 加工中心检验条件的要求,主轴跳动允许的月度漂移是0.02mm,我们当时那三台机床,漂移已经到0.015mm了,接近阈值,单独看没问题,凑上其他因素就炸了。
第三个是物料批次数据:包括毛坯的硬度、成分公差,刀具的涂层批次,甚至切削液的浓度变化。我们那批崩刀,最后查到某批次铝锭,硬度比标称高了12HB,刚好在那个漂移接近阈值的机床上加工,切削力一下子上去了,就崩了。
第四个是人员操作数据:有没有换班?有没有新人顶岗?刀片安装的扭矩记录对不对?不要觉得操作工都是按SOP来,人总有习惯偏差,有的就喜欢把刀片拧得紧一点,有的就偏松,累积起来就是问题。
第五个是环境数据:车间温度、湿度,尤其是高精度加工,温度差个三五度,导轨热变形就能差出个几微米,刚好够卡公差。
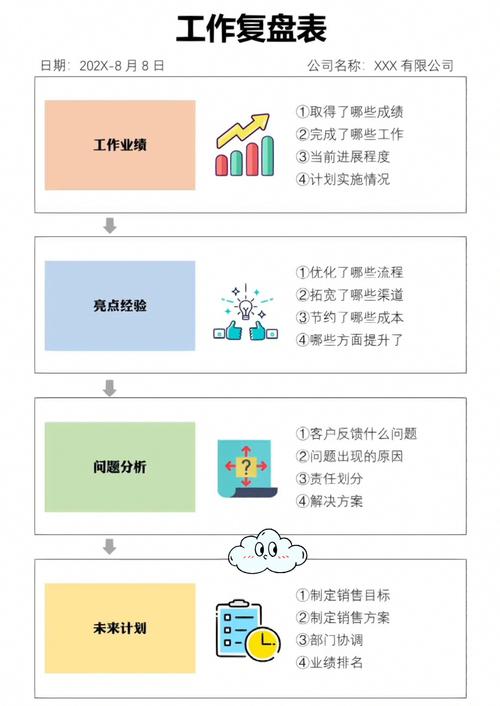
拿到所有这些数据之后,不是堆在一起看,要按照时间线对齐,每一件不合格品,对应哪个时间加工的,用的哪台设备,哪批物料,哪个操作工,一条条对齐,交叉点就是根因。
全维度复盘落地的几个踩坑经验
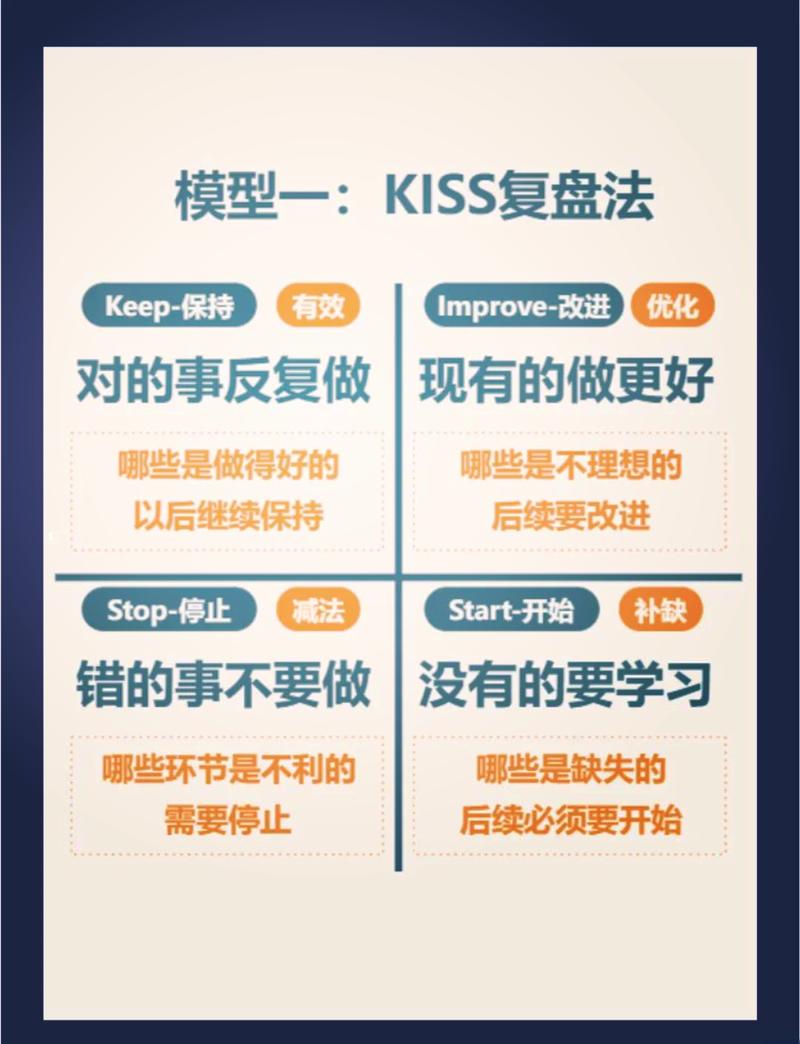
我前前后后做了快十次全维度复盘,踩的坑比吃的饭还多。挑几个最常见的说说。
第一个坑,只用二元分类数据,不用连续过程数据。什么意思?就是只把零件分成合格和不合格两类,不拉所有零件的实际测量值。去年我们做转向轴圆度不合格,一开始只分析不合格的12件,找了半天没头绪,后来把整批120件的圆度数据全部拉出来排序,发现白班生产的所有零件,圆度都比夜班高0.008mm,刚好夜班车间空调温度比白班低2.5度,导轨冷缩,就差了这么点,刚好把公差卡爆了。要是只看不合格的,永远找不到这个规律。
第二个坑,时间戳对齐错配。这个坑,我赌百分之八十的工程师都踩过。工厂里,设备数据存在SCADA系统,质检数据存在QMS系统,物料批次数据存在ERP,三个系统的时间不是完全同步的,有的甚至差一两个小时。之前有一次,我们把物料切换时间和加工时间对不上,把好批次当成坏批次,折腾了三个大夜才发现问题。说出去都是泪。现在我们做复盘,第一件事就是校准三个系统的时间戳,对不准,不开工。
不过话说回来,也不是越细越好。第三个坑,过度拉取无关数据,把简单问题复杂化。之前做一次复盘,有人把员工的工龄、绩效都拉进来了,美其名曰全维度,结果一堆噪声,反而把真正的根因盖住了。我的经验是,先根据失效模式列可能的候选维度,比如崩刀,肯定和硬度、主轴跳动有关,和员工绩效八竿子打不着,直接排除,别给自己添乱。
质量数据复盘,核心不是全,是全而不杂,是把散在各个角落的相关数据串起来,找到那个藏在交叉点的小偏差。很多时候,根因不是什么惊天动地的大问题,就是两个刚好凑在一起的小偏差,你不把维度铺开,永远找不到。
