不少工厂做设备综合效能统计,最后都变成了做报表给甲方或老板看的纸面工作。数字好看,问题藏着,该有的改善一点没推。这篇从实际工程落地的角度,把统计分析里的坑、拆分方法理清楚,都是踩过无数坑攒出来的经验。
别上来就套公式,先搞懂统计边界错在哪
张口就是OEE=可用率×性能率×良品率。谁都会背。
可十个工程师做统计,八个边界划错。错了边界,算出来的数连废纸都不如。
前几年我在国内头部汽车零部件厂做冲压线优化,碰见过最离谱的情况:车间统计OEE,把每周两个小时的班组会、每天半小时的开班准备全划进了计划停机,算出来OEE常年87%,领导满意得不行,直到我们拉了实际产出算,真实有效产出只达到设计产能的62%。
这里必须提行业通用的SEMI E10-96标准,标准里对时间分解划得明明白白:总日历时间分成非计划时间和计划工作时间,计划工作时间才是计算OEE的基数,所有预先安排好的维护、培训、排班空档,都得划去,不能算进计划工作时间。
最容易扯皮的就是换型时间。换型排进了生产计划,算不算计划停机?按标准算。可很多工厂为了把OEE做高,故意把换型损失放进计划停机,本该推进的快速换型改善,直接就没了动力。说白了,就是骗自己。
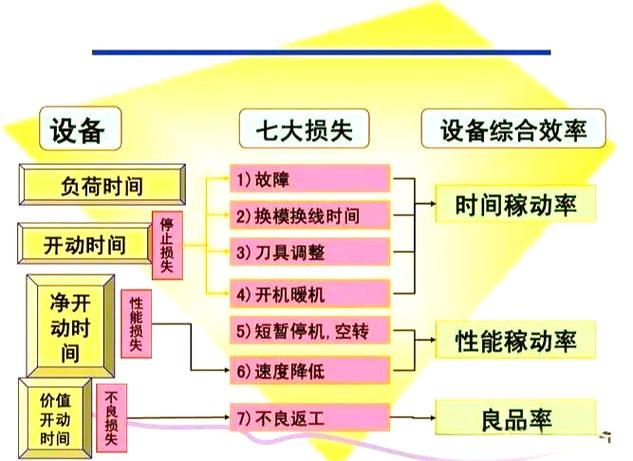
我自己做统计的习惯:只要是计划生产时间段内,因为产品切换停下的时间,全部算停机损失,除非你换型是放在节假日非计划工作时间做的。这样算出来的OEE,才敢用来做分析。
三个核心指标的统计坑,每个都能让数据失真
就算边界对了,三个指标的统计照样能错。
先讲可用率,公式是:可用率=(计划工作时间-停机损失)/计划工作时间。看起来简单,坑在停机损失的定义里——小停机关不统计?很多工厂只算超过十分钟的停机,三五分钟的小停机直接忽略,累计下来一天少算两三个小时,可用率直接虚高10%以上。
再讲性能率,这是错得最多的地方。正确公式是:性能率=(实际总产量×理论单件节拍)/实际运行时间。我见过新来的工艺员,把公式改成(实际总产量×实际单件节拍)/实际运行时间,得,性能率永远是100%,速度损失直接没了。这不是算错,是根本没搞懂性能率要算什么——它就是要算你实际运行速度比理论设计速度慢了多少损失啊!
最后是良品率。公式没问题,坑在返工品算不算良品?很多工厂说,我返工修好了还是能卖,当然算良品。可你有没有想过,不合格品出来的时候,已经占用了设备的生产时间,就算你返工修好,那第一次生产的时间已经浪费了。按真实效能统计,一次未合格的产品,都得算进不良品损失,不然你永远看不到制程不良带来的效能浪费。
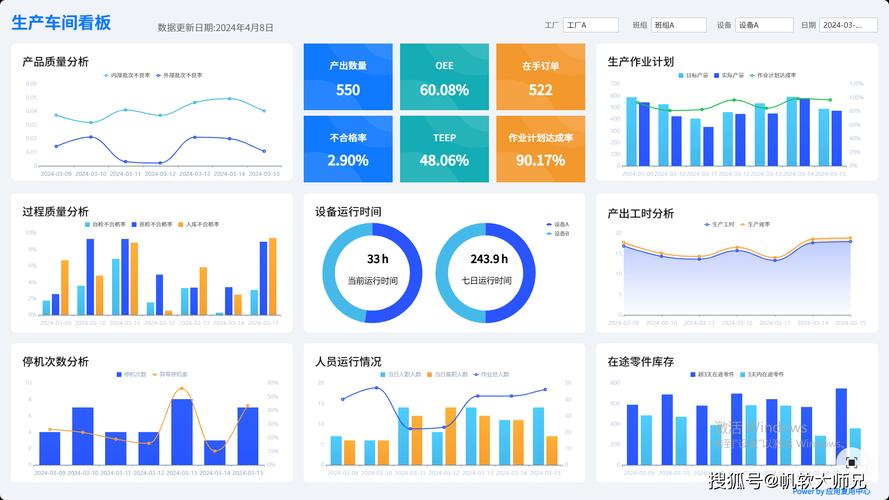
之前我帮一家发动机机加工厂做效能分析,原来他们把所有返修合格的产品都算良品,OEE常年稳定在82%,所有人都觉得生产线没问题。重新按一次合格统计,OEE直接掉到71%,一下就把刀具寿命管控不当导致批量尺寸超差的问题摆到台面上。改了刀具管控规则,三个月OEE拉回78%,产出直接涨了10%,多赚大几十万。你说这坑值不值得重视?
说实话,很多工厂做统计就是走个过场,根本没想着靠这个找问题。
统计完数字,怎么分析才能挖出真问题
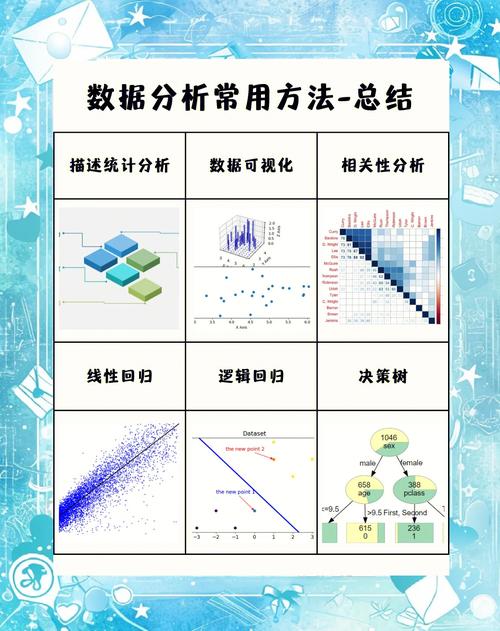
算完OEE就完了?当然不是。OEE的核心价值从来不是那个数字,是拆分出来的损失。
OEE低,你得拆出来低在哪。是可用率低,还是性能率低,还是良品率低?不同的问题对应不同的改善方向。我之前待的车间,OEE常年68%,拆分完:可用率91%,良品率94%,性能率只有79%。那问题肯定出在小停机和速度损失。拉了一周的传感器数据,发现就是传送带送料定位不准,每次卡十几二十秒,一天五六十次,累计下来三个多小时,谁都没当回事。改了定位挡块,加了个光电检测,性能率直接涨到88%,OEE一下到75%,产出涨了10%还多。
不过话说回来,别瞎对标所谓的85%优秀线。不同行业天差地别,多品种小批量的离散制造,OEE能到70%就已经很不错了,大规模流程制造做到85%才正常,拿错对标找错问题,纯属浪费时间。
现在很多工厂上了MES自动采数,这是好事,但也别全信系统出来的数。传感器分不清你是换型空转还是正常生产,经常把换型的空转时间算进运行时间,结果性能率无端掉了几个点,你不校数据,分析出来的结论完全错。我习惯每周抽两个小时,给采数数据做人工校正,排除掉异常误报,比直接用系统数靠谱太多。
找问题还要找波动。别光看月度平均OEE,拆到班次,拆到日期,你会发现很多有意思的规律:比如周五晚班OEE总是比周一早班低七八个点,一查就是周五晚班保养偷工减料,该换的刀拖到周一,那直接改保养考核就完了,问题解决得特别快。
说到底,设备综合OEE统计分析,本质就是给设备做体检。你为了体检报告好看改指标,那病本来能治,也给拖成绝症。把数算对,把损失拆对,该改哪改哪,才能真的提产能降成本。
