跳过教科书上那套「熔模铸造是失蜡铸造,能做复杂精密零件」的废话,直接说干货。很多做了五六年机械加工的工程师,拿到需要高精度复杂结构的订单,第一反应选熔模铸造,结果交样三次都不合格,批量生产报废率超过20%,钱亏进去不说,交期拖得欲哭无泪。
摘要:本文整理了一线十多年熔模铸造项目的实战经验,跳过基础定义,直接讲项目里的选型坑、工艺权衡和批量控制要点,所有结论都来自实际项目的试错积累。
为什么选了熔模铸造还是做不出合格件
很多人对熔模铸造的认知还停留在「能做小尺寸高精度件」,上来就提要求,公差给0.01mm,表面粗糙度Ra1.6,完全不管你零件的材料和大小。
我三年前碰过一个燃气轮机喷嘴的项目,客户上来就要熔模铸造,材料是GH4169,零件大小200mm见方,要求所有安装孔公差IT7。当时供应商拍胸脯说能做,结果第一批出来,孔位偏差最大0.18mm,直接全废。
问题出在哪?
收缩率。
新手工程师最容易犯的错,就是直接拿手册上给的平均收缩率算模具尺寸,完全不管模料、环境温度、制壳工艺对收缩率的影响。比如常用的低温蜡,线收缩率大概在0.3%~1.0%,中温蜡是0.2%~0.5%,看起来差不大,放到200mm的零件上,最大偏差就是0.6mm,足够废掉所有公差要求。
更坑的是环境温度,我之前在南方的工厂做批量生产,夏天车间温度35℃,冬天15℃,同一批中温蜡,收缩率差了0.2%,一百个零件里,二十个孔位超差。当时为了调这个,前后改了三次模具,报废了快三十万的料,说起来都是泪。
所以现在我做项目,第一件事就是要求供应商提前做试块,在实际生产环境下测实际收缩率,再算模具尺寸,不要拿手册数瞎凑。能省好多事。
核心工艺节点的隐形权衡
熔模铸造的工艺路线大家都背得出来:制模-制壳-脱蜡-焙烧-浇注-后处理。每个节点都有坑,不是按流程走就能出好活。
就说制壳,很多人觉得,型壳越厚层数越多,强度越高越不容易出问题。对吧?我之前见过做10层壳的,强度确实高,从来没漏过钢水,结果出来的零件晶粒粗大,高温合金的拉伸强度直接掉了15%,达不到设计要求。
为什么?型壳层数多,热容量就大,钢水浇进去之后冷却速度慢,晶粒自然长大。对于要求力学性能的零件来说,这就是致命问题。
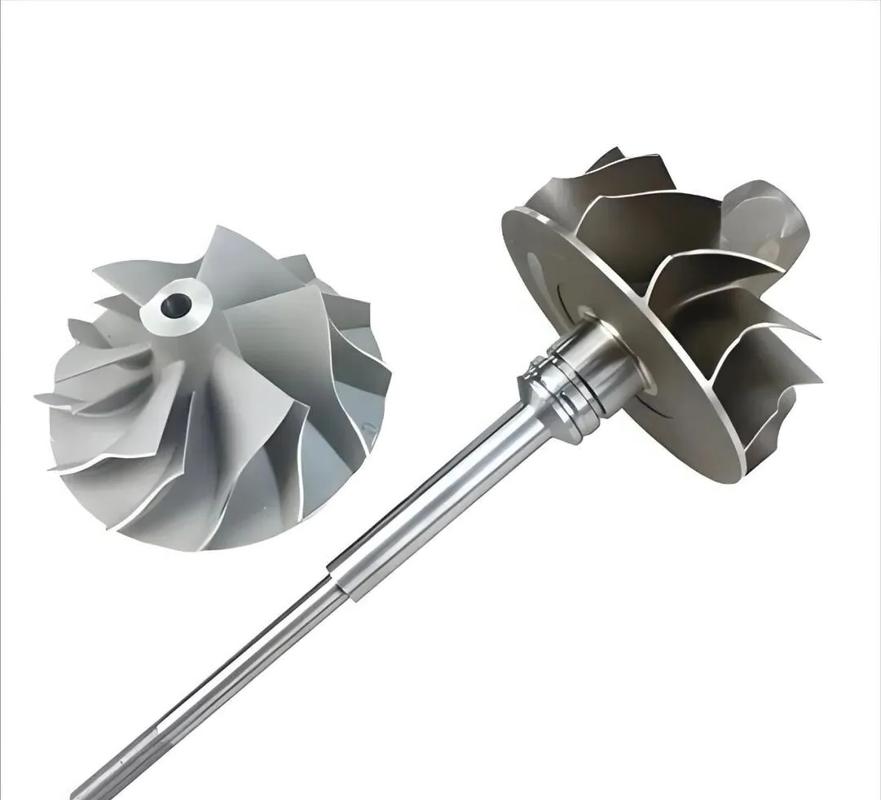
我们后来给汽车厂做涡轮增压叶轮,调整成了5层壳:面层用300目锆英粉,保证表面质量,第二层到第四层用莫来石粉加硅溶胶,背层一层用粗莫来石砂提升强度,总厚度控制在8~10mm,刚好。强度够抗浇注冲击力,冷却速度也够,晶粒尺寸达标,延伸率稳定在12%以上,完全满足GB/T 12220-2018的要求。
再说浇注温度,按行业通用规范,熔模铸造的浇注温度要比材料液相线高50~100℃,很多人怕浇不足,直接拉高到150℃以上,结果粘砂粘得你怀疑人生,清砂成本比铸件本身还贵,工人拿到都摇头。所以一定要卡着规范走,别瞎调参数。
批量生产的细节控制才是盈利关键
打样能做好,批量就翻车,这是熔模铸造行业最常见的问题。很多小厂栽就栽在细节上。
比如脱蜡,现在都是蒸汽脱蜡,要求蒸汽压力不低于0.5MPa,保温时间不少于15分钟。很多厂为了省蒸汽,压力开到0.3MPa,时间10分钟就完事,结果模料脱不干净,残留的模料在焙烧的时候碳化,浇出来的零件表面全是麻点,整批都要返修,严重的直接报废。省那几块钱蒸汽钱,亏出去几万,图什么呢?
还有焙烧,型壳焙烧温度要到850~950℃,保温时间最少4小时,目的就是把残留的碳氢化合物全部烧干净,同时提升型壳的高温强度。我之前碰到过一个供应商,为了赶产能,把保温时间改成2小时,结果浇的时候三分之一的型壳裂了,钢水漏了一炉,损失十几万,产能没提上去,亏了一大笔。
不过话说回来,后处理才是最容易踩坑的地方。切割浇口,很多小厂图便宜,碳钢不锈钢都用氧割,说实话,碳钢也就算了,不锈钢和高温合金绝对不能这么干。氧割的热影响区太大,晶粒长大,还留很大的内应力,零件放个三五个月,自己就裂了。这种质量问题,到客户那边就是批量召回,够你赔好几年。正确的做法是高速砂轮切割或者线切割,控制进刀速度,减少热应力,该花的钱不能省。
熔模铸造说到底,拼的不是什么高科技设备,就是对每个细节的把控。差个0.1%的收缩率,少保温一小时,参数差几十度,结果就是天差地别。做了十多年,我最大的体会就是,这个工艺,从来不会辜负肯抠细节的人。
