摘要:很多有几年经验的机械工程师都觉得,镗削不过是钻孔后的扩孔工序,没什么技术含量。但凡干过箱体、缸体这类高精度孔加工的都知道,镗削的水一点不浅,一点细节没注意到,整批零件报废都是常事。本文聊几个实际加工里踩过的坑,还有掏心窝子的经验,都是手册上不会写太细的东西。
为什么你镗出来的孔总是圆度超差?
去年给长三角一家汽配厂解决发动机缸体的主轴承孔问题,刚毕业两年的工程师调了快半个月,圆度始终卡在0.012mm左右,远远超出图纸要求的≤0.005mm。换了加粗的硬质合金刀杆,调了三次转速进给,一点用没有。
所有人第一反应都是刀具刚性不够,没人想得到问题出在装夹上。他们用液压虎钳直接夹缸体的侧壁,夹紧力开到了12MPa,镗的时候量着是圆的,卸下来松开夹紧,应力释放直接歪掉。
按照GB/T 19362.1-2018 箱体类零件镗削装夹的通用要求,夹紧点必须对应内部的支撑筋位置,绝对不能让薄壁区域承受过大的夹紧力。
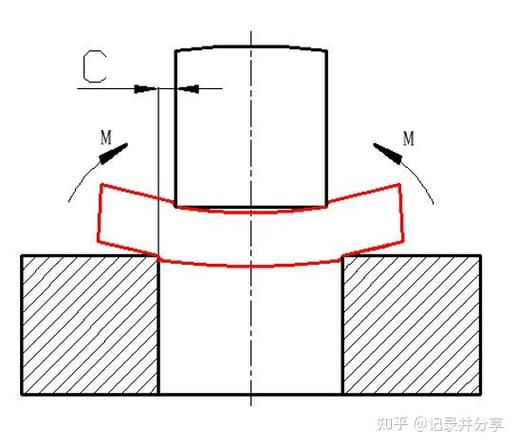
我当时让他们把夹紧位置改到缸体预留的工艺凸台上,夹紧力降到4MPa,再试一次。镗完卸下来测量,圆度直接降到0.003mm以内。合格了。
很多人不信装夹能影响这么大。说白了,都是没吃过亏。白耽误半个月工期,老板骂到抬不起头,才记得住这个教训。
镗削参数选型的隐藏权衡,不是越慢越精
行业里有个歪理,精镗就得慢走刀慢转,转速越低精度越高。我见过太多工程师按这个歪理干活,效率低到离谱,最后精度还不一定好。
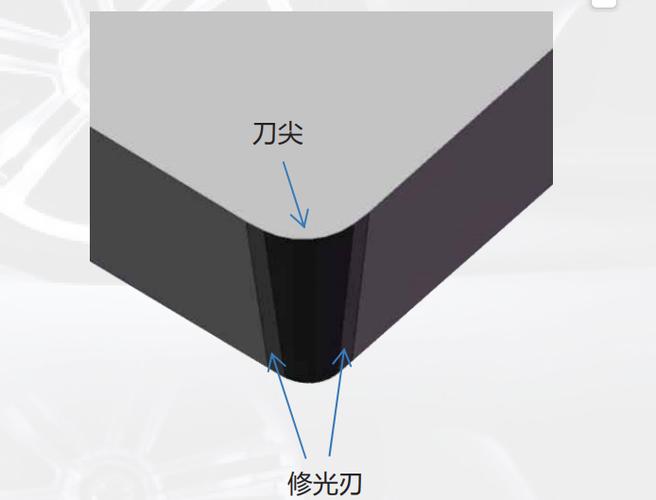
现在主流的精镗刀都是带修光刃的可转位结构,很多人不知道这个修光刃能改变什么。粗糙度的理论计算公式写在这里:Ra≈f/(8rε),f是每转进给量,rε是刀尖圆弧半径。修光刃相当于把等效刀尖圆弧放大了好几倍,哪怕进给量翻三倍,粗糙度也不会涨。
我之前在汽轮机厂加工汽缸体的中分面孔,原来的老工艺线速度60m/min,进给0.1mm/r,干一个孔要二十多分钟,粗糙度还只能稳定在Ra1.6。后来把进给提到0.3mm/r,线速度升到90m/min,干一个孔只要八分钟,粗糙度直接稳定在Ra0.8。谁试谁惊喜。
不过话说回来,这个经验不是所有材料都适用。加工奥氏体不锈钢的换热管板孔的时候,线速度绝对不能超过120m/min,太高了容易长积屑瘤,直接把孔壁拉花,报废都是整片的。这个坑我刚入行的时候踩过,当时赶订单熬了三个通宵改工艺,现在想起来还头疼。
还有一个没人愿意明说的细节,精镗的背吃刀量。绝对不能小于0.1mm,也别超过0.5mm。太小了,刀尖会在孔壁打滑,挤出来的孔尺寸飘得离谱,根本稳不住。太大了,刀杆刚性扛不住,直接振刀,出来的孔是波浪纹,粗糙度直接废了。手册上只会给个范围,这个区间是无数人拿钱砸出来的,记死了。
设备选型别盲目追新,适合的才赚得到钱
现在行业里刮一股风,只要是高精度镗削,就必须上五轴数控镗床,越贵越好。说实话,真不是这么回事。
去年有个做精密模具的客户找我,他们买了全新的一米行程数控龙门镗,加工模板上的四个导柱孔,位置度要求0.005mm,干十个有八个超差0.003mm,换了光栅尺换了刀具,还是不行。后来借了一台厂角落里堆了十年的旧T4163坐标镗床,装了新刀上去直接干,干出来全部合格,位置度误差最大才0.002mm。
坐标镗床就是为高精度小孔位置度生的,整机导轨和丝杠的预紧精度堆料堆出来,哪怕是旧设备,精度冗余也比普通数控镗高,小批量高精度活,用这个比买几百万的新设备划算多了。
当然,批量生产几十上百件,那肯定还是数控镗香,带尺寸自动补偿,换刀快,能省一半人工。这个权衡得看你的订单情况,不能为了面子买贵的,要里子买对的。
还有人问,镗削和铰削怎么选?孔径超过100mm,要做到IT5精度,铰刀根本做不到,定尺寸刀具做大了成本翻几倍,还不能调整。镗削可以一点点修尺寸,公差再小也能调,这点真的没有替代品。
结语
镗削看起来是个入门级的孔加工工艺,实际上到处都是藏在细节里的经验。很多人干了十年镗削,还是没摸透装夹和参数的门道,一点小问题就卡好几天。多留意那些手册没说透的细节,少踩几个坑,比什么都强。
