摘要:材料喷射是近年来在精密制造领域重新得到重视的增材制造工艺,但很多工程人员对其分类、适用场景和实操要点仍存在误区。本文结合我十余年增材工艺落地经验,理清材料喷射和易混淆工艺的区别,分享实际选型逻辑和一线踩坑总结,给项目开发做参考。
别搞错了:材料喷射和粘结剂喷射根本不是一回事
很多刚接触增材制造的朋友,张嘴就把材料喷射和粘结剂喷射混为一谈。离谱。
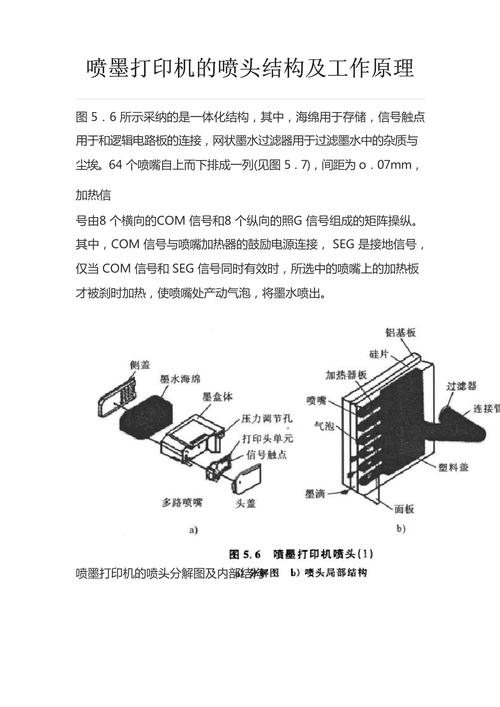
按照ISO/ASTM 52900:2021对增材制造工艺的标准分类,两者从原理到路径完全不同。材料喷射是通过阵列压电喷头,将液态的成品材料逐点喷射到成型平台,每完成一层就用原位紫外光固化,逐层堆叠直接得到最终零件,不需要后续脱脂、烧结这类二次处理。粘结剂喷射呢,是把粘结剂喷到粉末床上粘结成型,零件本身还需要后续脱粘结剂再烧结才能得到金属或者陶瓷零件,本质上是一种间接成型工艺。
目前工业级成熟材料喷射设备的精度,可以做到XY方向分辨率600DPI,单层厚度低至14μm,表面粗糙度Ra稳定在0.2~0.8μm之间,这个精度水平,目前绝大多数其他增材工艺都达不到。
工程选型:什么时候该选材料喷射?
说实话,我最早接触材料喷射的时候,也觉得这玩意儿就是给设计部门做外观手板的,性价比太低,没必要用到量产项目里。直到四年前做某航发的冷却叶片流道蜡模项目,试了SLA、CNC雕刻都达不到要求,最后用材料喷射做出来,一次性过检。那时候才真正get到它的不可替代性。
现在我做选型判断,只有三个场景一定会优先考虑材料喷射。第一是高精度复杂结构的蜡模,用于失蜡铸造,尤其是薄壁、细流道这类传统蜡模压铸做不出来的结构,材料喷射做的蜡模尺寸公差可以控制在IT7级,浇口余量留0.1mm都没问题,铸造出来的叶片流道不用再二次加工。第二是光学、医疗领域的高精度树脂零件,比如车灯配光镜原型、个性化正畸牙模、微型流体芯片流道,这些零件对表面质量和尺寸公差要求高,材料喷射一次成型,不需要后续抛光,比SLA更稳定。第三是小批量的微型复杂零件,批量从几件到几十件,开模成本太高,CNC加工装夹都难,材料喷射直接成型,算下来反而比CNC便宜三分之一还多。
不过话说回来,材料喷射的缺点也很明显。目前能用的材料只有光敏树脂和铸造蜡,想做金属、陶瓷直接成型,根本不可能。材料成本也比SLA高20%~40%,设备采购价是同平台SLA的两倍以上,大尺寸零件做不了,主流工业设备最大成型尺寸也就400mm×350mm×200mm,超过这个尺寸的就别想了。选型的时候一定要先卡场景,别盲目追新技术。
实操踩坑:没人写在说明书里的经验
做了这么多年项目,踩过的坑能凑满一柜子报废零件。说几个最常见的。
第一个,喷头堵塞。很多新手觉得用原厂墨水就不会堵,错。南方梅雨季,哪怕你天天按说明书做保养,放半个月不开机,大概率还是会堵。为什么?液态树脂吸潮,粘度升了快一倍,细小的喷嘴直接就堵死了,通都通不开。我们之前换了三个喷头才摸出规律:长期停用一定要把喷头整个拆下来,泡在专用清洗液里,再密封放一包干燥剂,才能保住喷头。
第二个,大零件累积层偏。设备手册上写的重复定位精度是±0.002mm每层,看起来很高对不对?要是你做一个200mm高的零件,每层堆下来,总偏差能到0.15mm,装配的时候直接卡进去拿不出来,或者间隙超差直接报废。我们现在做超过150mm高的零件,都会在模型四周加四个φ5的基准孔,成型完先磨床精修基准面,再做后续装配或者加工,偏差直接控制在0.03mm以内。这个小技巧,没人带真的想不到。
第三个,收缩补偿忘加。哪怕材料喷射是常温成型,树脂固化还是会收缩,一般横向收缩率在0.2%~0.3%之间,不同批次的树脂还会有±0.05%的波动。我早年做车灯镶件,忘了加收缩补偿,做出来的镶件短了0.21mm,直接报废,八万多的材料和工时打了水漂,别提多懊恼了。现在哪怕设备自带自动补偿,做高精度配合件我也要求先打一件样件测尺寸,没问题再批量做,稳得多。
材料喷射不是什么黑科技,也不是适合所有场景的万能药。但只要选对了方向,它能帮你搞定很多传统工艺啃不下来的硬骨头,这就够了。
