摘要:一条跑了七年的装配线,节拍从 28 s 掉到 34 s,良率从 98.5% 掉到 94%。老板说要换 PLC、上视觉。我第一反应是——先别。产线迭代优化不是把设备清单重新买一遍,而是找到约束,动最小的结构,换最大的产出。下面这些东西,是机械、工艺、控制三方扯皮时最该先算的账。
先别急着改PLC,瓶颈常常藏在定位销里
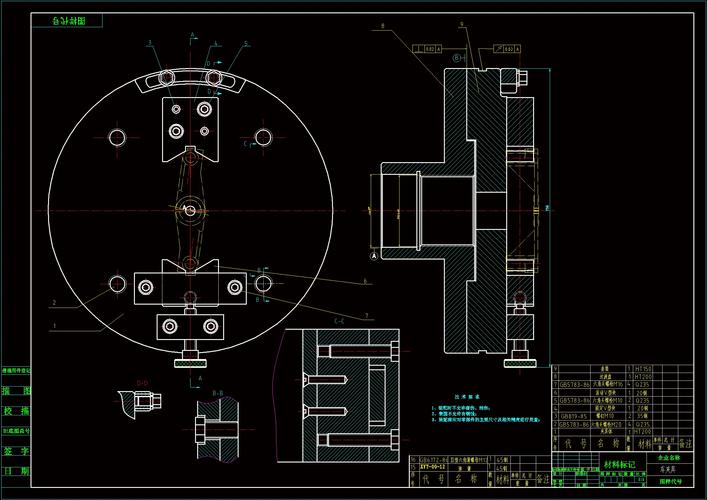
去年帮一家做电机端盖的厂看线。他们压轴承的工位,伺服压机 15 kN,位移监控也有。可 CPK 就是上不去,0.92 左右晃。操作工说“有时候压得进去,有时候要二次压”。听起来像压机?拆开一看,工装底板上一面两销,圆柱销和圆柱销。过定位。工件孔距公差 ±0.05 mm,销子磨损 0.03 mm 后,工件还没压就翘了。
改法不复杂。一个圆柱销,一个菱形销。菱形销削边方向顺着孔距公差。定位面从“销子硬怼”变成“平面定基准、销子定角向”。重复定位精度从 ±0.12 mm 收到 ±0.03 mm。压装力位移曲线的拐点不再散。CPK 到 1.42。花了多少钱?两千多块。停机四小时。可之前他们差点花二十万换压机。
说实话,产线迭代优化最先该问的不是“买什么”,而是“哪个尺寸在漂”。定位、夹紧、刚性、热,这四件事排前面。PLC 扫描周期、视觉算法,排后面。顺序错了,钱就像扔进铁屑车。
用OEE和节拍算账,但别被平均值骗了
OEE 这个指标快被用烂了。公式没毛病:OEE = 可用率 × 性能率 × 质量率。可用率 = 实际运行时间 / 计划生产时间;性能率 = (理论节拍 × 加工数)/ 实际运行时间;质量率 = 合格数 / 加工数。问题在数据。很多线只看班报的平均节拍,平均 31 s,看着还行。可 P95 节拍 39 s。客户要 800 件/班,计划停机 30 min,可用 27000 s,需求节拍 CT = 27000 / 800 = 33.75 s。P95 干到 39 s,那必然欠产。
瓶颈工位怎么找?别用感觉。算 每个工位的阻塞率、饥饿率、MTBF、MTTR。我习惯拿一周的 PLC 时间戳,做差,画直方图。通常会发现:不是最慢的工位最堵,是波动最大的工位最堵。一个 28 s 的机器人,偶尔抽风到 45 s,比稳定 32 s 的专机更可怕。缓冲 WIP 设多少?可以先用 Kingman 公式 估:等待时间随利用率 ρ 和变异系数平方增长。ρ 超过 85%,缓冲非线暴涨。所以别把线开到 95% 利用率,那是给维修工上强度。

不过话说回来,OEE 不是考核表。它是指南针。拿它扣奖金,数据立刻变好看——然后现场全是“手动补产”。对吧,这事大家都懂。
公差链、惯量比和安全距离:迭代中的硬约束
机械工程师做迭代,最怕“差不多”。公差链要算。极值法 T_total = Σ T_i,保守,适合安全件和少环尺寸链。统计法 T_total = sqrt(Σ T_i²),假设各环独立、近似正态,适合大批量。但前提是过程受控。Cpk 不到 1.33,别用 RSS 骗自己。汽车行业常用 Cpk ≥ 1.33,安全/关键特性 ≥ 1.67。这是常识,不是万能。
伺服选型也一样。惯量比 J_load / J_motor,一般建议 < 5;高动态、低刚性的皮带机构,能压到 3 以内更稳。转矩:T = J·α + T_f + T_g。加速时间不是越短越好。α 一上去,电流、发热、谐振全来了。丝杠还要看 DN 值、临界转速、压杆稳定。导轨安装平行度,常见要求 0.01 mm/300 mm 级别,行走平行度按样本。机架固有频率要避开电机转频和丝杠激励频率,否则整台设备唱歌。
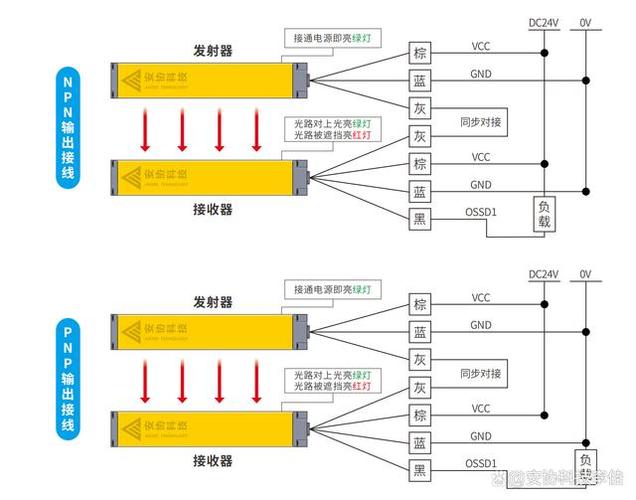
安全这块,迭代时最容易漏。ISO 13855 给安全距离:S = K × T + C。K 取 2000 mm/s,T 是整机停止时间,C 与检测能力有关。安全光栅别只看分辨率,要算响应时间、PLC 安全回路、阀的排气时间。安全等级按 ISO 13849-1 的 PLd 或 IEC 62061 的 SIL 2,光栅要符合 IEC 61496。机械安全设计通则看 GB/T 15706。改一个气缸,可能把安全距离改没了。
还有热。铝的线膨胀系数约 23×10^-6 /K,钢约 12×10^-6 /K。一根 1 m 的铝梁,温差 5 K,伸长 0.115 mm。别小看。光学检测、压装、点胶,全吃这个亏。夏天和冬天不是同一条线。
模块化与快速换型:把改造变成可回退的实验
产线迭代优化,最怕“大爆炸式”改造。停线两个月,回来一堆新问题。我更喜欢模块化、可回退。工装底板统一孔距,快换定位,气电快插。换型时间按 SMED 拆:内部作业转外部,螺栓变偏心夹,垫片变刻度滑台。某厂换型从 45 min 压到 9 min。没换机器人,就改了夹紧和定位。
数据也要闭环。每站加一个便宜的计数器、一个节拍灯。不用先上 MES。先让班长知道哪站堵。再谈 Andon、MES、数字孪生。顺序反了,系统越贵,现场越不信。
结论:迭代不是推翻,是受控地逼近极限

产线迭代优化,说到底就是跟约束打交道。定位销、节拍分布、公差链、安全距离、热变形——这些不性感,但它们决定线能不能跑。别一上来就换 PLC。先把数据拿准,把基准做稳,把安全算清,再谈自动化升级。一次只动一个变量,留好回退。这样迭代,才不是赌运气。
