产线投入产出测算:从节拍到回本,别被 Excel 幻觉带偏
摘要:产线投入产出测算不是财务拍脑袋,也不是 IE 单机测时的小把戏。它要把瓶颈节拍、OEE、良率、换型损失、人力与能耗一起塞进模型。本文给出可落地的计算框架、常见系数取值和几个我踩过的坑。
别急着按秒表:产出测算的边界条件先厘清
干了十几年非标自动化,我最怕老板拍脑袋问:这条线投下去,多久回本?——这个问题真能把机械工程师逼成半吊子财务。但后来我明白了,测算不准,往往不是公式错,是边界条件一开始就烂了。
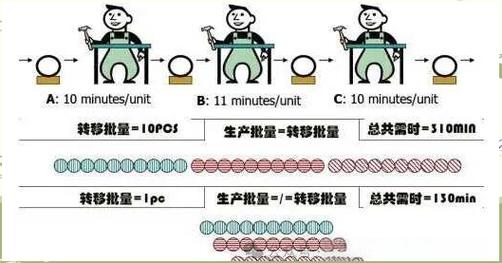
产线投入产出测算,核心就一句话:在给定的可用时间、瓶颈节拍、OEE 和良率下,这条线到底能吐出多少合格品;为了这个吐出量,你要先砸多少钱、每月再掏多少运营费。产出侧别只看单机铭牌速度。CNC 主轴转速再高,上下料、换刀、检测、清洗、打标、搬运,每一步都在偷你的时间。行业里常用 瓶颈节拍 CT_bottleneck = max(CT_i),整线产出近似为:
Q = T_available × OEE × Y / CT_bottleneck
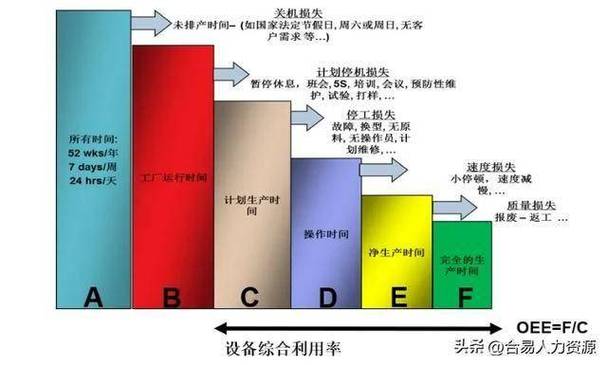
这里 T_available 是计划可用时间,单位秒或分钟。OEE 按 ISO 22400-2 的定义,等于可用率 × 性能率 × 质量率。注意,质量率 Y 有时被单列,因为质量损失还要算返修和报废成本。我见过有人把 OEE 直接拍 90%,结果现场连 70% 都跑不到。为什么?换型、缺料、卡料、刀具崩刃、来料超差、操作员去上厕所……都算。SEMI E10 那套设备可靠性指标,放在离散制造里一样好使,MTBF 和 MTTR 不搞清楚,OEE 就是空中楼阁。
从单机节拍推到整线产能:公式不复杂,坑在系数
先拿一条机加工线练手。5 台 CNC,瓶颈工序实测节拍 52 s,两班制,每班 7.5 h,每天 15 h,每月 25 天。OEE 按 78%,良率 97%。理论月产出:
Q = 15×3600 / 52 × 0.78 × 0.97 × 25 ≈ 19643 件
这还没算换型。如果每天换型 2 次,每次 40 min,可用时间直接掉 80 min,产出再降 8.9%。所以别小看那点换型时间。SMED 不是口号,是钱。
更麻烦的是爬坡期。新线刚导入,人员不熟、程序不稳、工装磨合,OEE 可能只有 45%~60%。你按稳态 80% 算回收期,财务会哭。我的习惯是分三段:调试期、爬坡期、稳态期。调试期按 30%~50% OEE,爬坡期按 60%~75%,稳态再给 75%~85%。具体取值看工艺成熟度,别拍脑袋。
还有来料波动。机加工线前面如果是铸造毛坯,余量忽大忽小,切削时间能差 20%。这时候瓶颈节拍不是固定值,而是分布。产出测算最好跑蒙特卡洛,至少做个悲观、正常、乐观三档。Excel 单点值,只能哄自己。
投入侧:设备、工装、人力和质量成本怎么摊

产出算完,轮到投入。CAPEX 好列:主机、机器人、桁架、视觉、电控、气路、除尘、安全围栏、基建、运输、调试、备件。别漏了工装夹具和专机,非标自动化里这两项经常超预算 30%。还有调试人工,看似小钱,几个工程师蹲现场三个月,工资差旅一加,很疼。
OPEX 才是细水长流。直接人工、间接人工、维护、能耗、刀具、冷却液、压缩空气、MRO、质量损失、在制品资金占用。能耗别只算电费,气费在自动化线里常常被低估。一台真空发生器、几个气缸,24 h 漏气,一年能漏掉一台小车。
质量成本要单列。返修一件,不仅损失工时,还可能占用瓶颈资源。报废更狠,材料费、加工费全打水漂。如果客户有罚款条款,PPM 超标一次,半年利润没了。所以测算表里,我一般加一行质量损失成本 = 返修工时×费率 + 报废材料与加工成本 + 罚款期望值。
在制品占用也别装看不见。线边库存越多,现金流越紧。用 WIP = 日产出 × 平均停留天数 × 单件成本,再乘资金成本率。年化 6%~10% 看企业融资成本。这笔账财务认,老板也认。
回报周期与敏感性:别把 Excel 当算命先生
投入产出测算最后要落到回收期和净现值。简单回收期:
PBP = 初始投资 / 年净现金流
年净现金流 = 年毛利 – 年运营成本 – 年质量损失 – 年资金占用成本。ROI 就是年净收益除以初始投资。NPV 更严谨:
NPV = Σ CF_t / (1+r)^t – I
r 用企业加权平均资本成本,别用银行活期利率糊弄。机械行业项目,r 取 8%~12% 常见,具体看公司。回收期超过 3 年,老板脸色通常就不好看了。除非战略意义,比如打通柔性换型能力。
敏感性分析必须做。我常用单因素:瓶颈节拍 +10%,产出降 9.1%;OEE 从 78% 降到 68%,产出降 12.8%;良率从 97% 降到 94%,产出降 3.1%;换型时间翻倍,产出可能降 8%~15%。把这些列出来,比一个漂亮数字有用。哪个系数最敏感,就去现场抓哪个。比如 OEE 最敏感,那就先上 Andon 和实时数据采集,别急着买机器人。

几个让我交过学费的坑
第一个坑:用理论节拍代替实际节拍。供应商给的 cycle time 是空跑、轻载、理想来料。现场一跑,上下料时间翻倍。后来我学乖了,要求供应商提供带负载、带检测、带换型的实测节拍,最好连续跑 8 h。
第二个坑:忽略换型与清洗。多品种小批量产线,换型损失能吃掉 20% 产能。SMED 做不好,投入产出测算就是童话。
第三个坑:人工成本只算操作工。调试、维护、质量、物流、计划,都得摊。一条自动化线,可能操作工少了,但维护工程师多了。总人工未必降。
第四个坑:把 OEE 当常数。OEE 会随订单结构、班次、人员变化。测算时最好给区间,不是点。财务要一个数,你就给保守数,再加一句:如果 OEE 达标,回收期缩短 X 个月。
结论
产线投入产出测算,说到底是把机械、工艺、质量、财务拉到一张桌子上算账。公式不玄,难的是系数从现场来,不是从 PPT 来。先锁瓶颈节拍,再抠 OEE 和良率,然后把 CAPEX 和 OPEX 摊干净,最后做敏感性分析。做完了,你至少能回答老板那个灵魂问题:这条线,多久回本。剩下的,交给现场数据去修正。
