智能库存预警的工程落地:从ABC分类到动态安全库存的车间实践

呆滞料是怎么把现金流吃掉的——一个真实的车间故事

去年冬天,我去苏州一家做精密钣金的厂子做技术回访。他们的仓库主管老周拉着我,走到一个角落里,指着一排蒙尘的货架说:“你看,这一整排,全是三年前给某个大客户备的进口液压阀组。订单黄了,货退不掉。财务上趴着两百多万的呆滞库存。” 说实话,这不是孤例。机械制造行业里,库存是万恶之源,但缺料又是停产之因。两头堵。 传统的做法是什么?设一个“安全库存”,比如某个型号的轴承,低于50套就买。这方法粗暴、省事。但问题在于——50套这个数是怎么来的?很多工厂的回答是:凭经验,或者按“上次设的就是这个数”。 这就埋下了祸根。季节性波动、供应商交期突变、订单结构变化,任何一个变量动了,静态阈值就成了摆设。时不时地,要么断料停线,要么爆仓压钱。 我们需要一套能自己“看路况”的预警系统。不是那种花哨的AI大屏,是真正能跟MES、ERP咬合,把补货逻辑从“数数”变成“算概率”的工程工具。
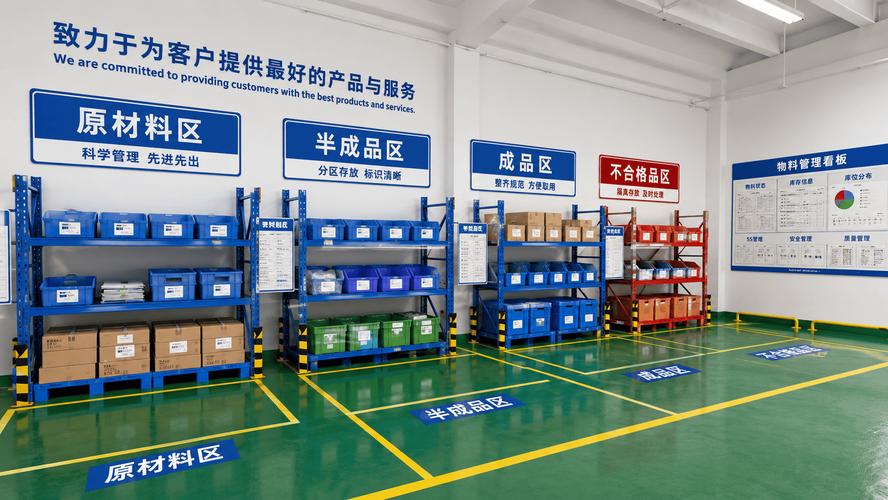
机械制造车间物料库存看板实景
机械制造车间物料库存看板实景

先别急着上算法,ABC分类没做对全是白搭

先别急着上算法,ABC分类没做对全是白搭
很多工程师一上来就聊LSTM、聊灰色预测。打住。 库存预警的根基在分类。帕累托原则在机加工车间里依然铁律般存在:大约15%的SKU占据了70%的库存资金,同时只有5%的物料会直接影响产线开动率。把这两组重叠起来看,才是关键。 我一般建议用双维度矩阵:横轴是年耗用金额(资金占用),纵轴是缺料对生产的影响权重(可停产、可延期、可替代)。 – A类:高金额 + 可停产。比如定制主轴、伺服电机。这批料必须做实时预警,甚至要追到供应商的在途工单。安全库存要算得精细,宁可多备,但备多少得有概率支撑。 – B类:高金额 + 可延期,或者低金额 + 可停产。比如标准气缸、常用密封圈。可以设双阈值:预警线和补货线分开。到了预警线开始走审批,到了补货线自动出请购单。 – C类:低金额 + 可替代。螺丝、垫片。别浪费时间,双箱制或者看板拉动就够了。给它们上算法,投入产出比划不来。 有个坑我踩过:C类物料里藏着一些“看起来便宜但交期巨长”的东西,比如某种进口弹簧垫圈,单价两毛,但订货周期16周。这种就得从C类里拎出来,单独挂个“长交期”标签。分类不是静态的,每季度得重跑一次数据。

动态安全库存的数学模型与车间校准

好,现在聊硬核的。 安全库存的经典公式是:SS = Z × √(LT × σd² + d² × σLT²) 其中Z是服务水平系数(95%对应1.65,99%对应2.33),LT是补货提前期,σd是日需求标准差,d是平均日需求,σLT是提前期的标准差。 这公式很美。但直接套到车间,会翻车。 为什么?因为σd不是正态分布的。机械行业的订单往往是脉冲式的——大客户一个急单,某款法兰的需求瞬间从每天5件跳到200件。用历史均值去算标准差,预警系统会疯掉,天天报警,天天催单。 我的修正做法是:用滑动窗口+指数加权,把需求分成“基线需求”和“脉冲需求”两层。 – 基线需求:取过去90天的中位数,排除掉超过3倍中位数的异常值。用这个算σd。 – 脉冲需求:单独设“项目备料”逻辑。一旦销售订单确认,触发一次性预占,不参与安全库存的平滑计算。 另外,提前期LT不是常数。供应商说4周,实际可能6周。怎么办?跟踪供应商的历史交货记录,动态更新σLT。比如连续三批都延迟了5天,系统自动把LT调高,安全库存跟着涨。 举个实际参数:某减速机厂,一个齿轮箱体的平均日需求12件,σd=3.2,供应商平均交期28天,σLT=4天。算下来: SS = 1.65 × √(28 × 3.2² + 12² × 4²) = 1.65 × √(286.7 + 2304) ≈ 1.65 × 50.9 ≈ 84件 这84件就是缓冲。但注意,如果σLT能压缩到2天,SS立刻降到65件左右。降库存的杠杆,很多时候不在需求端,在供应商管理端。
生产物料需求预测统计图表界面
生产物料需求预测统计图表界面

系统落地时,比写代码更难的三件事

系统落地时,比写代码更难的三件事
系统落地时,比写代码更难的三件事
模型算得再准,落不了地就是空中楼阁。我说三个让工程师头疼的现场问题。 第一,数据清洗比建模耗时长十倍。 ERP里的库存数据,你敢信多少?我见过一个厂,系统显示某轴承库存420套,实际盘点只有287套。差额哪儿去了?产线借料没登记、质检取样没扣账、甚至有被拿去当“样件”送人的。 预警系统必须建立在准确的实时库存上。建议上RFID或者至少是条码+移动终端,每一次领料、退料、报废都要过枪。别指望人工补录。人一定会忘。 第二,预警的粒度要和采购周期匹配。 不要每天跑预警。如果你的供应商账期是月结,每周跑一次就够了。天天报警,采购员会麻木,最后连真正的缺料警告都忽略了。这就是“狼来了”效应。 我的做法是:把预警分成黄色(建议关注)和红色(立即行动)。黄色预警只在看板上显示,不发邮件。红色预警才触发短信+邮件+企业微信。而且红色预警有冷却期——同一个物料,24小时内不重复推送。 第三,呆滞库存的预警比缺料预警更重要。 缺料是显性成本,呆滞是隐性癌症。系统要能自动标记“超过90天无移动”的物料,计算它的持有成本——资金利息、仓储费、贬值风险。我们给客户算过,一个年产值8000万的机械厂,每年因为呆滞库存造成的隐性损失,大约是净利润的8%到12%。这个数字触目惊心。 对了,别忽略工程变更(ECN)带来的库存风险。设计一改,旧版零件立刻变呆滞。预警系统最好能和PLM打通,一旦ECN生效,自动把旧物料设为“停止采购”并生成处置建议。

结论:别追求完美模型,先建立反馈闭环

智能库存预警不是买一套软件就完事了。它是一个持续调参、持续校准的工程系统。 我的建议很务实:先从A类物料做起,用手工Excel跑三个月,把σd和σLT摸清楚。然后上系统,把阈值、服务水平、提前期参数化。每季度复盘一次——哪些预警是误报?哪些缺料是漏报?把偏差反馈回模型。 最后说一句,任何预警系统的终极目标不是零库存,而是让库存的周转速度匹配车间的节拍。该来的料准时来,不该囤的一件不多。这比任何花哨的AI算法都实在。 行了,我去仓库盘点了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能库存预警的工程落地:从ABC分类到动态安全库存的车间实践
文章链接:https://www.yqhljx.com/list_9/5999.html