上个月去长三角一家汽配厂帮着调焊接线,碰了怪事。一批碳钢车架的焊缝,换了新的气体供应商之后,每十个探伤件里就有三个出微小气孔,位置全在焊缝边缘。拆了焊丝盘换批次,磨了导电嘴换喷嘴,气孔还是冒。所有人翻工艺卡,参数全对,电压电流送丝速度丝毫不差。折腾了两天,最后问题出在没人在意的保护气环节。
送气流量的隐形陷阱
工艺卡上标的流量是15~25L/min。现场带班为了保险,直接把流量开到了顶,25L/min。没人觉得不对,流量大,保护肯定够啊?
你要是这么想,大概率栽过跟头。我刚入行的时候也这么干,焊不锈钢焊缝,开30L/min,焊完侧面全发蓝,气得我摔了焊枪。后来老师傅一句话点醒:流量太大,气流会变乱。
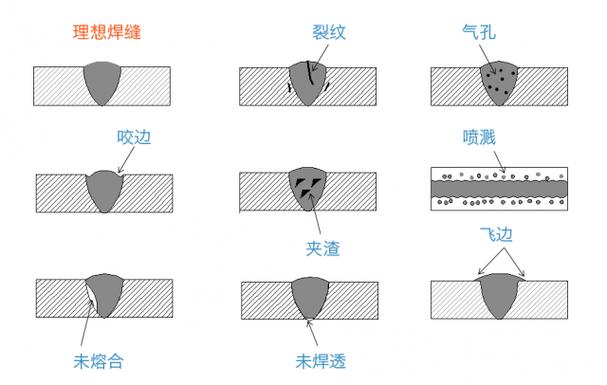
紊流会把周围的空气直接卷进保护区,哪怕你气体纯度够,该氧化还是氧化,该出气孔还是出气孔。我们那天把流量降到18L/min,第一个试焊件做完,气孔直接没了。
说实话,大部分常见的平焊角焊,12~20L/min足够用。室外有风的情况另说,风速超过1m/s本来就不该开焊,盖挡风布比加流量有用多了。很多人觉得加流量保险,说白了就是对气体流动的概念没摸透,全靠经验拍脑袋。
喷嘴距离的安全边界
再讲第二个坑,喷嘴离工件的距离。工艺卡一般只写“保持适当距离”,什么叫适当?我见过焊工图舒服,举着焊枪离工件快30mm,说这样看得清焊缝。你哪怕流量开对了,保护气从喷嘴出来,散开之后早就被空气渗进去了。
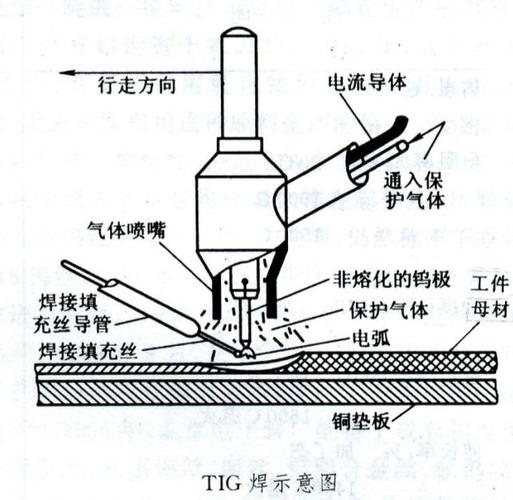
保护气离开喷嘴之后,会形成一个有效保护的层流区,超过这个范围,保护效果直接跳水。我自己试下来,用1.2mm规格焊丝,常用的稳定范围是8~15mm。这个区间里,保护效果波动最小。小于8mm,喷嘴容易沾飞溅,堵了出气口反而坏事。超过18mm,哪怕流量再提5L,焊缝边缘也容易出氧化点。
那次汽配厂的线,有一半焊工是新来的,怕烧穿,习惯性把枪举高,平均距离都在20mm以上,这就是第二个诱因。后来贴了个刻度线在喷嘴上,要求新手焊的时候压到刻度线,问题又少了一半。
气体配比的实用取舍
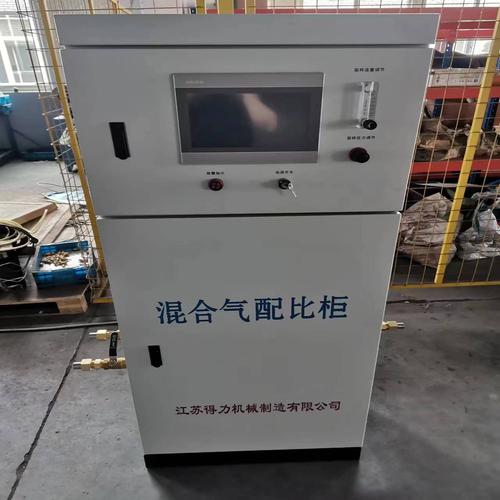
很多人买混合气,默认买80%Ar+20%CO2,觉得这是标准配比,万金油。其实哪有什么万金油。
我焊1mm以下的薄板,都会让厂把CO2降到15%。CO2多了,电弧热功率大,容易烧穿,飞溅还多。15%的CO2,电弧软,飞溅少,成型好看,薄板焊接不容易漏。
焊10mm以上的厚板开坡口多层焊,我反而会把CO2提到25%。CO2的氧化性强,能细化熔滴,增加熔深,多层焊的时候不容易出夹渣,熔透性比低CO2配比好太多。
不过话说回来,现在很多气体供应商推10ppm以下的超低氧高纯混合气,比普通气贵一倍还多。我试过,普通碳钢焊接,根本没区别。除非你焊航空用的钛合金或者超低碳不锈钢,不然真没必要花那个冤枉钱。
对了,还有人用纯CO2焊碳钢,便宜,就是飞溅大,要是做那种表面还要喷漆打磨的结构件,其实也能用,省下来的气钱够覆盖打磨的人工了,全看你怎么取舍。
气体保护焊,核心就是不让空气碰熔池五个字,讲起来简单,真到现场,全是这些藏在参数背后的细节。手册只给你范围,真要调好,全靠一次次试错攒出来的感觉。那天调完线,带班请我吃盒饭,说干了十年焊接,今天才明白为什么有时候流量开越大越出问题。我笑了笑,谁没交过学费呢。
