上个月蹲汽车电子产线调软包极耳焊接。连调了五天。差点把我头发熬秃。
没人告诉你,手册上写的工艺参数,到了产线就是一堆废纸。换一卷0.1mm的铝箔,所有参数都得重来。
振子压下去那一下,到底发生了什么
很多人说超声波焊就是摩擦生热熔了粘上,太想当然了。
它本质是超声波换能器把20kHz左右的电信号,转成纵向高频机械振动,通过焊头传递到待焊工件界面。固定端不动,焊头带着待焊面做横向高频摩擦,先把界面的氧化层、油污碎掉挤出去,然后两个工件的纯金属接触面贴合,在压力和高频振动下,原子互相扩散,最后粘成一块。整个过程不过几百毫秒,整体温升大多不会超过母材熔点的三分之一,对热敏感的材料太友好。
就拿锂电池极耳来说,要是用电阻焊,很容易烧穿铝箔,超声波焊就没这个问题。
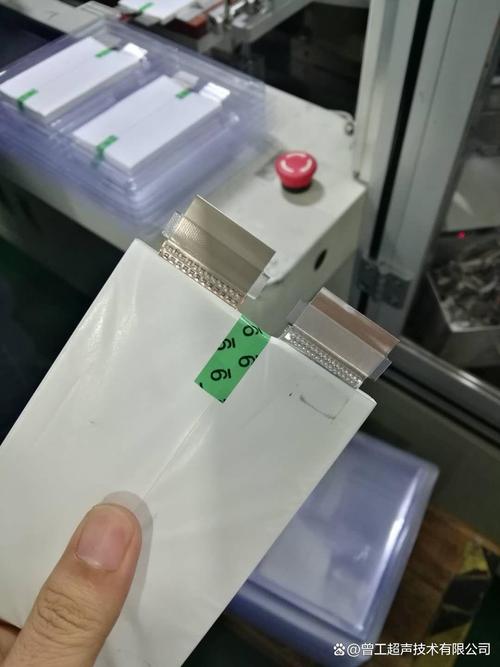
调参的坑,十个工程师九个踩过
一开始我也按经验来,功率拉到80%,压力加够,想着肯定焊得牢。结果做拉拔测试,一拉就断,断口脆得像烤焦的饼干。
哪里错了?
翻了截面才看出来,功率太大,局部温升超过了铝的再结晶温度,焊区整个脆化了。强度当然上不去。
后来慢慢试才摸出来,振幅对焊接强度的影响,远大于输出功率。振幅不够,磨不掉氧化层,肯定虚焊;振幅太大,直接把母材磨碎了,强度直接垮掉。
压力也是玄学。压力太小,振动传不进去,摩擦不起来。压力太大,把振动都锁死了,焊头震不动,还是虚焊。我这次调的时候,压力从0.2MPa升到0.3MPa,拉拔力直接掉了快三成,就是这个原因。
说实话,很多设备标的功率都是额定功率,实际输出振幅才是核心,这个在很多入门手册里根本不会提。
还有焊接时间,不是越长越牢。超过0.5秒之后,焊区已经开始过热脆化,强度反而往下掉。大多时候,几百毫秒就够了。
那些焊不了的边界,别硬试
干久了你会发现,不是什么材料都能用超声波焊。
同种薄金属,比如铝箔、铜箔、镍片,都好焊。但是厚度超过2mm,基本就不用试了,振动传不到界面,白搭。
异种金属就更麻烦。铝和铜,能焊上,但是界面总会生成金属间化合物,脆得很,哪怕参数调得再准,长期可靠性也不行,只能用在低要求的地方。
塑料的超声波焊也一样,结晶度高的塑料,比如PP、PE,焊接难度比ABS高太多。因为结晶快,熔了之后几秒就结晶了,接头收缩大,容易裂。非晶塑料就没这个问题。
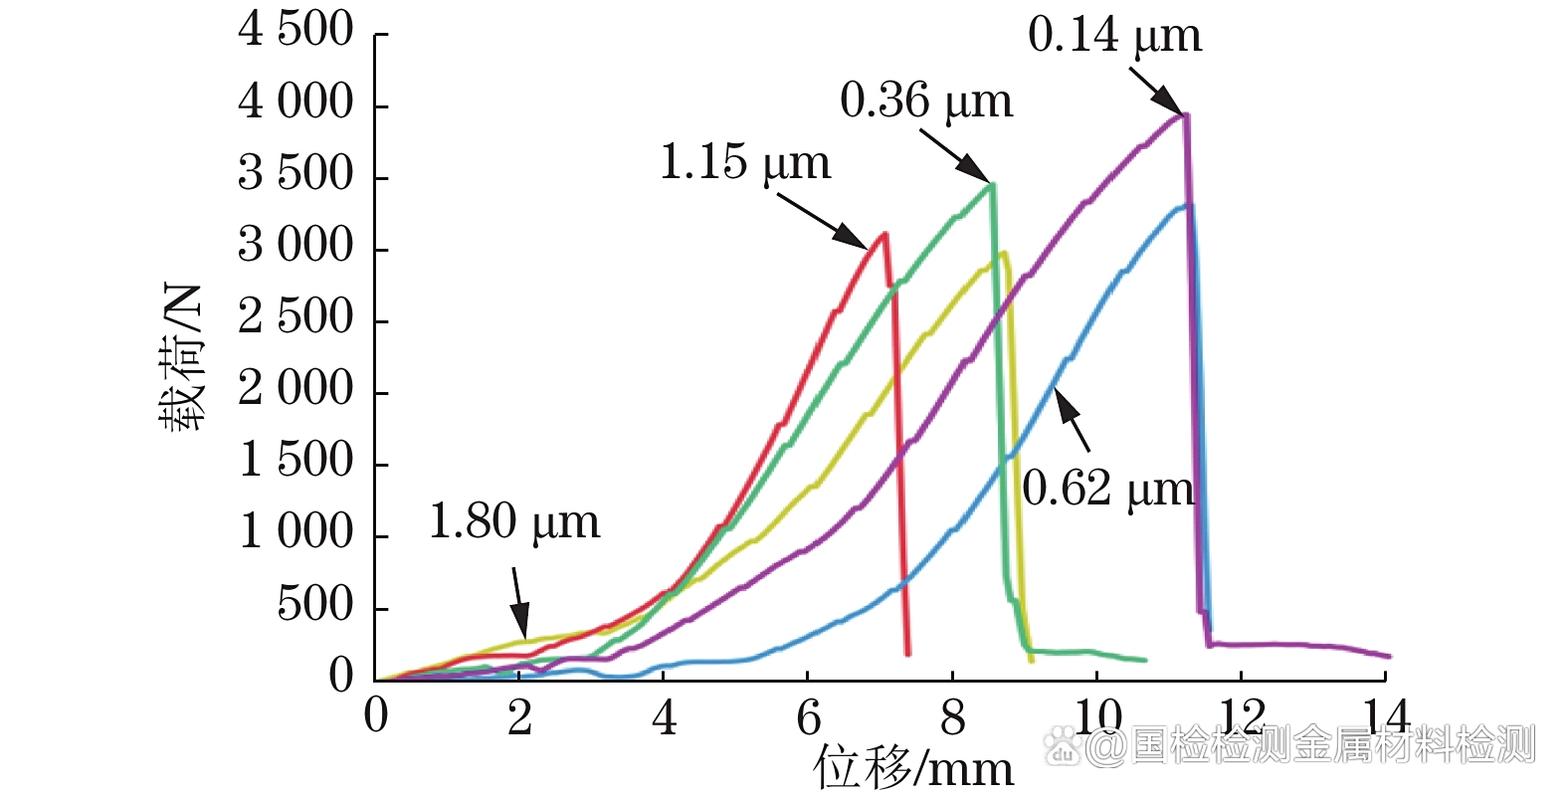
还有一个容易忽略的点,表面粗糙度。太光滑不行,接触面积太小,摩擦不够。太粗糙也不行,空隙太多,振动都耗散了,根本传不到接合面。我试过一次,铝箔表面粗糙度差了0.8μm,焊接强度直接掉了四分之一,这点很多人根本不在意。
不过话说回来,超声波焊的优势也就在这里,不用焊条,不用焊剂,速度快,能耗低,适合大批量自动化生产。就是太吃经验,每换一个材料、换一个厚度,都得重新试,没有什么万能公式能套。
现在很多人搞AI调参,试过几次,换了产品还是得改。毕竟工程上的事,总得人亲手踩过坑,才知道边界在哪里。
