2026-10-06 16:00:54 分类:材料工艺
上个月帮朋友调新能源电池壳的缝焊生产线,整了三天才把漏液率从30%压到1%以下。出来的时候满头大汗,最大的感受就是,这玩意儿看起来简单,坑比你想象的多太多。
为什么缝焊不是“连续点焊”
很多入门的工艺员,一提起缝焊第一反应就是“一排连续的点焊拼起来”。这话不能说全错,但底层逻辑差了十万八千里。
点焊是两个电极怼一下,通电,冷却,走下一个点,每个点的热环境都是相对独立的。缝焊不一样,两个滚轮一直压在工件上往前走,热是顺着走的,前一个位置的热量会直接带到下一个位置,累积起来能让整个焊缝区域的温度比环境高几十度,工件软化,电极下陷,一切参数都跟着飘。
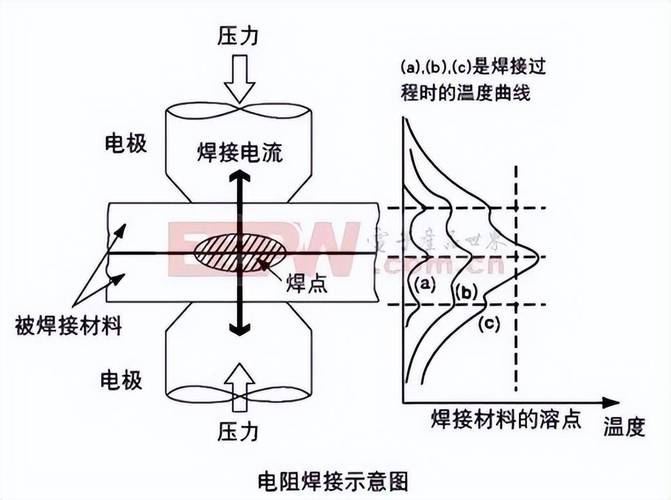 电阻缝焊滚轮电极与工件接触示意图
就拿我这次遇到的案子说,一开始工程师按常规思路,用连续通电,走速还往快了调,想提产能。焊完一看表面,整整齐齐光溜溜,什么毛病都没有。一做密封性测试,一半漏。切开焊缝看熔核,歪歪扭扭,隔两三个毫米就有一个没熔透的空洞。
问题就出在热累积。滚轮一直通电,走了三厘米之后,前面的热把后半段工件烤软了,滚轮往下一陷,接触面积直接大了三分之一,电流密度掉了快一半,自然烧不出合格的熔核。
后来改成断续通电,每焊10毫米停3个毫秒,给热量散出去的时间,合格率直接涨了四十多个点。
几个踩过的工艺边界
干了十几年工艺,缝焊的参数我记不住标准值,只记得边界。
第一个边界是滚轮宽度。很多人觉得滚轮越窄,电流密度越高,熔深越好,越容易焊牢。我之前踩过这个坑,把5毫米宽的滚轮换成3毫米的,熔深确实涨了0.1毫米,但是合格率掉了一半。为什么?滚轮太窄,焊接压力都集中在很小一块,熔核凝固收缩的时候,没有足够的压应力补缩,直接裂给你看。就是那种你从表面看不出来,一受力或者一试压就漏的微裂纹,最坑人。
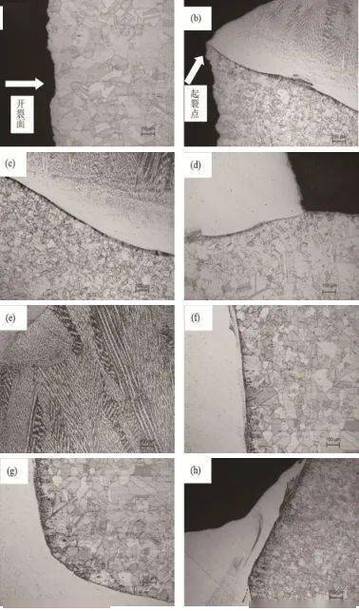 缝焊失效后熔核剖面开裂金相图
第二个边界是焊接压力。我那次调,压力差0.1MPa,合格率差30个点,就这么邪门。压力小了,工件之间有间隙,电阻太大,直接烧穿。压力大了,接触太好,电阻太小,发热量不够,直接虚焊。而且这个压力还和滚轮的磨损程度挂钩,旧滚轮磨圆了,接触面积大,你就得往上加压力,不然同样出问题。
第三个边界是镀层的影响。这次焊的是镀镍低碳钢,我一开始按普通低碳钢的参数调,怎么都不对。后来才反应过来,镀镍层的电阻率比低碳钢低差不多一半,同样电流下,产热少了一大块,你不往上调电流,肯定虚焊。最后电流往上调了估算10%左右,直接就正常了。
没用但真实的现场经验
 没用但真实的现场经验
说实话,我见过很多工艺文件,把缝焊的参数写得板板正正,拿到产线根本不好使。为什么?太多小细节不在文件里。
比如滚轮的冷却,很多小厂为了省成本,不给滚轮通内部冷却水,就让它自然凉。焊个几十件之后,滚轮本身温度就上去了,硬度掉了,变形了,参数直接飘得没边。你要是做量产,千万别省这个冷却水的钱,省几千块,后续报废的零件钱够你买十套冷却系统。
再比如,很多客户要求焊缝表面光滑,不能有太深的压痕。其实说实话,只要熔核合格,有点压痕根本不影响密封性,反而你为了浅压痕减压力,大概率出虚焊。我见过太多为了表面好看,牺牲合格率的案子,说到底就是搞反了重点。
不过话说回来,现在也有新的激光缝焊,我没在量产线上摸过,就不乱说了。我接触的大多还是传统的电阻缝焊,干这么久,最大的感受就是。
缝焊从来不是什么高精尖的工艺,但它是个“细节敏感”的活。你漏一个小细节,它就给你颜色看。
你说它难吗?也不难,把坑踩一遍,就知道该往哪调了。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:缝焊:被低估的薄板连接暗坑
文章链接:https://www.yqhljx.com/list_11/3921.html
